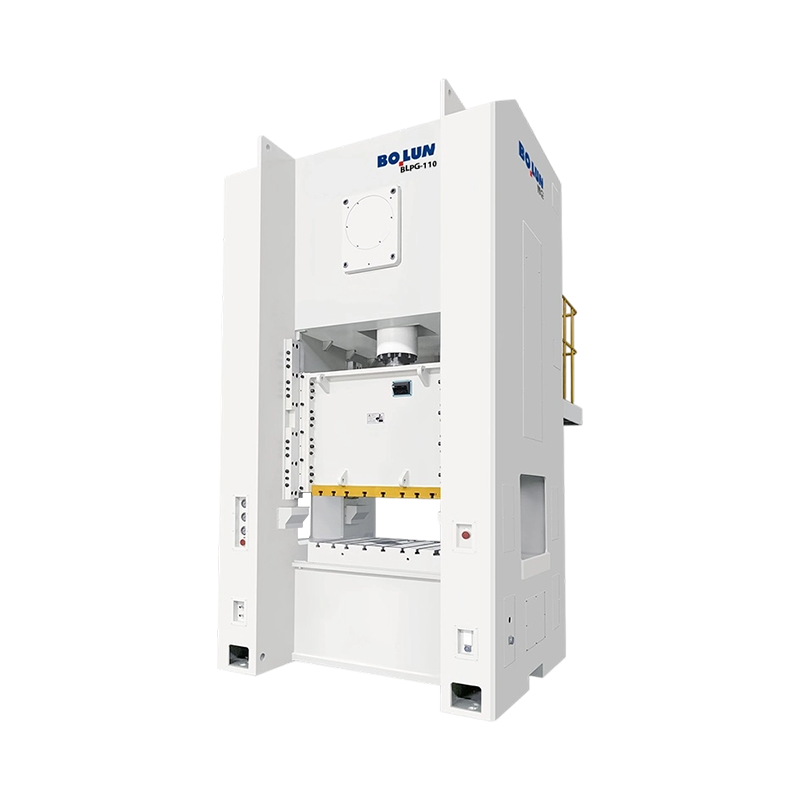


Ang BLPG-110 High-Speed Precision Closed-Type Single-Point Wide-Door Power Press ay nagbibigay ng nominal...
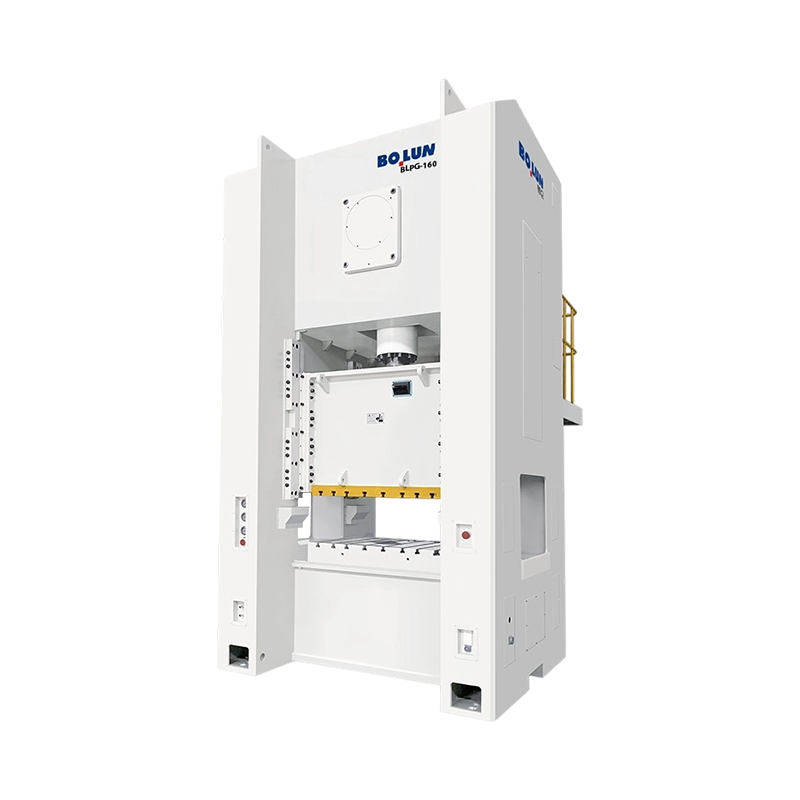
Ang BLPG-160 Versatile Stable-Frame Closed-Type Single-Point Wide-Door Power Press ay angkop para sa precis...
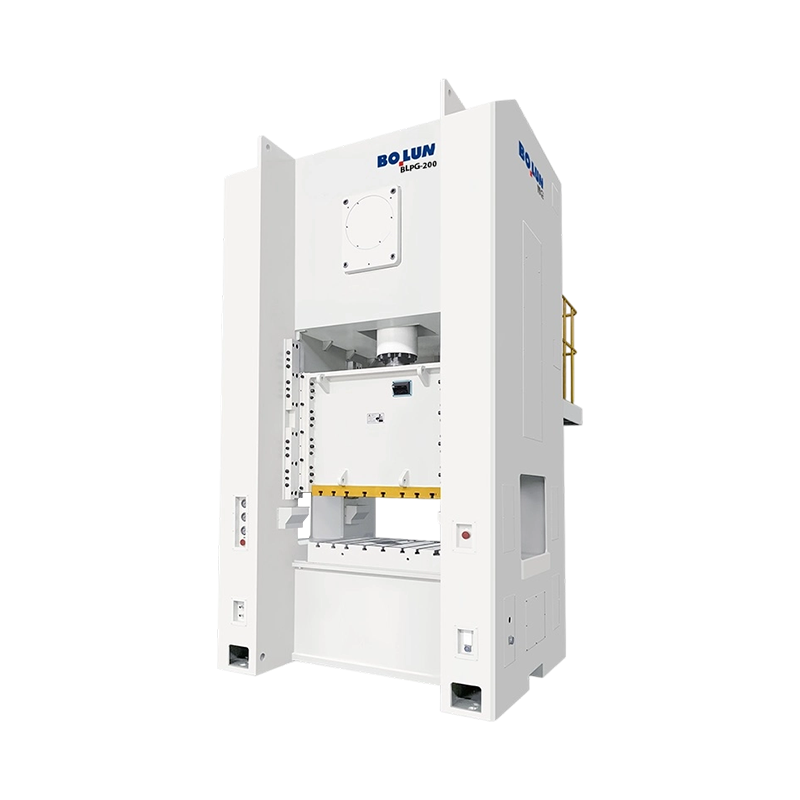
Ang BLPG-200 High-Capacity Large-Format Closed-Type Single-Point Wide-Door Power Press ay idinisenyo para s...
Ang aming BLPA Series closed-Type Single-Point Power Press ay kumakatawan sa tuktok ng katumpakan, pagiging maaasahan, at kahusayan sa modernong pagbuo ng metal. Partikular na idinisenyo upang pangasiwaan ang mahigpit na mga gawain sa pagtatatak—gaya ng 3.2mm na makapal na pagpoproseso ng materyal na karaniwan sa mga industriya ng automotive at appliance—ang makinang ito ang iyong ultimate partner para sa high-output na produksyon.
High-Rigidity Structural Integrity
Nagtatampok ang makina ng high-tensile, steel-plate welded frame na sumasailalim sa isang espesyal na proseso ng heat treatment para sa pag-alis ng stress. Tinitiyak nito ang pinakamataas na higpit ng istruktura at minimal na pagpapalihis sa ilalim ng mabibigat na karga, direktang nagreresulta sa higit na mahusay na katumpakan ng bahagi at makabuluhang pinahaba ang buhay ng tool.
Superior Transmission at Mga Pangunahing Bahagi
Sa gitna ng pagpindot ay isang huwad na 42CrMo alloy steel crankshaft, na nag-aalok ng pambihirang paglaban sa pagkapagod kumpara sa mga tradisyonal na bahagi ng cast. Kasama ng mataas na kalidad na CuSn12 tin bronze bushings, tinitiyak ng aming transmission system ang maayos na paghahatid ng kuryente at nababawasan ang pagbuo ng init, kahit na sa patuloy na tatlong-shift na operasyon.
Advanced na Pneumatic Control at Kaligtasan
Nilagyan ng high-performance pneumatic friction clutch at brake unit, ang makina ay nagbibigay ng mabilis na pagtugon at pinpoint stopping accuracy. Ang kaligtasan ay higit sa lahat; kaya, isinasama namin ang isang dual solenoid safety valve at isang hydraulic overload protector upang maiwasan ang hindi sinasadyang tuluy-tuloy na mga stroke at protektahan ang makina mula sa tonnage spike.
Gabay sa Katumpakan para sa Mga Masalimuot na Gawain
Ang pinahabang 6-sided (o opsyonal na 8-sided) na mahabang guide rails ay nagbibigay ng pambihirang slide stability. Pinaliit ng patnubay na ito na may mataas na katumpakan ang lateral na paggalaw, na tinitiyak ang pare-parehong die clearance kahit na sa panahon ng off-center loading, na kritikal para sa mga kumplikadong progresibong aplikasyon ng die.
Walang putol na Pagsasama ng Automation
Pinapatakbo ng isang PLC-based na control system na may user-friendly na HMI, ang aming press ay ganap na na-optimize para sa pag-synchronize sa mga NC servo feeder at robotic system. Gumagawa ka man ng mga architectural bracket o automotive na bahagi, ang aming kagamitan ay nag-aalok ng flexibility at "Handshaking" na mga kakayahan na kinakailangan para sa isang ganap na automated na smart factory.
Piliin ang Bolun High-Precision Machinery—kung saan ang tibay ay nakakatugon sa digital automation.
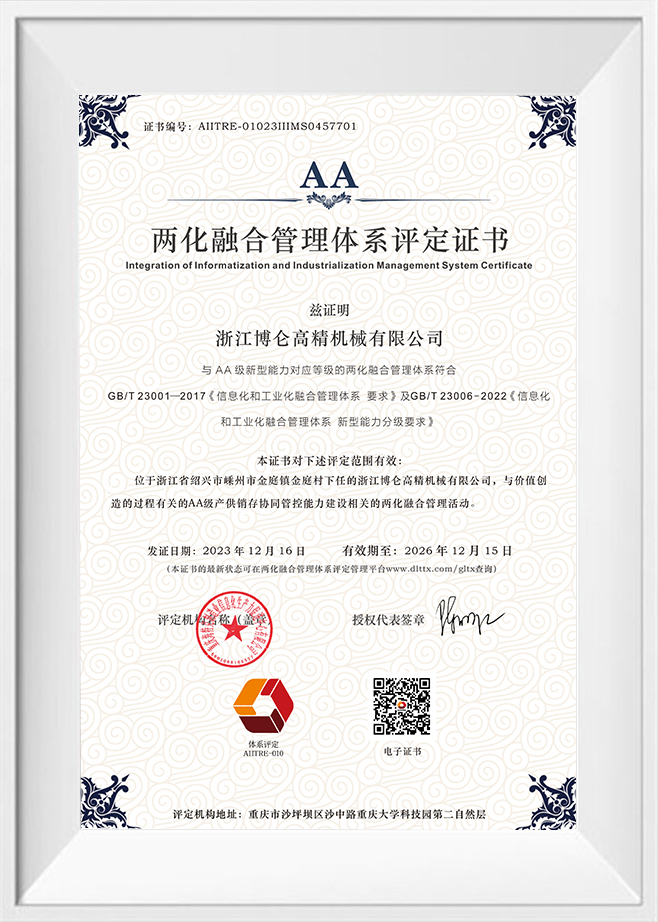
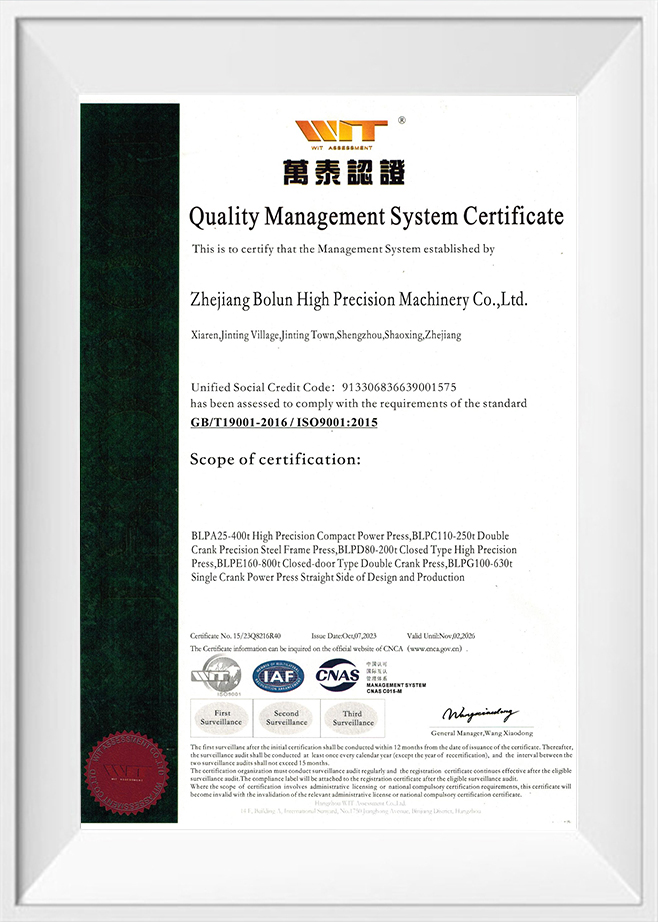
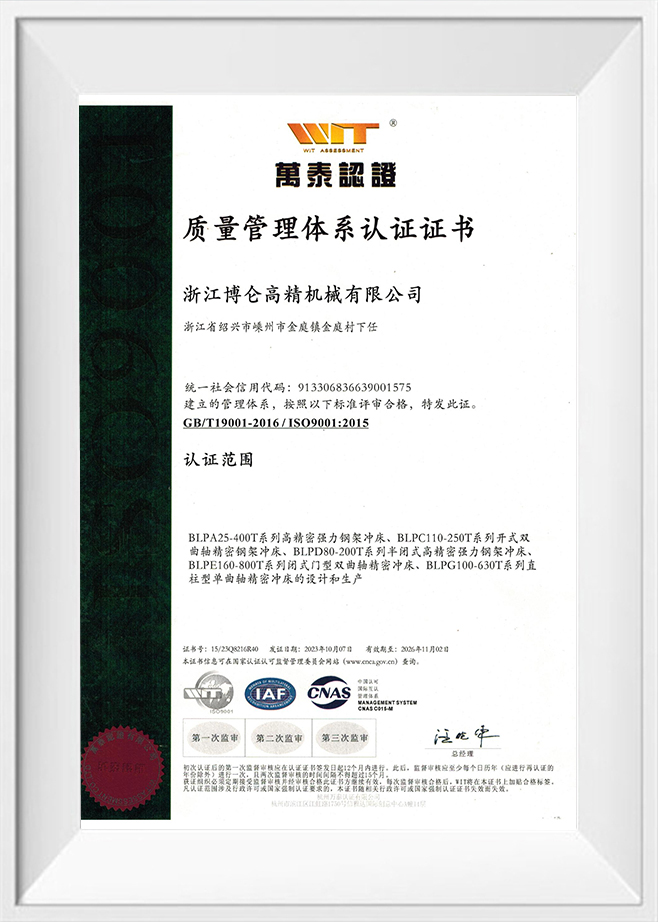
Bilang Tsina Closed-Type Single-Point Press Mga Tagagawa at Closed-Type Single-Point Press Mga Tagapagtustos, Zhejiang Bolun High-Precision Machinery Co., Ltd. ay matatagpuan sa Zhejiang, ang puso ng precision manufacturing ng Tsina. Sa loob ng dalawang dekada ng malalim na pag-ugat sa industriya ng paggawa ng makinarya, ginamit ng kumpanya ang malalim na karanasan sa industriya at mga teknikal na tagumpay upang maging isang moderno at nangungunang negosyo sa high-precision forming equipment. Pinagsasama namin ang R&D, disenyo, produksyon, pagbebenta, at serbisyo. Mula sa aming mga unang araw ng pagtitiyaga sa mga hamon hanggang sa aming kasalukuyang pamumuno sa larangan ng forging at casting machinery, naitatag ng Bolun Machinery ang isang propesyonal, hinog, at mahusay na sistema ng pamamahala ng produksyon. Nakatuon kami sa pagbibigay sa mga pandaigdigang customer ng mahusay na solusyon sa pang-industriyang makinarya.
 Higit Pa Tungkol sa Amin
BOLUN

0+
taon
Karanasan sa Industriya

0+
Mga Yunit na Nagawa (Nakaraang Taon)

0+
Bilang ng mga Empleyado

0+
$
Milyong Taunang Halaga ng Output

Isang Punto Design Isang koneksyon sa drive sa slide center Dobleng Punto Design Dalawang koneksyon sa drive ang kumalat sa slide Ang Maikling Sagot: Single Point Versus Double Point para sa Open Presses Ang ...
Ang Maikling Sagot: Aling Uri ng Frame ang Nababagay sa Iyong Trabaho An bukas na uri ng power press machine gumagamit ng hugis C o gap frame na nag-iiwan sa tatlong gilid ng working area na naa-access, na ginagawang madali ang pag-load ng mga dies at mga bahagi ng feed, habang ang isang ...
Ang isang press ay hindi isang kategorya ng makina. Ito ay isang pamilya ng mga metal-forming machine na tinukoy ng frame, drive, ram connection point, at nilalayong proseso. Iyon ang dahilan kung bakit maaaring magkaiba ang pagkilos ng dalawang makina na may parehong tonelada sa iisang die: ang isa ay maaaring h...
Sa high-speed, round-the-clock manufacturing environment, ang pagpapanatili ng tumpak na posisyon kung saan ang slide ay umaabot sa pinakamababang punto nito, na kilala bilang Bottom Dead Center o BDC, ay isang pangunahing hamon. Sa isang tuluy-tuloy na dalawampu't apat na pitong iskedyul ng produksyon, ang isang closed-type na single-point press ay sumasailalim sa mga paulit-ulit na mekanikal na cycle na nagdudulot ng friction sa loob ng mga bearings, gears, at slide guides. Ang friction na ito ay bumubuo ng init, na unti-unting lumilipat sa pangunahing crankshaft, connecting rods, at ang press frame mismo. Dahil lumalawak ang bakal at cast iron kapag pinainit, ang thermal buildup na ito ay nagiging sanhi ng pagpapahaba ng mga mekanikal na linkage, na nagtutulak sa slide na bahagyang mas mababa kaysa sa naka-calibrate na zero-position nito. Ang mabagal na vertical shift na ito ay ang pangunahing sanhi ng BDC drift, na direktang nakakaapekto sa penetration depth ng tooling at maaaring magresulta sa hindi pare-parehong sukat ng bahagi.
Higit pa sa thermal expansion, ang mga dynamic na salik ay nag-aambag din sa mga pagkakaiba-iba ng BDC. Kapag tumatakbo sa mataas na bilis, ang mga inertial na puwersa ng reciprocating slide at tooling ay tumataas. Ang pagkawalang-galaw na ito ay lumilikha ng pansamantalang nababanat na pag-uunat sa frame at mga koneksyon ng koneksyon sa panahon ng pag-reverse ng yugto ng stroke. Habang bumibilis o bumabagal ang makina upang matugunan ang mga pagkakaiba-iba ng pagpapakain ng materyal, nagbabago ang mga dynamic na load na ito, na nagiging sanhi ng dynamic na paglipat ng BDC. Upang maiwasan ang mga isyu sa kalidad, dapat tugunan ng mga operator ng stamping ang unti-unting paglaki ng thermal at ang mabilis na mga dynamic na pagkakaiba-iba na nangyayari sa mahabang panahon ng produksyon.
Upang mabawasan ang unti-unting paglaki ng thermal ng mga kritikal na bahagi ng drive, ang mga modernong stamping system ay gumagamit ng mga advanced na diskarte sa pagpapadulas at pamamahala ng thermal. Ang pangunahing bearings at sira-sira baras ng closed-type na single-point press ay patuloy na binibigyan ng langis mula sa isang sentralisadong sistema ng pagpapadulas. Sa halip na i-recycle lang ang langis na ito, ang mga high-duty na pagpindot ay niruruta ang lubricant sa pamamagitan ng aktibong heat exchanger na nilagyan ng mga tumpak na sensor ng temperatura. Sa pamamagitan ng paglamig ng langis sa isang standardized operational temperature bago ito muling ipasok sa mga bearing surface, ang system ay gumaganap bilang isang aktibong heat sink, na dinadala ang thermal energy na nabuo ng high-speed friction at nagpapatatag sa panloob na temperatura ng mechanical drive train.
Ang pagpapatatag sa temperatura ng pampadulas ay nagpapaliit sa pagkakaiba ng temperatura sa pagitan ng pagsisimula ng isang shift at mga oras ng tuluy-tuloy na operasyon. Ang Zhejiang Bolun Mataas-Precision Machinery Co., Ltd. ay gumagawa ng mga matatag na thermal control system na sumusubaybay sa frame at humimok ng mga temperatura sa real-time. Sa pamamagitan ng pagpapanatili ng isang matatag na thermal gradient sa buong istraktura ng makina, ang bilis ng pisikal na pagpapalawak sa crankshaft at koneksyon ng slide ay pinananatili sa loob ng mahigpit na mga hangganan, na nagpapahintulot sa press na patuloy na tumakbo nang may kaunting mekanikal na displacement at pag-iwas sa pangangailangan para sa madalas na manu-manong pagsasara upang palamig ang mga bahagi.
Habang nililimitahan ng thermal stabilization ang rate ng paglaki, ang mga high-precision na operasyon ay nangangailangan ng aktibo, real-time na pagwawasto upang ganap na maalis ang BDC drift. Pinagsasama ng mga modernong press control network ang mga dynamic na closed-loop compensation system na gumagamit ng mga high-resolution na sensor, gaya ng eddy-current sensor o linear encoder, na direktang naka-install sa press bed o mga column ng gabay. Sinusukat ng mga sensor na ito ang eksaktong distansya sa pagitan ng slide at bolster plate sa ibaba ng bawat stroke, na nagpapadala ng data na ito sa central processing unit sa mga microsecond. Kung na-detect ng controller na mas mababa ang pag-anod ng slide dahil sa mga pagbabago sa init o load, awtomatiko itong magti-trigger ng micro-adjustment ng mekanismo ng taas ng slide sa panahon ng hindi gumaganang bahagi ng stroke.
Ang on-the-fly adjustment na ito ay isinasagawa ng isang high-torque motorized adjustment system na isinama sa slide assembly. Gumagawa ang system ng mga sub-micron na pagwawasto sa haba ng connection rod, na binabayaran ang thermal elongation nang hindi nakakaabala sa daloy ng produksyon. Ang pagsasama-sama ng feedback ng sensor at tumpak na kontrol ng motor ay nagsisiguro na ang closed-type na single-point press ay nagpapanatili ng pare-parehong lalim ng pagbuo sa milyun-milyong magkakasunod na cycle, na sumusuporta sa lubos na automated na mga linya ng produksyon kung saan dapat iwasan ang manu-manong interbensyon.
Ang talahanayan sa ibaba ay nagbibigay ng isang pangkalahatang-ideya ng iba't ibang diskarte sa diskarte na ginagamit upang pamahalaan ang BDC drift sa panahon ng patuloy na operasyon, na itinatampok ang kanilang pagiging kumplikado sa pagpapatupad at mga kakayahan sa pagwawasto.
| Diskarte sa Pagkontrol | Prinsipyo ng Operasyon | Average na BDC Drift Range (mm) | Gastos sa Pagpapatupad | Kinakailangan sa Pagpapanatili |
|---|---|---|---|---|
| Karaniwang Paglamig ng Hangin | Passive dissipation sa pamamagitan ng ambient air flow | 0.080 hanggang 0.150 | Baseline | Mababa (naglilinis ng mga fan unit lang) |
| Aktibong Pagpapalamig ng Langis | Closed-loop oil cooling sa pamamagitan ng external heat exchanger | 0.030 hanggang 0.060 | Katamtaman | Pana-panahong pagbabago ng filter at pagsuri ng coolant |
| Static Compensation | Paunang nakalkula ang mga mathematical formula batay sa oras ng pagtakbo | 0.025 hanggang 0.045 | Mababa (software integrated) | Nangangailangan ng regular na pag-recalibrate ng sensor |
| Real-Time Closed-Loop | Dynamic na pagsubaybay sa sensor na may motorized slide correction | 0.005 hanggang 0.015 | High | Regular na pagkakalibrate ng mga displacement sensor |
Tulad ng ipinahiwatig sa comparative data, ang mga passive na pamamaraan lamang ay karaniwang hindi sapat para sa mga application na nangangailangan ng micro-level tolerances. Ang pagkamit ng pinakamataas na antas ng pagkakapare-pareho ay nangangailangan ng pinagsamang diskarte kung saan pinangangasiwaan ng aktibong pag-stabilize ng temperatura ng langis ang bulto ng thermal energy, habang ang real-time na feedback ng sensor ay namamahala sa mga natitirang minutong variation. Ang pagpapatupad ng mga dual system na ito ay nagbibigay-daan sa mga tagagawa na matugunan ang mahigpit na mga kinakailangan sa kalidad sa panahon ng mataas na bilis, tuluy-tuloy na pagpapatakbo ng stamping.
Ang geometric na layout ng press frame ay gumaganap ng isang kritikal na papel sa kung paano nakakaapekto ang thermal expansion sa pangkalahatang katumpakan. Ang mga asymmetric na frame, gaya ng mga karaniwang open-back na istruktura, ay kadalasang lumalawak nang hindi pantay kapag sumasailalim sa mga pagbabago sa temperatura, na nagiging sanhi ng pagtabingi ng frame pasulong at hindi pagkakapantay-pantay ng suntok. Ang closed-type na single-point press ay gumagamit ng simetriko, closed-frame na configuration na namamahagi ng thermal load nang pantay-pantay sa kaliwa at kanang vertical uprights. Tinitiyak ng structural symmetry na ito na ang anumang thermal expansion ay nangyayari nang pantay-pantay sa patayong direksyon, na pinananatiling perpektong parallel ang slide sa kama at pinipigilan ang horizontal shearing forces na maaaring makapinsala sa tooling.
Bilang karagdagan sa disenyo ng istruktura, ang pagpili ng mga materyales na may naaangkop na mga katangian ng thermal ay mahalaga. Gumagamit ang Bolun Machinery ng high-density, stress-relieved steel plates at cast component na may mataas na predictable na thermal expansion coefficient. Bago ang machining, ang mga istrukturang ito ay sumasailalim sa mga thermal stress-relieving cycle upang matiyak na ang panloob na istraktura ng butil ng metal ay ganap na nagpapatatag. Pinipigilan ng proseso ng pagmamanupaktura na ito ang frame mula sa pag-warping o pagbaluktot habang nararanasan nito ang thermal cycling na nauugnay sa paglipat sa pagitan ng mga aktibong estado ng produksyon at mga idle na kondisyon ng pabrika, na pinapanatili ang pangmatagalang geometrical alignment ng mga press guide.
Ang pamamahala sa BDC drift ay hindi lamang isang function ng press design; nangangailangan din ito ng maingat na koordinasyon sa tooling at die accessories. Sa mga progresibong pagkamatay, ang mga silindro ng nitrogen na gas ay madalas na ginagamit upang magbigay ng pare-parehong puwersa ng blank holder. Gayunpaman, sa patuloy na 24/7 na pagtakbo, maaaring uminit ang mga cylinder na ito dahil sa high-frequency compression, na humahantong sa mga pagbabago sa panloob na presyon na nagbabago sa pangkalahatang puwersa ng paglaban na nararamdaman ng press slide. Kung ang mga kinakailangan sa tonelada ay nagbabago nang pabagu-bago dahil sa pagbabago ng presyon ng silindro, ang nababanat na pagpapalihis ng frame ng pindutin ay mag-iiba, na magdudulot ng maliliit na pagbabago sa pisikal na posisyon ng BDC.
Upang maiwasan ang mga pagkakaiba-iba na ito, ang mga linya ng pagmamanupaktura ay nagsasama ng mga panlabas na nitrogen manifold system na may mga pressure regulation valve na nagpapanatili sa cylinder pressure na pare-pareho anuman ang mga pagbabago sa temperatura. Ang pagtiyak ng pare-parehong puwersa ng paglaban ay nakakatulong na patatagin ang kabuuang bumubuo ng tonnage, na nagpapanatili naman ng elastic deflection ng closed-type na single-point press na pare-pareho sa lahat ng shift. Sa pamamagitan ng pagsasama-sama ng matatag na puwersa ng tool, matibay na simetriko na konstruksyon ng frame, at tumutugon sa closed-loop na mga sistema ng kompensasyon, ang mga modernong pabrika ay maaaring matagumpay na magpatakbo ng mataas na katumpakan na pagpapatakbo ng stamping sa buong orasan na may lubos na pare-parehong kalidad ng bahagi.
T: Anong mga hakbang ang isinama sa iyong closed-type na single-point press upang patatagin ang Bottom Dead Center (BDC) sa panahon ng masinsinang, buong-panahong pagtakbo?
A: Ang thermal expansion ng mga mechanical linkage ay pinamamahalaan sa pamamagitan ng isang aktibong lubrication cooling system na nagpapatatag ng mga temperatura ng langis, kasama ng mga real-time na closed-loop displacement sensor. Binubuo ng Zhejiang Bolun High-Precision Machinery Co., Ltd. ang mga system na ito para dynamic na subaybayan ang posisyon ng slide, nagsasagawa ng mga sub-micron na pagsasaayos sa mekanismo ng taas ng slide upang mabawi ang anumang unti-unting thermal drift nang hindi humihinto sa linya.
T: Bakit mas gusto ang closed-type na single-point press kaysa sa open-type na alternatibo kapag gumagawa ng high-tolerance na electrical o automotive na bahagi?
A: Ang symmetric na closed-frame na disenyo ay ganap na nag-aalis ng angular deflection, o frame-opening effect, na karaniwan sa gap-frame machine sa ilalim ng mabibigat na karga. Sa pamamagitan ng pagdidirekta sa lahat ng pwersa ng reaksyon sa isang perpektong patayong landas, tinitiyak ng saradong frame na ang pagkakahanay ng tool ay nananatiling lubos na tumpak, na pumipigil sa hindi pantay na pagkasuot ng die at pinapanatili ang mahigpit na mga tolerance sa bahagi.
T: Paano pinangangasiwaan ng drive train ng iyong single-point press ang mabigat na mekanikal na shock na nauugnay sa pagpoproseso ng mataas na lakas na mga istrukturang materyales?
A: Ang nag-iisang punto ng koneksyon ay sinusuportahan ng mga high-alloy na crankshaft at heavy-duty, bushings na binaha ng langis na idinisenyo upang pantay-pantay na ipamahagi ang mga matitinding impact load. Ang disenyong ito ay sinusuportahan ng matatag na konstruksyon ng frame ng Bolun Machinery, na sumasailalim sa masusing thermal stress-relieving upang makuha ang biglaang paglabas ng enerhiya ng metal fracturing o blanking nang walang micro-shifting.
T: Paano pinoprotektahan ng iyong press ang mahal, sensitibong tooling mula sa mga nakakapinsalang overload sa panahon ng high-frequency na mga ikot ng produksyon?
A: Ang bawat press ay nilagyan ng mataas na tumutugon na hydraulic overload protection system na matatagpuan sa loob ng slide assembly. Kung sakaling magkaroon ng double-sheet feed o tool jam, ang hydraulic pressure ay agad na bumaba, na humihinto sa paggalaw ng slide sa mga millisecond upang maiwasan ang pagkasira ng istruktura sa parehong tooling at mismong press frame.
T: Maaari bang mabago ang mga profile ng slide stroke at pagsasaayos ng taas ng shut upang ma-accommodate ang mga espesyal na progresibong dies na may iba't ibang shut height?
A: Oo, binibigyang-daan kami ng aming komprehensibong disenyo at mga sistema ng pagmamanupaktura na magbigay ng kasangkapan sa mga pagpindot na ito ng mga mekanismo ng pagsasaayos ng motorized slide at mga advanced na programmable control unit. Ang pagsasaayos na ito ay nagbibigay-daan sa mabilis, paulit-ulit na pag-setup ng mga tool at madaling pagsasaayos upang mapaunlakan ang iba't ibang taas ng die at kumplikado, multi-stage na pagkakasunud-sunod ng stamping.
Mabilis na mga Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
Handa nang Magsimula?
Makipag-ugnayan

Ngayon!
ZHEJIANG BOLUN
