Ang isang press ay hindi isang kategorya ng makina. Ito ay isang pamilya ng mga metal-forming machine na tinukoy ng frame, drive, ram connection point, at nilalayong proseso. Iyon ang dahilan kung bakit maaaring magkaiba ang pagkilos ng dalawang makina na may parehong tonelada sa iisang die: ang isa ay maaaring humawak ng isang malawak na panel na patag, ang isa ay maaaring umabot sa malalim na lalamunan, at ang isang pangatlo ay maaaring maghatid ng isang mabagal, kontroladong draw nang walang pagkabigla. Para sa isang mamimili, ang kapaki-pakinabang na tanong ay hindi lamang "ano ang iba't ibang uri ng pagpindot?" ngunit "aling uri ng pindutin ang tumutugma sa bahagi, mamatay, at ritmo ng produksyon?"
Ang maikling sagot: pumili ng mechanical crank o eccentric-gear presses para sa stable high-volume stamping, servo presses kapag ang ram motion ay dapat na programmable, toggle presses para sa cold forging at high-force sizing, at open-frame o closed-frame construction ayon sa laki ng bahagi, lapad ng kama, at off-center loading. Ang mga hydraulic at pneumatic press ay pumupuno sa iba pang mga niches. Ipinapaliwanag ng mga seksyon sa ibaba kung ano ang mga pagbabago sa pagitan ng mga uri at kung saan nalalagay ang panganib sa pagtutukoy.
Karamihan sa mga pang-industriyang pagpili ng press ay nagsisimula sa prinsipyo ng pagbuo ng puwersa. Ang talahanayan sa ibaba ay nagbibigay ng gumaganang paghahambing; ang natitirang bahagi ng artikulo ay nagpapaliwanag ng mga detalye na nakakaapekto sa disenyo ng die, footprint, at gastos sa pagpapatakbo.
| Uri ng pindutin | Prinsipyo ng puwersa | Karaniwang angkop | Pangunahing trade-off |
|---|---|---|---|
| Mechanical crank press | Ang flywheel at clutch ay nagtutulak ng crankshaft na may fixed stroke motion | Blanking, piercing, shallow forming, general stamping | Mabilis at simple, ngunit ang stroke profile ay naayos na |
| Eccentric-gear press | Ang geared drive at eccentric shaft ay naghahatid ng mataas na torque sa mas mahabang stroke | Malakas na panlililak, malalalim na bahagi, malalawak na kama, mataas na toneladang trabaho | Higit na puwersa at tigas, na may mas malaking masa at gastos |
| I-toggle ang pindutin | Ang linkage ng Knuckle ay nagpaparami ng puwersa malapit sa ilalim ng stroke | Cold forging, coining, sizing, high-pressure short-stroke work | Mataas na mekanikal na kalamangan, ngunit hindi perpekto para sa mahabang draw |
| Servo press | Kinokontrol ng servo motor ang posisyon, bilis, at dwell ng ram | Deep drawing, multi-step forming, high-strength na materyales | May kakayahang umangkop na paggalaw, na may mas kumplikadong kontrol |
| Hydraulic press | Ang hydraulic cylinder ay nagbibigay ng puwersa na may nakokontrol na presyon at stroke | Mahabang draw, low-speed forming, pressing operations | Pilitin ang mahabang stroke, na may mas mabagal na pag-ikot at pagpapanatili ng likido |
| Pneumatic press | Ang air cylinder ay nagbibigay ng low-force actuation | Banayad na pagpupulong, pagmamarka, maliit na gawaing pagbabawas | Mababang gastos, ngunit limitado ang tonelada at pagkakapare-pareho |
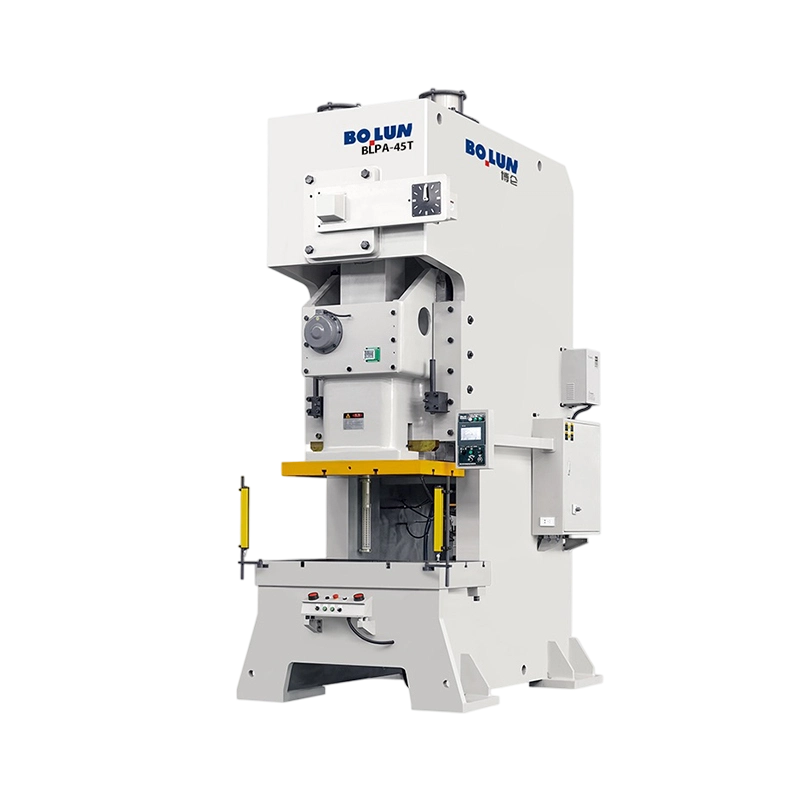
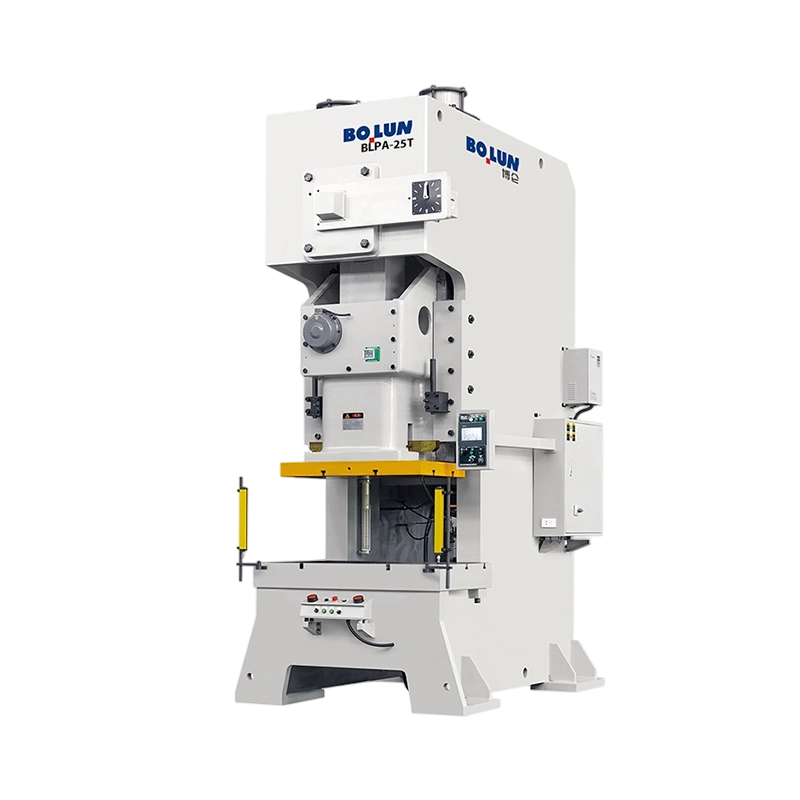
Ang mesa ay sadyang malawak. Sa pagsasagawa, ang isang mekanikal na pagpindot ay maaaring bukas o sarado, single-o double-point, at crank- o eccentric-gear driven. Ang mga kumbinasyong iyon ay kasinghalaga ng pamilya ng drive. Ang isang 160-toneladang open press at isang 160-toneladang closed press ay hindi mapapalitan kapag ang die ay malawak o ang load ay nasa labas ng gitna.
Ang frame ang magpapasya sa pag-access, katigasan, at kung gaano karaming pagpapalihis ang dapat tiisin ng die. Ang isang open-type press, madalas na tinatawag na C-frame, ay nag-iiwan sa harap at dalawang gilid na bukas. Pinapadali nito ang manu-manong pag-load, mga pagbabago sa tool, at side access. Ang trade-off ay structural: sa ilalim ng load ang gap ay maaaring magsara nang bahagya, kaya ang ram at bed ay maaaring mawalan ng parallelism. Para sa makitid na bahagi, nakasentro ang mga dies, at katamtamang tonelada, iyon ay kadalasang katanggap-tanggap. Para sa malawak na progresibong pagkamatay, ang pagpapalihis ay nagiging isang kalidad at die-life na isyu.
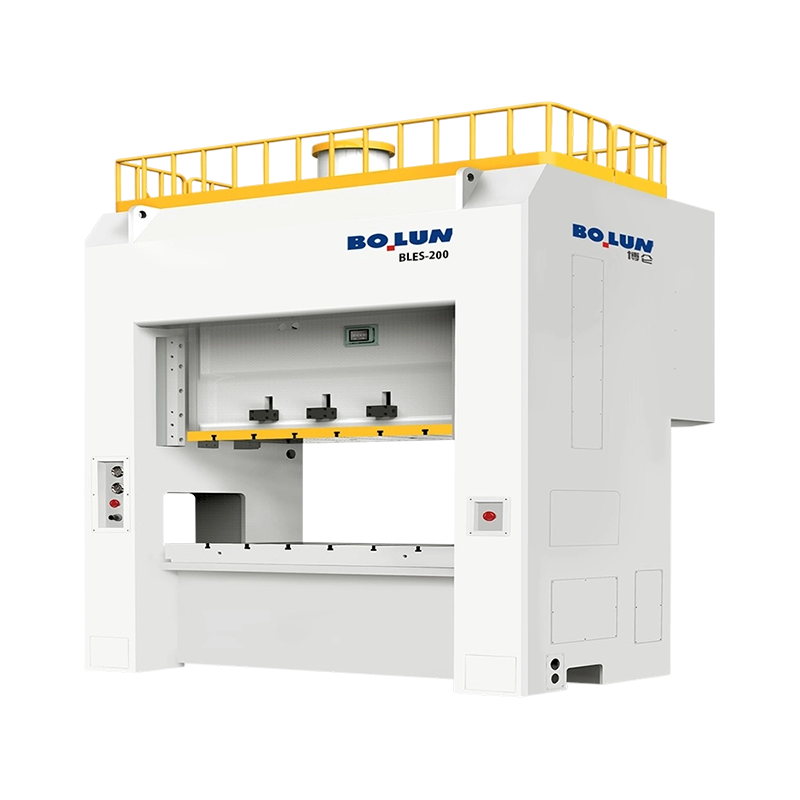
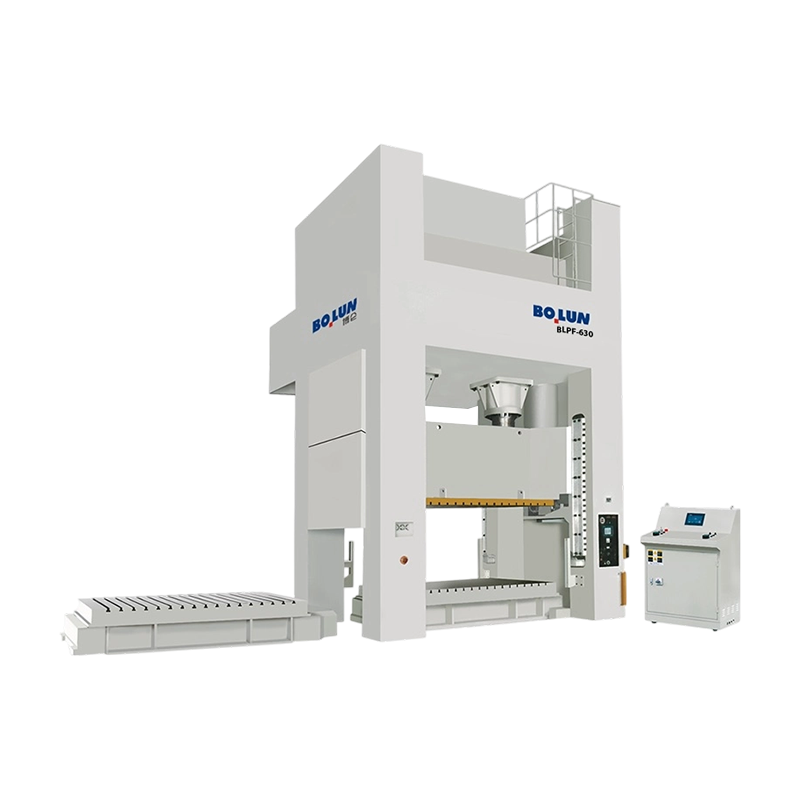
Ang isang closed-type na press ay nagtatali sa mga uprights sa itaas, kadalasang may korona at kama na bumubuo ng isang mas matibay na portal. Pinangangasiwaan nito ang mas mataas na tonelada at mas malalawak na kama na may mas kaunting angular na pagpapalihis, kaya naman karaniwan ito para sa mga panel ng automotive-scale, multi-station dies, at heavy stamping. Ang pag-access ay mas pinaghihigpitan, kaya ang pag-load ng automation o mga pagbubukas sa gilid ay kailangang maplano nang maaga. Ang mga semi-closed na disenyo ay nasa pagitan ng dalawa: mas higpit kaysa sa isang plain C-frame, mas access kaysa sa isang full closed frame.
Ang lalim ng lalamunan ay isang hiwalay na variable. Ang isang deep-throat open press ay nagbibigay-daan sa operator na maabot ang mas malayo sa isang malaking panel o magtrabaho sa isang asymmetrical na bahagi nang hindi ito pinipihit. Ngunit ang isang mas mahabang lalamunan ay isang mas mahabang structural span, kaya ang makina ay dapat na mas stiffer para sa parehong rating. Dapat ihambing ng mga mamimili ang lalim ng lalamunan, laki ng kama, at data ng pagpapalihis nang magkasama, hindi ituring ang lalim ng lalamunan bilang isang libreng bonus. Para sa pangkalahatang open-frame na gawain, isang open-type na power press ay ang natural na panimulang punto. Para sa paghahambing sa antas ng disenyo ng pag-uugali ng frame, ito open-type versus closed-type press design overview ay kapaki-pakinabang.
Ang bilang ng punto ay tumutukoy sa kung gaano karaming mga punto ng koneksyon ang naglilipat ng puwersa mula sa drive patungo sa slide. Ang isang single-point press ay gumagamit ng isang connecting rod o isang central drive point. Ito ay mas simple, kadalasang mas compact, at gumagana nang maayos kapag ang die load ay nakasentro. Ang isang double-point press ay gumagamit ng dalawang mga punto ng koneksyon, kadalasan sa kaliwa at kanan, kaya ang slide ay hinihimok nang mas pantay-pantay sa lapad nito. Ang pagkakaiba ay makikita sa ram tilt, bed deflection, at die wear.
Sa isang malawak na kama, ang isang single-point machine ay makakagawa pa rin ng magagandang bahagi kung ang die ay nakasentro at ang load ay balanse. Lumilitaw ang mga problema sa mga off-center load, mahabang progresibong pagkamatay, o mga istasyon na hindi lahat ay pinuputol nang sabay-sabay. Gustong tumagilid ng slide, nagbabago ang mga die clearance sa gilid, at nagiging hindi pantay ang pagkasuot ng suntok. Ang double-point press ay kumakalat ng load at binabawasan ang panganib na iyon. Ito rin ay may posibilidad na umangkop sa malawak na coil-fed na trabaho at malalaking panel. Ang trade-off ay gastos, mas malaking bigat ng makina, at mas malaking footprint.
Ang isang praktikal na pagsusuri ay ang load diagram. Itanong kung saan nakaupo ang bawat istasyon sa kama at kung ang pinagsamang load ay nakasentro. Kung ang die ay may mabigat na istasyon sa isang dulo, ang isang single-point na frame ay maaaring mangailangan ng mas malaking rating o ibang frame; Ang pagdaragdag ng toneladang nag-iisa ay hindi nagwawasto ng isang pagkiling sandali.
Tinutukoy ng drive ang kurba ng puwersa sa pamamagitan ng stroke. Ang isang conventional crank press ay gumagamit ng isang flywheel at clutch upang paikutin ang isang crankshaft; ang slide ay sumusunod sa isang nakapirming sinusoidal na paggalaw. Ito ay mabilis, mekanikal na simple, at angkop na angkop sa blangko, butas, at mababaw na paghubog kung saan ang parehong stroke profile ay nababagay sa bawat trabaho. Ang limitasyon ay flexibility: stroke, speed, at dwell ay binuo sa kinematics.
Ang eccentric-gear press ay nagdaragdag ng geared drive at isang sira-sira na shaft upang maghatid ng mataas na torque sa mas mahabang bahagi ng stroke. Nakakatulong iyon kapag malalim ang paggawa o kapag kailangan ng mataas na tonelada sa isang malawak na kama. Ang makina ay mas mabigat at mas mahal, ngunit maaari itong humawak ng puwersa nang mas malayo sa stroke kaysa sa isang simpleng pihitan. Para sa high-tonnage, deep-stroke na trabaho, ito ang kadalasang mas matatag na pagpipilian kaysa sa pagtulak ng mas magaan na crank press sa limitasyon nito.
Pinapalitan ng servo press ang fixed flywheel motion ng isang servo motor na maaaring magprogram ng posisyon, bilis, at dwell ng ram. Ang praktikal na benepisyo ay isang profile ng paggalaw na iniayon sa bahagi: mabagal na pagdikit upang maiwasan ang pagkabigla, isang kontroladong tirahan para sa coining, o isang reverse draw step para sa mahihirap na hugis. Ang mga servo press ay angkop para sa malalim na pagguhit, mga materyales na may mataas na lakas, at multi-step na pagbuo kung saan ang isang nakapirming crank curve ay nagdudulot ng pagkapunit o mga wrinkles. Pinapayagan din nila ang mas mababang paggamit ng enerhiya na walang ginagawa sa ilang mga duty cycle, ngunit ang control system at mga kasanayan sa pagpapanatili na kinakailangan ay mas advanced. Para sa isang stable-bed closed-frame double-point servo platform, ang BLES250 ay nakaposisyon para sa high-energy, stable-bed work.
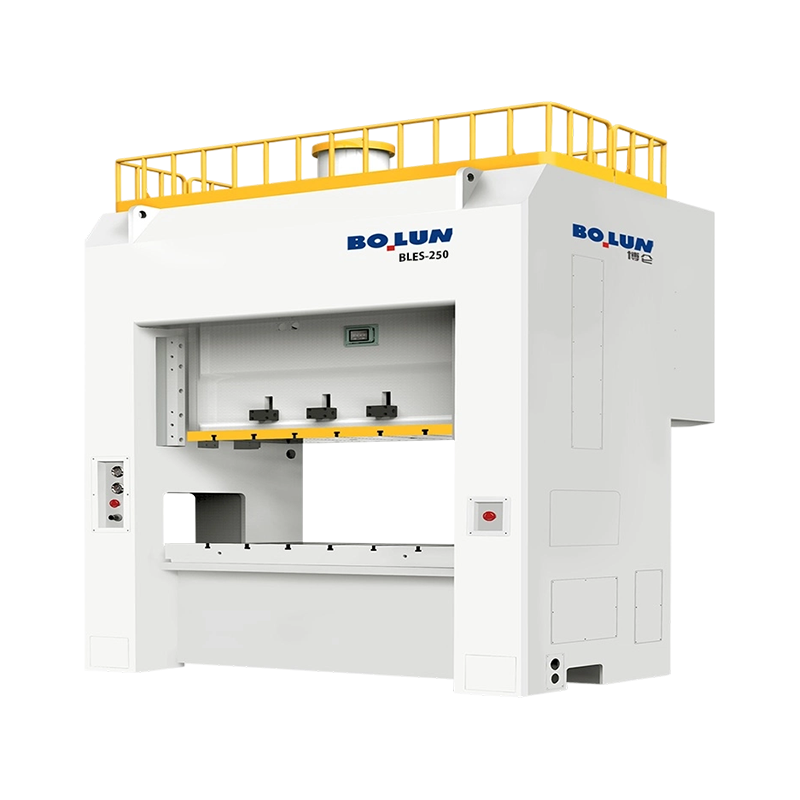 BLES-250 Closed-Frame Double-Point Servo Power Press Isang 2500 kN servo press para sa malalim na pagguhit at malaking precision stamping, na may closed-frame na double-point stability at programmable servo motion. Tingnan ang Produkto →
Gumagamit ang toggle press ng knuckle linkage upang magparami ng puwersa malapit sa ilalim ng stroke. Ang kurba ng puwersa ay matarik: mataas na mekanikal na kalamangan sa sandali ng pagbuo, mas kaunting puwersa nang mas maaga sa stroke. Ginagawa nitong epektibo ang mga toggle press para sa cold forging, coining, sizing, at iba pang mga operasyon na nangangailangan ng mataas na presyon sa maikling distansya. Hindi sila ang unang pagpipilian para sa mahabang draw; ang linkage ay gumagana laban sa iyo kapag ang haba at puwersa ng stroke ay kailangang pare-pareho. Para sa matatag na high-deformation cold forging, ang BLKP650 ay isang kinatawan ng toggle-type na modelo.
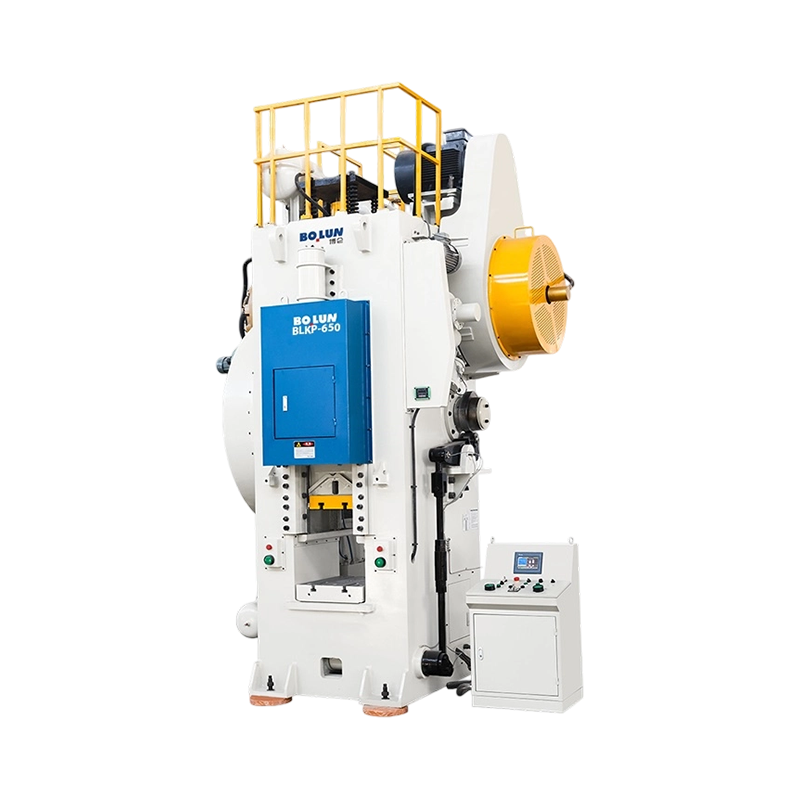 BLKP-650 Toggle-Type Cold Forging Power Press Isang 6500 kN toggle press para sa heavy compression at deep cold forging, na may high-rigidity frame at integrated ejector para sa stable thick-gauge forming. Tingnan ang Produkto →
Ang parehong kategorya ng press ay maaaring tama para sa isang bahagi at mali para sa isa pa. Ang mga sumusunod na pattern ng paggamit ay isang praktikal na filter bago ang sheet ng detalye.
Pinagsasama-sama ng produksyon ng battery-shell ang manipis na materyal, mataas na katumpakan, at repeatability sa maraming laki. Ang press ay nangangailangan ng isang matigas na frame, tumpak na gabay sa slide, at isang kama na sumusuporta sa isang compact die nang walang labis na pagpapalihis. Ang isang double-point open press ay maaaring gumana dito dahil kumakalat ito ng load sa shell die at nagbibigay-daan pa rin sa pag-access. Para sa high-tonnage battery shell work, ang BLPC2160 ay isang battery-shell-specific open-type na double-point na modelo.
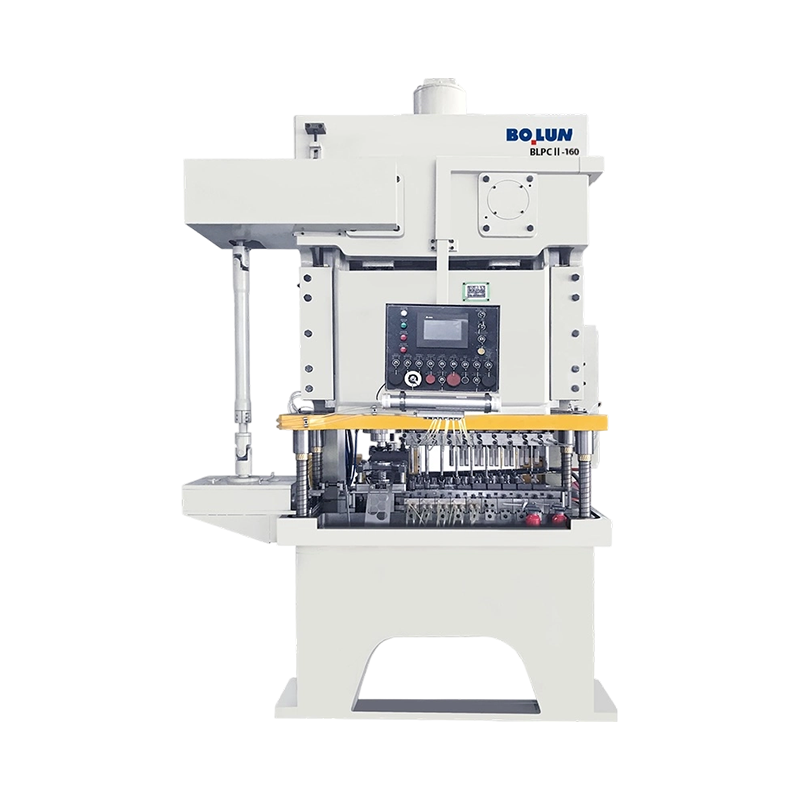 BLPC2-160 Battery Shell Open-Type Double-Point Power Press Isang open-type na double-point press na inilaan para sa produksyon ng shell ng baterya, gamit ang balanseng pamamahagi ng load at kaligtasan ng photoelectric para sa stable forming. Tingnan ang Produkto →
Ang malalim na pagguhit ay mas mababa tungkol sa peak tonnage kaysa sa pagkontrol sa daloy ng materyal. Ang isang nakapirming crank curve ay maaaring humila nang masyadong mabilis sa unang pakikipag-ugnay at pagkatapos ay i-release nang masyadong mabilis. Mas mahalaga ang servo control, die cushion control, at pare-parehong pagpapadulas. Ang isang servo press na may programmable dwell at reverse draw ay maaaring mabawasan ang trial-and-error sa die. Ang parehong lohika ay nalalapat sa mataas na lakas na bakal at aluminyo na haluang metal na sensitibo sa bilis ng pagbuo.
Kapag ang bahagi ay mas malawak kaysa sa window ng die o ang coil ay tumatakbo sa isang mahabang kama, ang rigidity ng frame at double-point load distribution ang nagiging pangunahing isyu. Ang mga closed-frame press na may malalawak na kama at eccentric-gear drive ay ang karaniwang ruta para sa malalaking panel, appliance skin, at structural stamping. Ang mamimili ay dapat humingi ng mga limitasyon sa pagpapalihis ng kama, ram parallelism, at ang load curve sa aktwal na working angle, hindi lamang ang nominal tonnage sa bottom dead center.
Ang cold forging ay ibang proseso sa sheet stamping. Ang billet ay dumadaloy sa tatlong dimensyon, ang tooling ay nakakakita ng mataas na presyon, at ang pindutin ay dapat maghatid ng puwersa malapit sa ilalim ng stroke nang walang labis na nababanat na pagbawi. Ang mga toggle at heavy-duty na crank press ay karaniwan. Ang patnubay sa tooling, mga sistema ng ejector, at paninigas ng frame ay karapat-dapat ng pansin ng tonnage. Ang isang press na na-rate para sa stamping ay maaaring walang gabay na higpit o kapasidad ng enerhiya para sa isang forging die.
Ang isang press quote ay kapaki-pakinabang lamang kapag ito ay nakatali sa isang proseso. Bago ihambing ang mga alok, ilagay ang mga item na ito sa isang sheet:
Ang isang supplier na humihingi ng bahaging pagguhit, die layout, at production target ay mas madaling pagkatiwalaan kaysa sa isa na sumipi lamang ng isang toneladang numero. Ang bahagi at mamatay ay tumutukoy sa pindutin; hindi tinukoy ng press ang bahagi.
Ang iba't ibang uri ng pagpindot ay pinakamadaling maunawaan bilang isang hanay ng mga desisyon: prinsipyo ng puwersa, frame, bilang ng punto, drive, at aplikasyon. Ang mechanical crank press ay ang general-purpose workhorse; ang isang sira-sira-gear press ay nagdaragdag ng metalikang kuwintas at abot para sa mabibigat na trabaho; ang isang servo press ay nakikipagkalakalan ng mekanikal na pagiging simple para sa kontrol ng paggalaw; ang isang toggle press ay nagko-convert ng linkage sa mataas na puwersa malapit sa ibaba; at ang mga open, closed, at semi-closed na frame ay nagtakda ng access at rigidity envelope. Ang mga hydraulic at pneumatic press ay nananatiling may bisa para sa iba pang mga kinakailangan sa puwersa at cycle. Ang tamang pagpipilian ay ang kumbinasyong nagpapanatili sa die load na nakasentro, tumutugma sa stroke curve sa materyal, at nag-iiwan ng sapat na higpit para sa pagpapaubaya na balak mong hawakan.


Ang mga makina ng power press ay inuri sa dalawang pangunahing pa...
Paggawa at Paggawa ng Metal Isang direkta, praktikal na pagti...
Ang isang production manager ay papasok sa isang engineering meeting na ma...
Kapag nagpaplano kang gumawa ng medium o maliliit na bahagi ng metal sa ma...
Ang isang malamig na forging die ay bihirang ipahayag ang pagkabigo nito n...
Maglagay ng 160-toneladang open-frame press at isang 160-toneladang closed...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

