Ang isang mamimili na naghahambing ng 45-toneladang open-gap press para sa isang bracket line ay kadalasang nakakatanggap ng dalawang quote na halos magkapareho sa papel: parehong tonnage class, magkatulad na laki ng kama, magkatulad na presyo. Ang pagkakaiba ay makikita sa ibang pagkakataon—sa panahon ng die setting, off-center piercing, o isang deep-draw na trabaho na nangangailangan ng puwersa na mas mataas sa stroke kaysa sa maibibigay ng press. Iyon ang dahilan kung bakit ang pagpili ng isang bukas na uri ng power press machine ay dapat magsimula sa pagbuo ng operasyon, hindi sa isang pahina ng catalog.
Konklusyon muna: ang isang bukas na uri ng power press machine ay karaniwang ang mas mahusay na pagpipilian kapag ang trabaho ay nangangailangan ng mabilis na pag-access, maikling pagbabago, at isang katamtamang tonnage window. Ang isang closed-frame press ay nagiging mas ligtas na pagpipilian kapag ang off-center load, malalim na pagguhit, o pangmatagalang katumpakan ang nangingibabaw. Ang tunay na desisyon ay nakasalalay sa puwersa sa gumaganang stroke, pagpapalihis ng frame, taas ng shut, laki ng kama, at diskarte sa pagkontrol—hindi sa tonelada lamang.
Ang isang open type press, kadalasang tinatawag na open-gap o C-frame press, ay nag-iiwan sa harap at kadalasang nakabukas ang likuran at mga gilid para sa pag-access ng tooling. Praktikal ang layout na iyon para sa pagtatak, pagbubutas, pagbaluktot, pag-trim, mababaw na pagguhit, at paghahalo-halong paggawa kung saan ang mga dies ay pinapalitan ng ilang beses sa isang araw. Ang bukas na lalamunan ay nagbibigay-daan din sa isang operator o robot na maabot ang lugar ng mamatay nang mas madali kaysa sa isang closed-frame na makina.
Ang trade-off ay higpit. Ang frame ay mahalagang isang C-hugis, kaya ito deflects sa ilalim ng load. Hindi iyan ginagawang mas mababa; ginagawa nitong angkop para sa ibang profile ng trabaho. Ang isang closed-frame press ay pumapalibot sa load path na may mga uprights at sa pangkalahatan ay mas matigas, na tumutulong sa masikip na die clearance, mabigat na off-center load, at mga prosesong nangangailangan ng pare-parehong ram-to-bed parallelism. Ang praktikal na paghahambing ay ganito ang hitsura:
| Pagsasaalang-alang | Buksan ang uri ng pindutin | Saradong uri ng pindutin | Praktikal na epekto |
|---|---|---|---|
| Mamatay na access | Ang tatlong panig na pag-access ay karaniwan | Ang pag-access ay limitado ng mga uprights | Ang bukas na uri ay pinapaboran ang madalas na pagbabago at manu-manong pagpapakain |
| Paninigas ng frame | Mas mababa kaysa sa saradong frame na may katulad na tonelada | Mas mataas at mas simetriko | Ang mahigpit na clearance at off-center na trabaho ay nangangailangan ng higit na pagsisiyasat sa open type |
| Kama at lalamunan | Available ang malalawak na kama; Nililimitahan ng lalim ng lalamunan ang bahagi ng sobre | Ang malalaking kama at mahabang stroke ay karaniwan | Maaaring mangailangan ang malalaking panel ng deep-throat o closed-frame na disenyo |
| Karaniwang gawain | Pagbutas, baluktot, paggugupit, mababaw na pagguhit, panlililak ng shell ng baterya | Heavy drawing, precision forming, high-tonnage stamping | Ang tonnage curve at die load profile ang magpapasya sa huling laban |
Ang open-type range ng Bolun ay sumasalamin sa lohika na iyon. Kabilang dito ang mga modelong single-point na BLPA, mga modelong double-point na BLPC, mga modelo ng deep-throat na BLPS, mga modelong BLAS na pinaandar ng servo, at mga modelong BLPC2 na may bateryang shell. Ang modelong pamilya ay mahalaga dahil ang isang double-point frame, isang malalim na lalamunan, o isang servo slide ay nagbabago sa uri ng trabaho na maaaring makuha ng press—hindi lamang ang presyo.
Ang rated tonnage ay hindi isang flat number na available saanman sa stroke. Sa isang mekanikal na pagpindot, ang magagamit na puwersa ay nagbabago sa pamamagitan ng stroke, at ang nominal na rating ay karaniwang nakatali sa isang tinukoy na posisyon sa pagtatrabaho sa itaas ng bottom dead center. Ang isang mamatay na nangangailangan ng mataas na puwersa nang maaga sa stroke ay maaaring mag-overload sa isang press na mukhang sapat sa nameplate tonnage. Kaya naman ang 63-toneladang press ay maaaring maging mas ligtas kaysa sa 80-toneladang press para sa isang trabaho at mas mahina para sa isa pa.
Para sa unang pagtatantya, panatilihin ang kalkuladong peak forming force sa ibaba ng humigit-kumulang 70–80% ng rated capacity, pagkatapos ay i-verify ang tonnage curve sa aktwal na working stroke. Kung ang isang bahagi ay nagkalkula sa 52 tonelada, ang isang 63-toneladang frame ay hindi awtomatikong sapat. Ang layout ng die, kapal ng materyal, lakas ng makunat, lugar ng paggugupit, at lalim ng pagguhit ay lahat ay nakakaapekto sa profile ng puwersa. Para sa malalim na pagguhit, ang puwersa ay maaaring manatiling mataas sa mas mahabang distansya; para sa blanking, maaari itong tumaas nang husto malapit sa ibaba.
Ang off-center load ay ang pangalawang bitag. Ang isang press ay maaaring ma-rate para sa 100 toneladang nakasentro, ngunit ang isang die na inilagay sa malayo sa isang gilid ng ram ay lumilikha ng ram tilt, hindi pantay na pag-load ng gib, at mahinang die clearance. Sa isang open type press, ang epekto na iyon ay mas malinaw dahil ang frame mismo ay lumilihis. Hilingin ang pinapayagang off-center load at ang ram parallelism under load, hindi lang ang static bed flatness.
Ang pagpapalihis ay hindi isang depekto na dapat alisin; ito ay isang katangian na dapat pamahalaan. Sa ilalim ng pagkarga, ang gap sa isang C-frame ay may posibilidad na magsara, at ang ram ay maaaring bahagyang tumagilid kumpara sa kama. Ang resulta ay maaaring maging hindi pantay na pagpasok ng suntok, mas mabilis na pagkasuot ng die, o taas ng burr na dumadaloy sa strip. Para sa pangkalahatang butas at baluktot, ang isang mahusay na itinayong bukas na uri ng pindutin ay maaaring magkaroon ng katanggap-tanggap na katumpakan. Para sa isang die na may 0.03–0.05 mm na punch-to-die clearance bawat gilid, ang frame deflection at ram guidance ay mahalaga nang higit sa dagdag na 20 tonelada ng nominal na kapasidad.
Sa panahon ng pagbili, humingi ng deflection sa rated load, ram parallelism sa working stroke, at bed flatness. Ang isang supplier na maaaring magbigay ng nasusukat na data ay mas madaling ihambing kaysa sa isa na nagsasaad lamang ng "mataas na tigas." Kung ang application ay nagsasangkot ng fine blanking, napakahigpit na flatness, o isang pangmatagalang progresibong die, ang isang closed-frame na disenyo ay maaaring ang mas matipid na sagot dahil binabawasan nito ang halaga ng accuracy compensation na binuo sa tooling.
Ang open-type na single-point at double-point na mga modelo ng Bolun ay gumagamit ng iba't ibang frame at slide arrangement para sa kadahilanang ito. Ang isang compact na modelo ng BLPA ay nababagay sa mas maliliit na dies at madalas na pagbabago; ang isang mas malawak na modelo ng BLPC ay nagbibigay ng mas maraming lugar ng kama at dalawang punto ng koneksyon para sa mga dies na nangangailangan ng mas mahusay na pamamahagi ng pagkarga sa buong slide.
Ang isang press ay maaaring magkaroon ng sapat na tonelada at hindi pa rin magagamit dahil hindi magkasya ang die. Suriin ang sobre ng tooling bago ihambing ang presyo. Kasama sa kapaki-pakinabang na checklist ang:
Ang isang karaniwang panganib sa pagkuha ay ang pagbili para sa pagguhit ng bahagi at pagkalimot sa salansan ng tooling. Kung ang die ay may makapal na bolster, isang matangkad na guide-pin set, o isang pneumatic pad, ang kinakailangang shut height ay maaaring mabilis na lumaki. Ang pagdaragdag ng spacer ay maaaring malutas ang agarang akma, ngunit maaari nitong bawasan ang tigas at baguhin ang taas ng gumagana. Mas mainam na kumpirmahin ang buong die stack at ang hanay ng pagsasaayos bago ang order.
Karamihan sa mga open type press ay gumagamit ng mechanical flywheel drive na may clutch at brake. Ang mga ito ay simple, produktibo, at naiintindihan ng mabuti ng mga maintenance team. Pinapalitan ng servo press ang fixed slide motion na iyon ng programmable curve. Ang slide ay maaaring bumagal sa die contact, tumira sa ibaba, at bumalik nang mas mabilis. Para sa isang malalim na iginuhit na tasa, ang kontrol na iyon ay maaaring mapabuti ang daloy ng materyal at mabawasan ang mga wrinkles; para sa isang butas na trabaho, maaari itong mabawasan ang pagkabigla at ingay. Mas mataas ang gastos, kaya dapat bigyang-katwiran ito ng proseso.
Sa isang open-type na single-point servo press, ang praktikal na benepisyo ay hindi "mas tonelada." Ito ay kontrol sa bilis at posisyon sa pamamagitan ng stroke. Mahalaga iyon kapag ang parehong makina ay nagpapatakbo ng ilang produkto at ang die tryout team ay kailangang ibagay ang galaw sa halip na baguhin ang press.
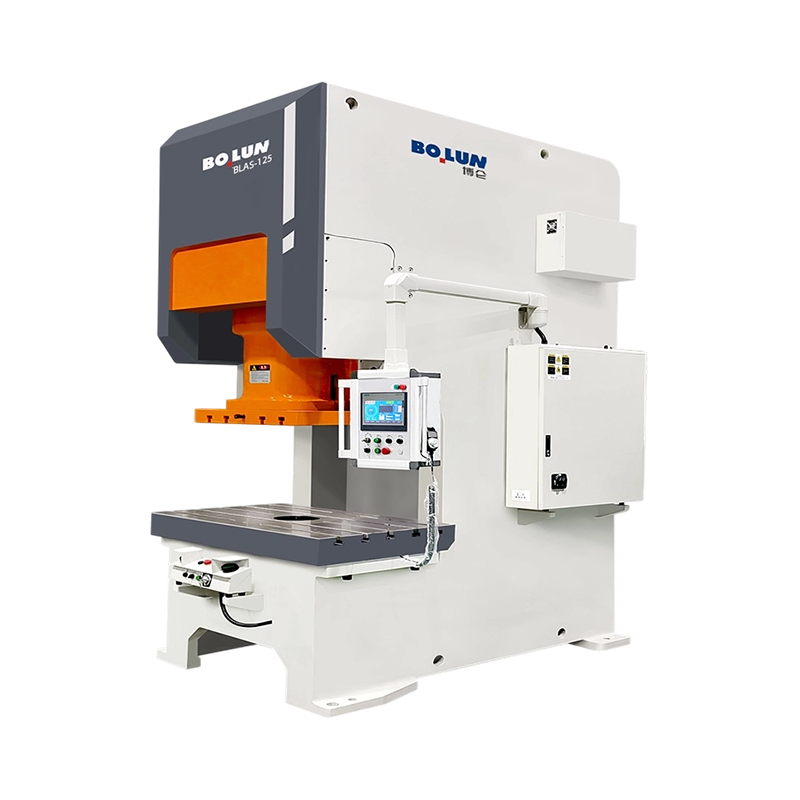 BLAS-125 Open-Type Single-Point Servo Power Press Isang 1250 kN servo press para sa deep drawing at stretching, na may 350 mm throat depth at 180 mm slide stroke para sa mas malalaking workpiece. Tingnan ang Produkto →
Para sa malalawak na dies o mga trabaho kung saan ang load ay nakakalat sa isang malaking kama, ang double-point open type press ay maaaring mabawasan ang tendensya para sa slide na tumagilid. Ang modelo ng extra-wide-bed na BLPC200 ng Bolun ay isang halimbawa ng layout na iyon: nagbibigay ito ng mas maraming lugar ng kama at dalawang punto ng koneksyon, na kapaki-pakinabang kapag malawak ang die ngunit nakikinabang pa rin ang proseso sa open-front access.
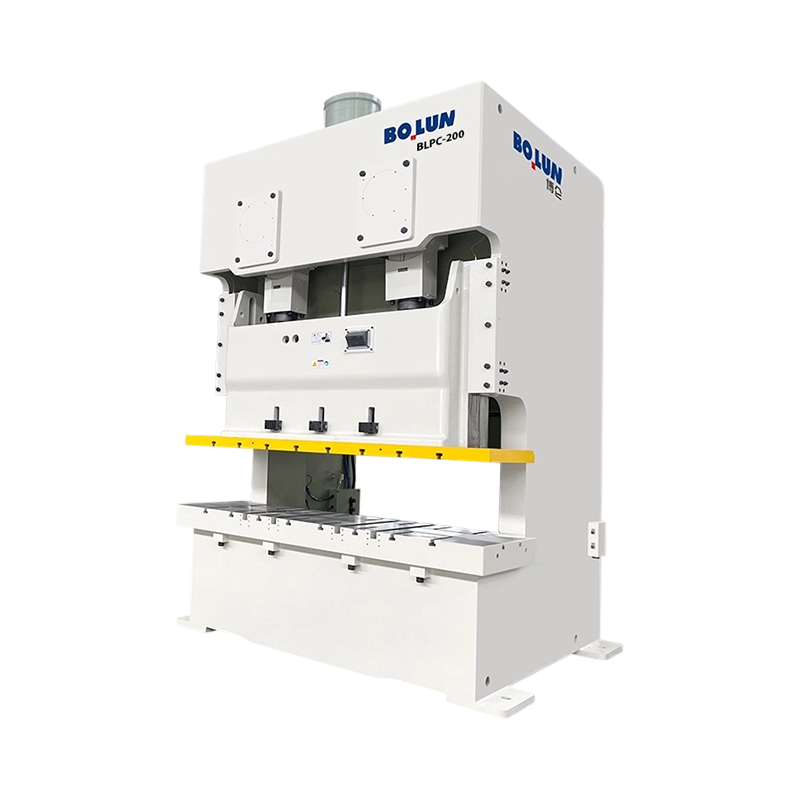 BLPC-200 Extra-Wide Bed Double-Point Open-Type Press Isang 2000 kN double-point open-type press na may 2400 × 840 mm worktable at 1980 mm sa pagitan ng mga column para sa malalawak na dies at malalaking sheet-metal forming. Tingnan ang Produkto →
Ang kaligtasan ay bahagi ng detalye ng makina, hindi isang accessory na idinagdag pagkatapos ng paghahatid. Ang isang bukas na uri ng press ay nangangailangan ng pagbabantay na pumipigil sa pag-access sa punto ng operasyon habang pinapayagan ang mamatay at feed na gumana. Depende sa market at risk assessment, maaaring kabilang doon ang mga fixed guard, interlocked movable guards, light curtains, two-hand controls, at lockout/tagout provisions. Ang sistema ng elektrikal at kontrol ay dapat na dokumentado sa mga nauugnay na pamantayan, tulad ng ISO 12100 para sa pagtatasa ng panganib at IEC 60204-1 para sa mga de-koryenteng kagamitan. Sa Europa, ang isang makinang may markang CE ay dapat na may kasamang deklarasyon ng pagsunod at isang teknikal na file; sa ibang mga merkado, nalalapat pa rin ang mga lokal na kinakailangan.
Ang isang karaniwang nakatagong gastos ay ang retrofit. Ang isang press na dumating na may marka ng CE ngunit walang file ng pagtatasa ng panganib, walang mga guhit ng bantay, at walang talaan ng pagpapatunay ay maaaring magastos upang matupad. Tanungin ang konseptong pangkaligtasan, paghinto ng pagganap, bantay na interlock logic, at ekstrang bahagi na suporta bago ipadala. Ang pinakamurang quote ay maaaring maging pinakamahal na makina kung ang produksyon ay hindi makapagsisimula hangga't hindi naitama ang pagbabantay.
Ang isang video ng isang press na tumatakbong walang laman ay hindi katibayan ng pagtanggap. Ang pagsubok sa pagtanggap ng pabrika ay dapat magsama ng walang-load na tumatakbo sa mababa at mataas na bilis, mga pagsusuri sa pagpapadulas, mga pagsusuri sa hangin at elektrikal, at pagpapatunay ng pagpapaandar ng kaligtasan. Dapat saklawin ng mga geometric na tseke ang flatness ng kama, parallelism ng ram sa kama, at perpendicularity ng paglalakbay ng ram. Kung maaari, patakbuhin ang aktwal na die o isang kinatawan na test die at sukatin ang taas ng burr, flatness ng bahagi, at repeatability.
Ang pagtanggap sa site ay nagdaragdag ng pundasyon at mga epekto sa pag-install. Matapos gumaling ang pundasyon at mai-level ang press, suriin muli ang geometry at magpatakbo ng isang load na pagsubok. Dapat na maitala ang panginginig ng boses, ingay, pagtaas ng temperatura, at clutch/brake response. Para sa isang servo press, i-verify ang mga naka-program na profile ng paggalaw at ang paghinto ng pagganap sa ilalim ng mga kondisyon ng produksyon. Ang isang makina na nakakatugon sa isang static na detalye ngunit gumagawa ng hindi katanggap-tanggap na bahagi na scatter pagkatapos ng pag-install ay hindi handa para sa handover.
Ang presyo ng pagbili ay isang linya lamang sa modelo ng gastos. Ang pagiging tugma ng tool, suporta sa die tryout, mga ekstrang bahagi, pagsasanay, paggamit ng enerhiya, at downtime ay nakakaapekto lahat sa tunay na gastos sa bawat bahagi. Bago pumirma, humingi ng tonnage curve, data ng pagpapalihis, pagguhit ng pundasyon, mga kinakailangan sa utility, listahan ng mga inirerekomendang ekstrang bahagi, at iskedyul ng pagpapanatili. Linawin kung aling mga bahagi ang pagmamay-ari at kung gaano kabilis mapapalitan ang mga ito.
Para sa isang bukas na uri ng power press machine na ginagamit sa high-mix na produksyon, ang oras ng pagbabago ay maaaring mas mahalaga kaysa sa isang maliit na pagkakaiba sa bilis. Itanong kung paano gumagana ang die clamping, pagsasaayos ng slide, at kontrol ng pag-iimbak ng recipe. Para sa isang nakatuong linya, maaaring mas mahalaga ang pag-uulit at pagtugon sa serbisyo. Ang isang supplier na may dokumentadong data ng pagsubok, isang malinaw na file ng kaligtasan, at suporta sa lokal na serbisyo ay karaniwang isang mas mahusay na kasosyo kaysa sa isang nakikipagkumpitensya lamang sa tonelada at presyo.
Ipinapakita ng deep-throat open-gap series ng Bolun kung bakit mahalaga ang detalye ng application. Maaaring lutasin ng mas malalim na lalamunan ang isang problema sa part-envelope, ngunit binabago rin nito ang higpit ng frame at mga kinakailangan sa floor-space.
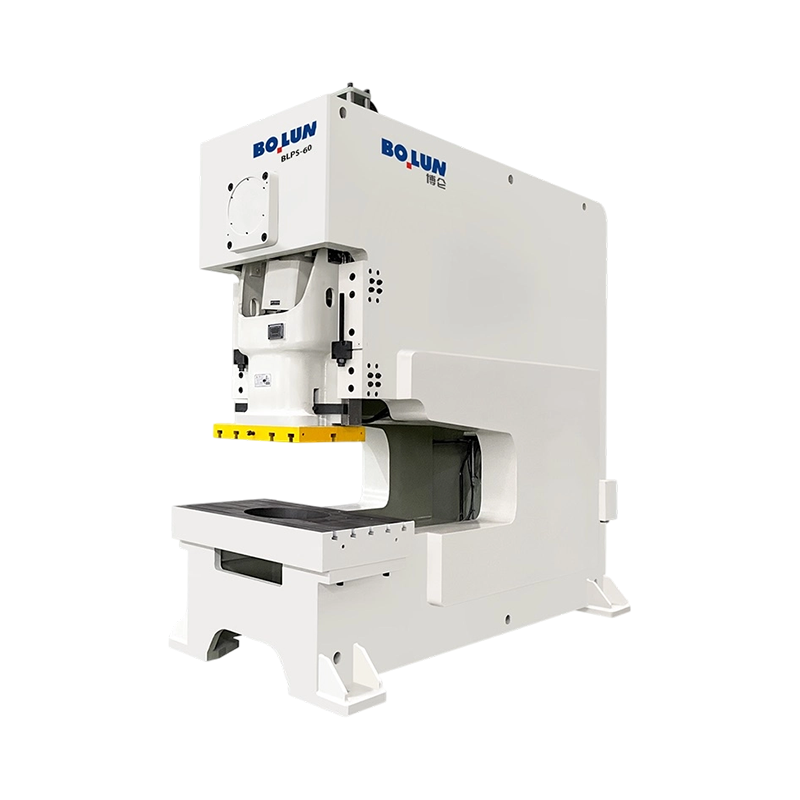 BLPS-60 Open-Gap Deep-Throat Power Press Isang 600 kN open-gap deep-throat press na may 500–1200 mm throat depth at 900 × 520 mm worktable para sa malalaking format na sheet metal na nangangailangan ng mahabang abot. Tingnan ang Produkto →
Para sa karamihan ng pangkalahatang pagtatatak, baluktot, butas, at mababaw na pagguhit, ang isang bukas na uri ng power press machine ay nagbibigay ng pinakamahusay na balanse ng pag-access, bilis ng pagbabago, at gastos. Ito ang praktikal na pagpipilian kapag ang die ay madalas na pinapalitan at ang load ay makatwirang nakasentro. Lumipat sa isang closed-frame o mas mabigat na tungkuling open type na disenyo kapag ang die ay nangangailangan ng mahigpit na clearance, ang load ay malayo sa gitna, ang stroke ay malalim, o ang bahagi ay nangangailangan ng pangmatagalang dimensional stability.
Ang ligtas na pagkakasunud-sunod ng pagbili ay diretso: tukuyin ang bumubuo ng puwersa sa gumaganang stroke, kumpirmahin ang die envelope at shut height, suriin ang frame deflection at ram guidance, pagkatapos ay itugma ang drive at safety package sa production plan. Ang tonelada ay ang numero ng headline, ngunit ang press na gumaganap nang mahusay ay ang isa na ang frame, bed, stroke, at control system ay umaangkop sa aktwal na trabaho.


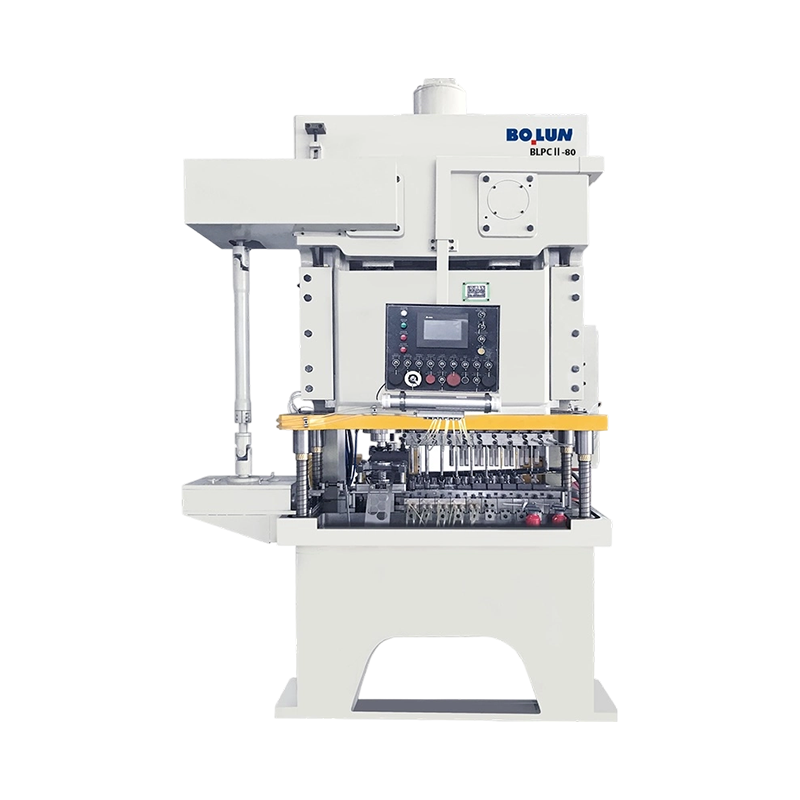
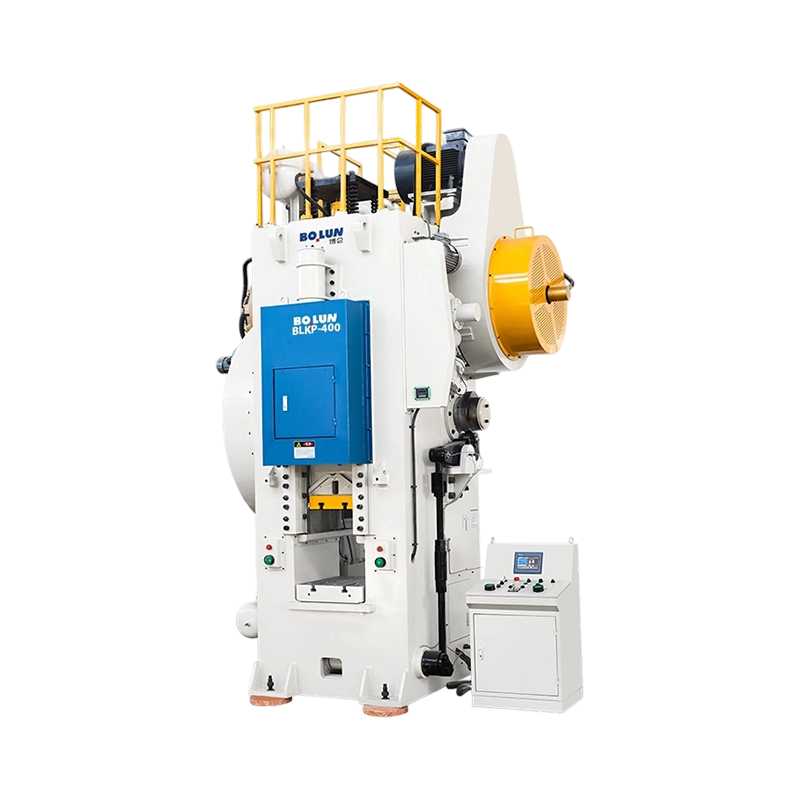
Pag-unawa sa Mechanical Power Presses at Kanilang Mahahalagang Paggana...
Ang dalawang pagpindot ay maaaring parehong magdala ng 200-toneladang name...
Ang Maikling Sagot: Aling Uri ng Frame ang Nababagay sa Iyong Trabaho ...
Isang Punto Design Isang koneksyon sa driv...
Ang isang mid-size na tagagawa ng fastener ay nahaharap kamakailan sa isan...
Isang production manager sa isang mid-size na planta ng metal component ka...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

