Ang isang open-type na single-point power press ay nagtutulak sa slide nito mula sa isang koneksyon sa gitna, na nagpapanatili sa makina na simple at matipid para sa magaan na trabaho, habang ang isang open-type na double-point na power press ay nagtutulak sa slide mula sa dalawang koneksyon na may pagitan sa lapad nito, na nagpapahusay sa balanse ng load, parallelism, at tolerance sa mas malawak na dies. . Ang mga single point press ay kadalasang pinipili para sa maliliit na blanking, piercing, at light na bumubuo ng hanggang sa humigit-kumulang 100 tonelada, habang ang double point presses ay karaniwang tinutukoy para sa mas malalaking bahagi at pwersa mula sa humigit-kumulang 100 tonelada hanggang sa humigit-kumulang 300 tonelada .
Para sa mga mamimili at inhinyero ng halaman, ang praktikal na desisyon ay nakasalalay sa tatlong tanong: kung gaano kalaki ang die, gaano kalayo ang puwersa mula sa gitna ng slide, at kung gaano kahigpit ang pagpapaubaya. Ang solong point press ay kadalasang tamang pagpipilian kapag ang mga bahagi ay maliit at nakasentro, habang ang double point press ay mas ligtas at mas tumpak kapag lumawak ang die o ang trabaho ay nasa gitna.
Central drive, mas mababang gastos, nakasentro na load lang
Dalawang drive, mas mahusay na balanse at katumpakan
Parehong gumagamit ng bukas na C o gap frame
Ang sira-sira na pagkarga ay nagdudulot ng pagtabingi at pagkasira
An bukas na uri ng power press machine ay gumagamit ng hugis C na frame na nakabukas sa tatlong gilid, na nagbibigay-daan sa madaling pag-access sa lugar ng die, at ang mga bersyon ng single point at double point ay nagbabahagi ng pilosopiya ng frame na ito habang nagkakaiba sa kung paano hinihimok ang slide .
Ang bukas na lalamunan ay nagbibigay-daan sa mga operator at kagamitan sa pagpapakain na maabot ang die mula sa harap at gilid. Ito ay mahalaga sa mga tindahan ng trabaho at katamtamang laki ng mga halaman kung saan madalas ang mga pagbabago sa pagkamatay. Ang trade off ay ang frame ay mas nabaluktot sa ilalim ng pagkarga kaysa sa isang nakapaloob na disenyo, kaya ang pag-aayos ng drive at ang paraan ng paglalapat ng puwersa ay nagiging lalong mahalaga.
Sa parehong mga disenyo, pinapalitan ng crankshaft o sira-sira ang pag-ikot ng flywheel sa pataas at pababang paggalaw ng slide sa pamamagitan ng isa o higit pang connecting rods. Tinutukoy ng bilang ng mga punto ng koneksyon kung paano naaabot ang puwersa ng pagbuo sa slide, at ang nag-iisang salik na iyon ang humuhubog sa pagganap, gastos, at pagiging angkop ng bawat makina.
Ang open-type na single-point power press nagpapadala ng buong puwersang bumubuo nito sa pamamagitan ng isang punto ng koneksyon, kadalasang malapit sa gitnang linya ng slide, kaya ang die ay dapat na nakahanay nang eksakto sa puntong iyon upang maiwasan ang hindi pantay na pagkarga .
Dahil mayroon lamang isang koneksyon sa drive, ang disenyo ng solong punto ay may mas kaunting mga gumagalaw na bahagi, isang mas simpleng crankshaft o sira-sira na pag-aayos, at mas mababang gastos sa pagmamanupaktura. Ang mga gawain sa pagpapanatili ay mas kaunti, na nababagay sa mas maliliit na halaman at tindahan na may limitadong teknikal na kawani.
Ang mga single point press ay humahawak ng maliliit, nakasentro na bahagi gaya ng mga terminal ng kuryente, maliliit na bracket, washer, clip, at simpleng pagtagos. Kapag ang puwersa ay puro malapit sa gitna ng slide at ang die ay compact, ang makina ay naghahatid ng mga pare-parehong resulta sa isang mapagkumpitensyang presyo.
Kapag ang puwersang nagtatrabaho ay lumayo mula sa nag-iisang punto ng koneksyon, ang slide ay may posibilidad na tumagilid, at ang pagtabingi na ito ay tumataas sa distansya sa pagitan ng puwersa at ng drive center . Samakatuwid, ang trabahong wala sa gitna ay maaaring magdulot ng hindi pantay na pagkasuot sa mga gib at mga gabay at makagawa ng mga bahagi na nag-iiba sa dimensyon o flatness. Binabawasan ng mga designer ang epektong ito sa pamamagitan ng pagpapanatiling nakasentro ang die, gamit ang mas malalaking gib, at nililimitahan ang sira-sirang sandali na hinihiling na dalhin ng press.
Ang open-type na double-point power press itinutulak ang slide mula sa dalawang mga punto ng koneksyon na may pagitan sa lapad nito, kaya ang puwersa ay nahahati sa pagitan ng mga ito at ang slide ay nananatiling mas antas sa ilalim ng pagkarga .
Dalawang connecting point, na kadalasang hinihimok ng isang karaniwang crankshaft o dalawang sira-sira na shaft, ay namamahagi ng load sa lapad ng slide. Binabawasan ng kaayusan na ito ang pagkiling kapag malapad ang die o kapag hindi perpektong nakasentro ang puwersa. Pinapabuti din nito ang paralelismo sa pagitan ng slide at kama, na sumusuporta sa mas mahigpit na pagpapaubaya sa bahagi.
Ang mga double point press ay nababagay sa mas malawak na dies, mas mahabang blanking lines, progressive dies na may maraming istasyon, at bumubuo ng mga operasyon na naglalagay ng puwersa sa isang mas malawak na lugar. Ang mga automotive bracket, bahagi ng appliance, at electrical stamping na may maraming feature ay kadalasang tumatakbo nang mas maaasahan sa double point machine.
Ang pangalawang koneksyon sa drive ay nagdaragdag ng mga bahagi, mga kinakailangan sa pagkakahanay, at mga punto ng pagpapanatili. Ang paunang gastos ay mas mataas, at ang pag-setup ay nangangailangan ng pansin sa parehong mga punto ng koneksyon upang manatiling balanse ang slide. Ang benepisyo ay higit na katatagan at isang mas malawak na sobreng gumagana.
Ang comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| Katangian | Single-Point Press | Double-Point Press |
|---|---|---|
| Magmaneho ng mga koneksyon | Isang sentral na koneksyon | Dalawang koneksyon sa buong lapad |
| Karaniwang kapasidad na banda | Hanggang sa halos 100 tonelada | Mga 100 hanggang 300 tonelada |
| Pagpapahintulot sa mga off center load | Mababa, nakatagilid na may sira-sira na puwersa | Mabuti, nagbabahagi ng load sa buong slide |
| Paralelismo sa ilalim ng pagkarga | Nangangailangan ng maingat na die centering | Mas mahusay na pinananatili sa mas malawak na dies |
| Kamag-anak na gastos sa pagbili | Ibaba | Mas mataas |
| Mga puntos sa pagpapanatili | Mas kaunting mga bahagi ng drive | Higit pang mga bearings at koneksyon upang suriin |
| Mga tipikal na bahagi | Maliit na nakasentro na mga blangko at mga terminal | Malapad na bracket at progressive dies |
Ang location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
Kapag ang puwersa ng mamatay ay nakasentro sa punto ng koneksyon, ang solong pagpindot sa punto ay kumikilos halos tulad ng isang perpektong makina, na may pantay na pagsusuot at matatag na mga sukat ng bahagi. Ang maliliit na dies na inilagay nang maingat sa gitnang linya ay ang matamis na lugar para sa disenyong ito.
Ang isang sira-sira na pagkarga ay lumilikha ng isang sandali na sumusubok na ikiling ang slide. Halimbawa, ang isang die na ang mga cutting edge ay nasa 50 millimeters mula sa drive center sa isang pagpindot sa isang punto ay maaaring makabuo ng isang kapansin-pansing pagkiling na lumilitaw bilang mga burr sa isang gilid ng bahagi. Binabawasan ng mga double point na pagpindot ang sandaling ito sa pamamagitan ng paghahati ng puwersa sa pagitan ng dalawang koneksyon, kaya ang parehong die ay madalas na tumatakbo na may mas kaunting pagbaluktot.
Planuhin ang layout ng die upang ang pinagsamang centroid ng cutting force ay maupo nang mas malapit hangga't maaari sa drive center. Kung ang centroid ay hindi maaaring ilipat sa gitna, ang disenyo ay dapat lumipat patungo sa isang double point machine o magdagdag ng mga tampok na gabay tulad ng mas mabibigat na gib at balanseng mga elemento ng die.
Ang pagpili ay dapat na nakabatay sa mga piyesa, die, at mga kinakailangan sa pagpapaubaya sa halip na sa presyo lamang, dahil ang hindi tugmang configuration ng drive ay nagdudulot ng mga paulit-ulit na problema na nagkakahalaga ng higit pa sa paunang pagtitipid. .
Sukatin ang lapad ng die at ang pagkalat ng pagputol o pagbuo ng mga istasyon. Ang makitid, nakasentro na mga dies ay tugma sa mga single point machine, habang ang malawak na dies at mga multi station na progresibong tool ay karaniwang nangangailangan ng double point na suporta.
Kalkulahin ang blangko o bumubuo ng puwersa mula sa perimeter, kapal ng materyal, at lakas ng paggugupit. Panatilihin ang margin na humigit-kumulang 20 porsiyento sa ibaba ng rate na tonelada para sa normal na operasyon. Kung ang peak force ay malapit sa single point capacity, ang double point press ay nagbibigay ng mas maraming puwang para sa variation.
Ang mga bahagi ng mataas na volume na may mahigpit na pagpapaubaya ay nakikinabang mula sa katatagan ng isang double point press, dahil ang parallelism ay pinananatili nang mas matagal sa pagitan ng mga tseke. Ang mababang volume na prototype o short run na trabaho ay kadalasang maaaring pangasiwaan nang matipid sa isang solong point machine.
Ang tonelada ay naglalarawan lamang ng bahagi ng isang press, kaya dapat suriin ng mga mamimili ang stroke, taas ng shut, laki ng kama, at kapasidad ng enerhiya kasama ang configuration ng drive .
Ang mga tagagawa ay nagre-rate ng tonelada sa isang tinukoy na distansya bago ang bottom dead center. Ang pagbuo ng trabaho na nangangailangan ng maximum na puwersa sa ibang stroke point ay maaaring lumampas sa ligtas na kapasidad, kaya ang rating point ay dapat tumugma sa kinakailangan sa proseso.
Ang haba ng stroke ay dapat tumanggap ng pinakamahabang bahagi at ang kagamitan sa pagpapakain, habang ang taas ng shut ay dapat kasama ang taas ng die set at anumang stacking ng mga bahagi. Ang mga double point press na may mas malalaking frame ay maaaring mag-alok ng higit pang mga pagpipilian sa shut height para sa progresibong tooling.
| Pagtutukoy | Bakit Ito Mahalaga | Tanong na Itatanong sa Supplier |
|---|---|---|
| Rated tonnage at rating point | Nagtatakda ng maximum na ligtas na puwersa | Sa anong distansya ng stroke wasto ang rating? |
| Pinapayagan ang sira-sira na pagkarga | Nililimitahan ang trabaho sa sentro | Ano ang maximum na sandali para sa frame na ito? |
| Pagtukoy sa paralelismo ng slide | Kinokontrol ang katumpakan ng bahagi | Anong pagpapaubaya ang ginagarantiyahan sa buong pagkarga? |
| Mga stroke kada minuto | Kapasidad ng produksyon | Wasto ba ang rate na ito para sa na-rate na tonelada? |
| Mga sukat ng kama at bolster | Die size at mounting room | Anong mga sukat ng die set ang magkasya nang walang pagbabago? |
Ang disenyo ng die at pagsasaayos ng drive ay dapat isaalang-alang nang magkasama, dahil ang isang die na mahusay na gumaganap sa isang makina ay maaaring makagawa ng mga mahihirap na bahagi sa isa pa .
Ilagay ang die upang ang pinagsamang puwersa ng pagputol ay bumagsak malapit sa drive center. Ang mga guide pillar at bushings ay dapat na sukat para sa inaasahang side load, at ang die shoe ay dapat sapat na lapad upang panatilihing nakahanay ang suntok at mamatay sa ilalim ng slide.
Ang mga progresibong namatay ay nagkalat ng puwersa sa ilang istasyon. Sa isang double point press, ayusin ang mga istasyon upang ang load ay ibinahagi nang pantay-pantay sa pagitan ng dalawang punto ng koneksyon. Ang hindi pantay na pagkarga ng istasyon ay maaari pa ring magdulot ng mga epekto ng sandali, kaya dapat suriin ang mga kalkulasyon ng puwersa para sa bawat istasyon.
Ang mga mabibigat na sistema ng gabay at pinatigas na mga ibabaw ng pagsusuot ay nakakatulong na kontrolin ang maling pagkakahanay sa parehong mga disenyo. Ang regular na inspeksyon ng mga guide pillar, bushing, at gib surface ay nagpapanatili sa die na gumagalaw nang maayos at pinoprotektahan ang kalidad ng bahagi sa mahabang pagtakbo.
Tinutukoy ng katumpakan ng pag-setup kung ang alinman sa configuration ay nakakamit ang pagganap ng disenyo nito, at ang mga pagsusuri sa pagkakahanay ay dapat isama sa bawat pagbabago ng die. .
Linisin ang bolster at die na sapatos, iposisyon ang die sa pamamagitan ng mga marka ng centerline nito, at i-clamp ito nang pantay-pantay sa tinukoy na torque. Itakda ang shut height sa die specification at kumpirmahin ang pagsasara gamit ang feeler gauge bago tumakbo sa bilis ng produksyon.
Suriin ang parallelism sa pagitan ng slide at kama gamit ang mga dial indicator sa ilang mga punto sa kabila ng kama. Ang mga double point press ay dapat magpakita ng pare-parehong pagbabasa sa lapad, habang ang mga single point press ay maaaring magpakita ng mas malaking variation kung ang die ay nasa gitna. Mag-record ng mga pagbabasa upang matukoy ang drift sa paglipas ng panahon.
Sa isang double point press, ang parehong mga punto ng koneksyon ay dapat na patuloy na nakikipag-ugnayan. Suriin ang haba ng connecting rod, kondisyon ng bushing, at timing ng drive para hindi mapilipit ang slide sa panahon ng stroke. Lumalabas ang hindi pare-parehong timing bilang mga hindi pantay na feature ng bahagi at abnormal na ingay.
Ang mga pangangailangan sa pagpapanatili ay lumalaki sa bilang ng mga koneksyon sa drive, kaya ang mga double point press ay nangangailangan ng mas nakaplanong inspeksyon kaysa sa mga single point machine. .
Tumutok sa gitnang koneksyon na tindig, gib clearance, clutch at kondisyon ng preno, at pagpapadulas ng pangunahing crankshaft. Dahil puro ang load, ang gib wear at guide wear ay dapat na masuri nang madalas kapag tumatakbo sa center dies.
Siyasatin ang parehong connection bearings, parehong connecting rod assemblies, at parehong set ng gibs. Suriin na ang pagpapadulas ay umabot sa bawat punto at ang dalawang panig ay nagsusuot sa magkatulad na mga rate. Ang hindi pantay na pagsusuot sa pagitan ng mga gilid ay isang maagang senyales ng babala na ang pagkakahanay o paglo-load ay nangangailangan ng pansin.
Ang mga bukas na pagpindot sa frame ay lumilikha pa rin ng malubhang pagkadurog at mga panganib sa pagkakabuhol, at ang sistema ng kaligtasan ay dapat tumugma sa configuration ng drive at paraan ng pagpapakain .
Gumamit ng mga fixed guard, interlocked guard, light curtains, o presence sensing device na pumipigil sa pagpasok ng kamay sa panahon ng stroke. Ang bukas na lalamunan ay dapat pangasiwaan nang mabuti dahil nagbibigay ito ng access sa mga panganib mula sa iba't ibang direksyon.
Ang dalawang kontrol ng kamay ay naglalayo sa magkabilang kamay mula sa die sa panahon ng stroke. Regular na sukatin ang distansya ng paghinto at oras ng paghinto, dahil binabago ng pagkasira ng preno ang mga halagang ito. Ang isang press na lumampas ay maaaring makapinsala sa tooling at ilagay sa panganib ang mga operator.
Ang mga operator at kawani ng pagpapanatili ay nangangailangan ng pagsasanay sa paghawak ng die, mga pamamaraan sa pag-setup, at tagout ng lockout bago ang anumang panloob na gawain. Sundin ang mga kinakailangan sa pagbabantay ng makina na nalalapat sa iyong bansa, gaya ng mga panuntunan ng OSHA sa United States o mga nauugnay na direktiba sa Europa.
Ipinapakita ng mga totoong application kung paano ginagamit ang dalawang configuration sa pang-araw-araw na produksyon, at ang mga halimbawa sa ibaba ay nagpapakita ng karaniwang kasanayan sa halip na mga partikular na modelo ng makina .
Ang isang maliit na single point press na nagpapatakbo ng nakasentro na blanking die ay maaaring makagawa ng mga terminal sa mataas na stroke rate. Dahil ang mga bahagi ay maliit at ang puwersa ay mahusay na nakasentro, ang disenyo ng nag-iisang punto ay nagbibigay ng maaasahang output sa mas mababang halaga ng kagamitan.
Ang mga mas malawak na bracket na may maraming piercing at forming feature ay kadalasang tumatakbo sa double point press. Ang shared load at mas mahusay na parallelism ay nakakatulong na humawak ng hole position at flatness sa mahabang production run.
Ang mga bahagi ng appliance na pinagsasama ang blanking at baluktot sa isang malawak na die area ay madalas na nakikinabang mula sa double point machine. Ang pare-parehong pamamahagi ng puwersa ay binabawasan ang pagkakaiba-iba ng springback at pinapabuti ang pagpupulong.
Ang presyo ng pagbili ay isang bahagi lamang ng desisyon, at kasama sa kabuuang halaga ng pagmamay-ari ang scrap rate, die life, maintenance labor, at downtime .
Para sa mga nakasentro na maliliit na bahagi, ang isang solong pagpindot sa punto ay maaaring maghatid ng pinakamababang kabuuang gastos, dahil ang mas simpleng biyahe nito at mas mababang presyo ng kapital ay angkop sa maikling pagtakbo at mababang kumplikadong trabaho. Mabilis na nawawala ang mga ipon kung ang off center ay namatay na nagiging sanhi ng madalas na scrap o maagang pagkasira ng tool.
Ang isang double point press ay madalas na nagbabayad sa pamamagitan ng mas mababang scrap, mas mahabang buhay ng mamatay, at mas kaunting mga reklamo sa katumpakan sa malawak o mataas na volume na mga bahagi. Ang mas mataas na presyo ng pagbili nito ay nabibigyang katwiran kapag ang produksyon ay mahaba at ang mga kinakailangan sa pagpapaubaya ay mahigpit.
Karamihan sa mga problemang nauugnay sa pagmamaneho ay lumalabas bilang hindi pantay na mga bahagi, abnormal na pagkasira, o ingay, at ang isang structured na pagsusuri ay mas mabilis na nahahanap ang dahilan kaysa sa trial at error. .
Ang isang gilid na burr ay madalas na nagpapahiwatig ng pagtabingi na dulot ng off center load sa isang point press, o hindi pantay na parallelism sa isang double point press. Suriin muna ang die centering, pagkatapos ay i-verify ang parallelism at gib clearance.
Ang mas mabigat na pagsusuot sa isang gib ay nagpapahiwatig ng sira-sirang pag-load o misalignment. Ayusin ang posisyon ng die, i-reset ang mga clearance, at suriin ang mga ibabaw ng gabay. Ang pagpapalit ng mga pagod na gib bago masira ang slide ay pumipigil sa magastos na pag-aayos.
Ang katok ay maaaring magmula sa mga pagod na bushing ng koneksyon, mga maluwag na fastener, o mga pagkakaiba sa oras sa pagitan ng mga punto ng koneksyon. Ihinto ang pagpindot, suriin ang bawat koneksyon, at kumpirmahin ang bushing clearance bago ipagpatuloy ang produksyon.
Tanong: Ano ang open-type na single-point power press?
Ito ay isang bukas na C frame press na nagtutulak sa slide mula sa isang punto ng koneksyon malapit sa gitna, na nag-aalok ng simpleng konstruksyon at mababang gastos para sa nakasentro, magaan na gawaing trabaho. .
Tanong: Ano ang open-type na double-point power press?
Ito ay isang bukas na frame press na nagtutulak sa slide mula sa dalawang mga punto ng koneksyon sa lapad nito, na nagbabahagi ng pagkarga at nagpapahusay sa parallelism sa mas malawak na mga dies.
Tanong: Bakit nagdudulot ng mga problema ang off center loading sa mga single point press?
Ang off center force ay lumilikha ng isang sandali na nagpapakiling sa slide, na nagiging sanhi ng hindi pantay na pagkasuot ng gib, mga burr sa isang gilid ng mga bahagi, at dimensional na pagkakaiba-iba .
Tanong: Anong kapasidad ang karaniwang sinasaklaw ng mga single point press?
Ang mga single point press ay karaniwang ginagamit hanggang sa humigit-kumulang 100 tonelada, depende sa laki at disenyo ng frame, na may eksaktong rating na tinukoy ng tagagawa.
Tanong: Kailan dapat pumili ng double point press?
Pumili ng double point press para sa malalawak na dies, progresibong tooling, off center forces, at mahigpit na tolerance na bahagi na ginawa sa mahabang panahon .
Tanong: Paano nakakaapekto ang bukas na frame sa katumpakan?
Ang isang bukas na frame ay mas nabaluktot sa ilalim ng pagkarga kaysa sa isang saradong frame, kaya ang drive configuration, die centering, at parallelism checks ay nagiging lalong mahalaga para sa katumpakan.
Tanong: Paano ko kalkulahin ang puwersa na kailangan para sa isang pagpapatakbo ng blanking?
I-multiply ang cut perimeter sa pamamagitan ng materyal na kapal at lakas ng paggugupit, pagkatapos ay magdagdag ng mga kinakailangan sa pagbuo at isang margin sa kaligtasan na humigit-kumulang 20 porsiyentong mas mababa sa na-rate na kapasidad .
Tanong: Anong maintenance ang naiiba sa double point presses?
Ang mga double point press ay nangangailangan ng mga pagsusuri sa parehong connection bearings, parehong connecting rods, at parehong set ng gibs, kasama ang kumpirmasyon na ang dalawang panig ay nagsusuot sa magkatulad na mga rate.
Tanong: Ano ang sanhi ng isang panig na burr sa isang naselyohang bahagi?
Ang isang panig na burr ay karaniwang tumuturo sa pagtabingi mula sa off center loading o hindi pantay na parallelism, at ang pag-aayos ay nagsisimula sa pagsuri sa die centering at gib clearance.
Tanong: Mas mura bang pagmamay-ari ang isang single point press?
Para sa mga nakasentro na maliliit na bahagi na may maingat na layout ng die, ang isang solong point press ay kadalasang may mas mababang kabuuang gastos, ngunit maaaring mabura ng off center work ang kalamangan na iyon sa pamamagitan ng scrap at tool wear. .


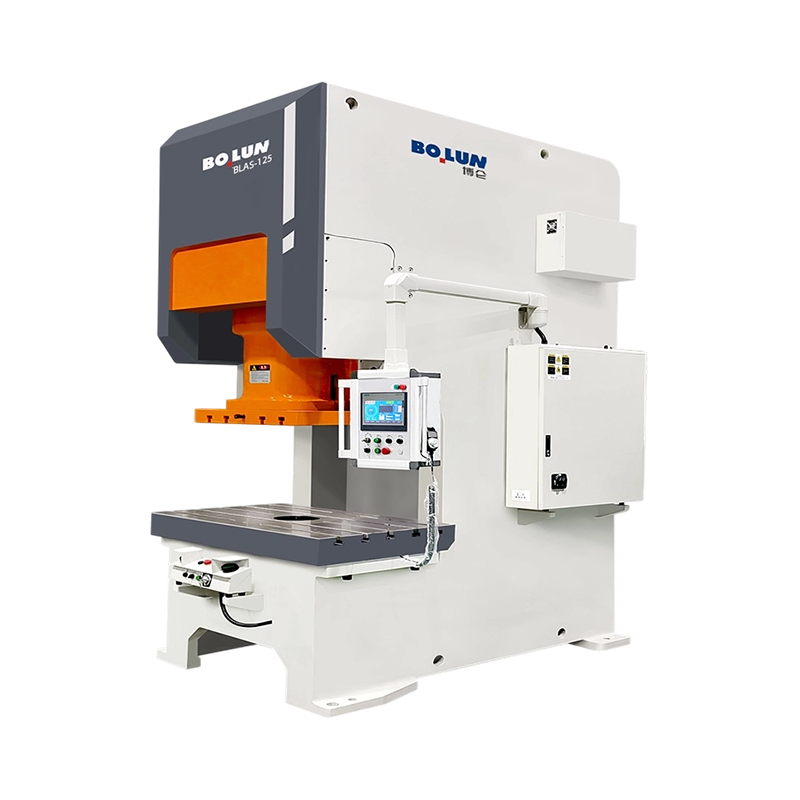
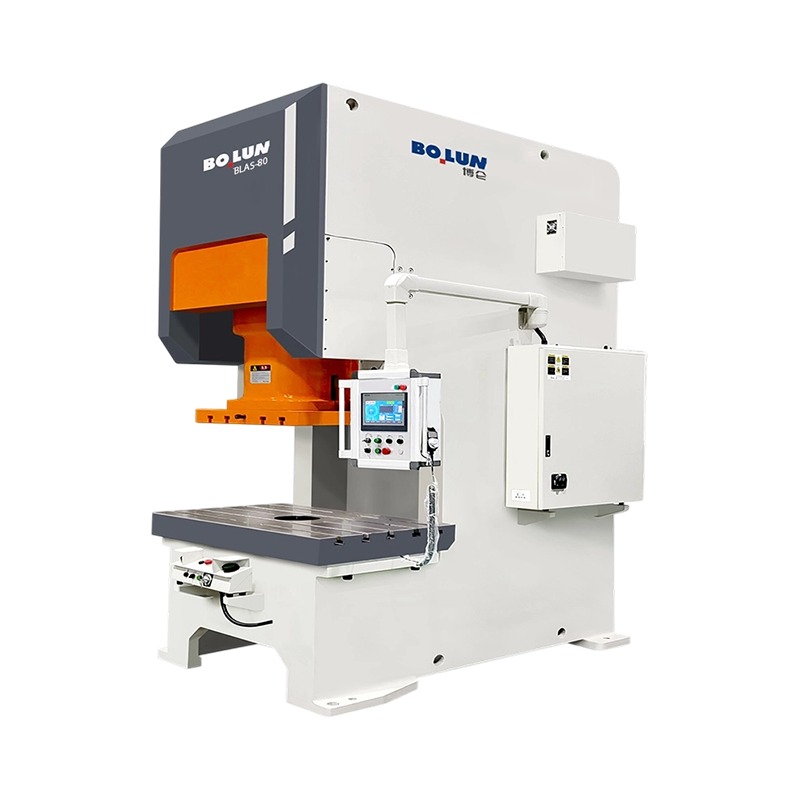
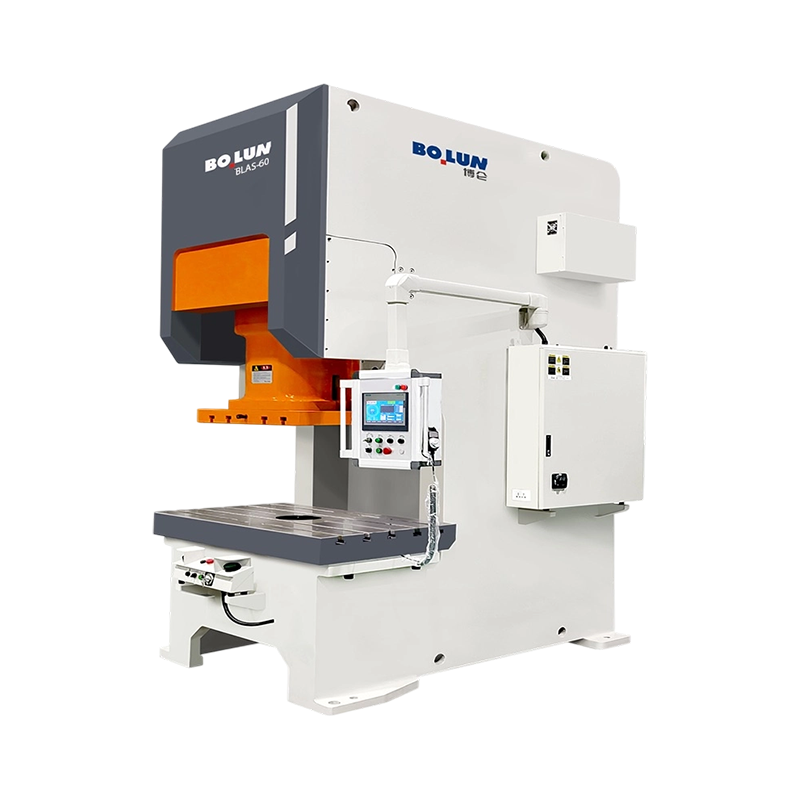
Ang isang mamimili na naghahambing ng 45-toneladang open-gap press para sa...
Pag-unawa sa Mechanical Power Presses at Kanilang Mahahalagang Paggana...
Sinipi ng isang tooling engineer ang isang bagong bracket program at tinuk...
Sa larangan ng metal forming, sheet metal fabrication, blanking, at pagsuntok...
Ang isang fastener plant sa Taizhou ay tumatanggap ng kahilingan mula sa i...
Ang Maikling Sagot: Aling Uri ng Frame ang Nababagay sa Iyong Trabaho ...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

