Sinipi ng isang tooling engineer ang isang bagong bracket program at tinukoy ang 160-toneladang press. Ang die ay binuo, ang makina ay naka-install, at sa unang produksyon ay tumatakbo ang mga slide stall ng anim na milimetro sa itaas ng ibabang patay na sentro. Walang sira. Ang tonelada ay na-rate sa ibaba ng stroke, at ang trabaho ay ginagawa sa mas mataas na kurba, kung saan ang press ay makakapaghatid lamang ng isang bahagi ng puwersang iyon.
Ang nag-iisang pagkakamali na iyon ang dahilan kung bakit ang isang press specification sheet ay binabasa sa isang partikular na pagkakasunud-sunod. Ang tonelada ay ang numero ng headline, ngunit ang stroke, bilis, taas ng mamatay, laki ng kama at ang hugis ng force curve ay nagpapasya kung ang isang trabaho ay tumatakbo sa bilis o nakikipaglaban sa makina sa buong araw.
Kino-convert ng power press ang tuluy-tuloy na pag-ikot ng isang de-koryenteng motor sa isang maikli, malakas, straight-line stroke. Ang enerhiya ay iniimbak sa isang umiikot na flywheel, na inilabas sa pamamagitan ng isang clutch papunta sa isang crankshaft, sira-sira na shaft o toggle linkage, at inihahatid sa isang slide na nagdadala ng upper die. Ang frame, ang gibs, ang die cushion at ang counterbalance system ay umiiral lahat upang mapanatiling tumpak, nauulit at ligtas ang stroke na iyon.
Ang mga seksyon sa ibaba ay lumilipat mula sa mekanismo patungo sa mga numero sa nameplate, pagkatapos ay sa mga application na aktwal na nagsisilbi ang power press, at panghuli sa mga desisyon na kailangang gawin ng isang mamimili o process engineer bago pumirma sa isang purchase order.
Ang power press ay isang machine tool na humuhubog sa metal sa pamamagitan ng pagpiga nito sa pagitan ng dalawang magkatugmang tool. Ang isang tool ay naayos sa isang nakatigil na kama, ang isa sa isang gumagalaw na slide. Ang pindutin mismo ay hindi nagpapasya sa hugis ng bahagi; ginagawa ng mamatay. Ang press ang nagpapasya kung gaano karaming puwersa ang magagamit, kung gaano ito kabilis mailapat, kung gaano katumpak ang slide na magabayan, at kung gaano karaming beses bawat minuto ang cycle ay maaaring ulitin nang walang drift.
Apat na pamilya ng mga pagpindot ang sumasakop sa karamihan sa paggawa ng metal, at sulit na paghiwalayin ang mga ito bago magpatuloy:
Ang kagiliw-giliw na tampok ng mekanikal na pindutin ay ang na-rate na tonelada nito ay hindi pare-pareho. Ito ay isang maximum, valid sa o malapit sa ibabang dead center. Ilipat ang work point pataas sa stroke at ang magagamit na puwersa ay bumagsak. Ito ay isang tampok na disenyo, hindi isang depekto: ang flywheel ay nag-iimbak ng kinetic energy at ang crank ay nagko-convert nito sa isang mekanikal na kalamangan na lumalaki habang ang connecting rod ay lumalapit sa pagkakahanay sa slide. Ang trade-off ay ang buong disenyo ng die, ang shut height at ang window ng proseso ay kailangang planuhin sa paligid ng curve na iyon.
| Assembly | Function | Ano ang madalas na suriin ng mga mamimili |
|---|---|---|
| Frame | Sumisipsip ng puwersa ng reaksyon ng bawat stroke at hinahawakan ang slide sa pagkakahanay sa kama | Buksan ang C-frame o saradong H-frame; cast o gawa-gawang bakal; sinusukat ang pagpapalihis sa ilalim ng pagkarga |
| Korona | Nilalagay ang drive shaft, flywheel, clutch at, sa maraming disenyo, ang slide adjustment motor | Access para sa serbisyo; rigidity sa ilalim ng off-center load |
| Crankshaft o sira-sira na baras | Kino-convert ang pag-ikot sa linear slide motion at itinatakda ang haba ng stroke | Paggamot ng materyal at init; uri ng tindig at lubrication circuit |
| Pang-uugnay na baras at pitman | Nagpapadala ng puwersa mula sa baras hanggang sa slide | Saklaw ng pagsasaayos; kondisyon ng tornilyo at locknut; backlash |
| Slide (ram) | Dala ang upper die at naglalakbay sa gibs | Gib clearance, parallelism, slide face flatness, bigat ng tooling tatanggapin ng slide |
| Gibs at guideways | Panatilihin ang slide square sa kama sa buong stroke | Naaayos o naayos; pagpapadulas; pagitan ng pagsukat ng pagsukat |
| Bolster plate at kama | Sinusuportahan ang mas mababang die at ikinakalat ang pagkarga sa frame | Lugar ng kama, T-slot pattern, kapal, cushion cut-out |
| Flywheel at clutch/preno | Nag-iimbak ng enerhiya sa pagitan ng mga stroke at sisimulan ang bawat stroke on demand | Uri ng clutch (mekanikal, air friction, basa, direktang servo); anggulo ng paghinto ng preno; single-stroke at inch mode |
| Mga silindro ng counterbalance | Suportahan ang bigat ng slide at tooling upang mabawasan ang clearance at pagkasuot | Katatagan ng presyon ng hangin; reaksyon sa mga pagbabago sa timbang ng tool |
| Mamatay na unan | Nagbibigay ng kinokontrol na pagtutol para sa pagguhit, pagtatalop at pagbuga | Kapasidad ng cushion, stroke, ito man ay pneumatic, hydraulic o servo controlled |
| Pagsasaayos ng slide | Itinatakda ang taas ng shut upang tumugma sa hanay ng die | Manwal, de-motor o haydroliko; resolution at repeatability |
| Sistema ng kontrol at kaligtasan | Isinasaayos ang paghampas at itinitigil ang makina kapag nasira ang isang bantay | Mga light curtain, two-hand control, muting, safe stop category, tonnage at die protection monitoring |
Dalawang detalye sa talahanayang iyon ang karapat-dapat ng higit na pansin kaysa sa karaniwan nilang nakukuha. Ang una ay pagpapalihis. Ang isang press frame ay hindi lamang sumisipsip ng puwersa; ito ay bahagyang yumuko sa ilalim nito, at ang baluktot na iyon ay nagbubukas ng die clearance. Ang isang frame na lumilihis ng higit sa ilang tenths ng isang milimetro sa kabuuan ng kama ay magsusuot ng tooling nang mas mabilis at makagawa ng mga bahagi na may tapered na mga gilid. Ang pangalawa ay ang die cushion, na kadalasang itinuturing bilang isang accessory ngunit talagang ang pagkakaiba sa pagitan ng isang press na maaaring gumuhit at isa na maaari lamang blangko.
Ang pagkakasunud-sunod ay mas madaling sundin bilang isang chain ng mga conversion ng enerhiya kaysa bilang isang listahan ng mga bahagi. Ang isang de-koryenteng motor ay nagpapaikot ng isang flywheel hanggang sa bilis nito sa pagpapatakbo. Ang flywheel, hindi ang motor, ang nagbibigay ng enerhiya para sa stroke. Sa pagitan ng mga stroke, ibinabalik ng motor ang maliit na halaga ng bilis na nawala ng flywheel noong nakaraang cycle, kaya naman ang tuluy-tuloy na mabigat na pagbuo ay nalilimitahan ng flywheel inertia at motor rating sa halip na sa pamamagitan lamang ng die.
Kapag na-tripan ng operator ang press, ang clutch ay sumasali at iki-lock ang flywheel sa crankshaft o sira-sira na baras. Ang baras ay umiikot, ang connecting rod ay umiindayog, at ang slide ay bumababa. Malapit sa ilalim ng stroke ang crankshaft ay umabot sa punto kung saan ang leverage nito ay pinakamalaki, at ang die ay nakakatugon sa materyal. Pagkatapos ay ihihinto ng preno ang baras, kadalasan ay nasa itaas na patay na gitna, at ang clutch ay ilalabas upang ang flywheel ay makabawi ng bilis habang ang operator ay naglalabas ng bahagi.
Pinapalitan ng servomotor-driven press ang flywheel, clutch at brake ng high-torque na motor at mekanismo ng turnilyo o crank. Ang slide motion ay ma-program: ang slide ay maaaring bumagal sa pamamagitan ng contact, tumira sa ibaba, reverse partway, o mapabilis sa return stroke. Ito ang mekanismo sa likod ng multi-mode forming, at binabago nito kung ano ang posible sa malalim na pagguhit at sa malutong o springy na materyales.
Sa isang mekanikal na pagpindot, ang kapaki-pakinabang na puwersa ay puro sa huling ilang milimetro bago ang ibabang patay na sentro. Ang praktikal na kahihinatnan ay ang isang trabaho na nangangailangan ng maximum na tonelada ay dapat ayusin upang ang pagpapapangit ay mangyari malapit sa ilalim ng stroke. Ang pag-blanking at coining ay angkop dito, dahil ang materyal ay gumupit o nagbubunga sa isang napakaikling distansya.
Ang pagguhit ay hindi. Ang isang tasa ay maaaring mangailangan ng ilang sentimetro ng pababang paglalakbay, at sa panahon ng paglalakbay na iyon ang press ay makakapagbigay lamang ng isang bahagi ng na-rate na tonelada nito. Ito ang dahilan kung bakit ang isang press na pinili para sa pagguhit ay malamang na mas malaki kaysa sa isang press na pinili para sa pagblangko sa parehong blangko. Ang mga inhinyero na nakakaalam ng panuntunang ito na tonnage ng badyet para sa pinakamalalim na punto ng draw, hindi para sa natapos na timbang ng bahagi.
May pangalawa, mas banayad na kahihinatnan. Dahil ang kurba ng puwersa ay matarik malapit sa ibaba, ang maliliit na pagkakaiba-iba sa kapal o katigasan ng materyal ay isinasalin sa malalaking pagkakaiba-iba sa pagkarga na nakikita ng pindutin. Ang isang coil na tumatakbo sa tatlong daan ng isang milimetro ang kapal sa isang papag at mas makapal sa susunod ay lalabas bilang mga tonnage spike. Ang mga pagpindot na may tonnage monitoring at die protection ay eksaktong nanonood nito, at ihihinto nila ang makina bago maging basag na die o stretched frame ang spike.
Apat na pagsasaayos ang karaniwan, at bawat isa ay nagbabago sa iskedyul ng pagpapanatili gaya ng sobre ng pagganap:
Para sa isang tindahan na tumatakbo ng dalawa o tatlong shift, ang pagkakaiba sa pagitan ng dry friction clutch at wet clutch ay karaniwang sinusukat sa downtime na oras bawat taon kaysa sa presyo ng pagbili.
Gumagamit ang mga press catalog ng compact na bokabularyo. Ang bawat termino sa sheet ay nagmamapa sa isang pisikal na hadlang sa tooling, at ang maling pagbasa sa isa sa mga ito ay ang pinakakaraniwang dahilan ng isang press na hindi makapagpatakbo ng trabaho kung saan ito binili.
| Termino | Ano ang ibig sabihin nito | Praktikal na kahihinatnan |
|---|---|---|
| Na-rate na tonelada | Available ang maximum na puwersa, karaniwang nakasaad malapit sa ibabang patay na sentro | Dapat lumampas sa peak force ng operasyon, hindi sa average na puwersa |
| Haba ng stroke | Kabuuang paglalakbay ng slide mula sa itaas hanggang sa ibaba patay center | Kailangang sapat ang haba upang mai-load at i-unload ang bahagi, at upang i-clear ang die |
| Mga stroke kada minuto (SPM) | Rate ng cycle sa rate ng bilis | Nagtatakda ng teoretikal na output; ang paghawak at pagpapakain ay karaniwang nagiging tunay na hadlang |
| Taas ng mamatay / taas ng shut | Distansya mula sa itaas ng kama hanggang sa slide sa ibaba sa ibabang patay na gitna, na may pagsasaayos sa isang nakasaad na posisyon | Masyadong maliit ay nangangahulugan na ang die set ay hindi magkasya; masyadong maraming maaaring itama sa mga spacer ngunit nagkakahalaga ng tigas |
| Pagsasaayos ng slide | Saklaw kung saan maaaring baguhin ang taas ng shut | Tinutukoy kung gaano karaming iba't ibang die set ang maaaring tanggapin ng press nang walang risers |
| Lugar ng kama at slide | Magagamit na mounting surface | Dapat maglaman ng die footprint na may puwang para sa mga clamp, hindi lang ang die outline |
| Lalim ng lalamunan | Distansya mula sa frame hanggang sa gitna ng slide sa isang bukas na pindutin | Nililimitahan ang lapad ng sheet na maaaring ilagay sa gilid ng isang open-gap na makina |
| Mamatay na unan capacity and stroke | Ang puwersa at paglalakbay ay magagamit para sa pagguhit at pagtatalop | Ang isang press na walang sapat na unan ay hindi maaaring gumuhit, anuman ang tonelada |
| Mga sukat ng bintana o pagbubukas | Maaliwalas na espasyo sa mga uprights ng closed-frame press | Tinutukoy kung ang coil feed, transfer arm, o robot ay makakarating sa lugar ng mamatay |
| Pagpalihis sa ilalim ng pagkarga | Frame stretch at slide tilt sa rated tonnage | Drives die wear at part taper; pinakamahalaga sa malalawak na kama at off-center load |
Ang dalawa sa mga ito ay nakikipag-ugnayan sa paraang nakakaakit ng mga tao. Ang haba ng stroke at taas ng die ay ipinagpalit sa isa't isa: ang mas mahabang stroke ay nagbibigay ng mas maraming espasyo para sa feed at eject, ngunit sa maraming disenyo ay binabawasan din nito ang pinakamababang shut height, dahil ang crank throw at ang slide position ay geometrically linked. Ang isang press na may isang masaganang stroke ay maaaring hindi tumanggap ng isang maikling die stack na walang riser plate, at ang isang riser plate ay nagdaragdag ng dugtungan sa pagitan ng die at ng kama na kailangang shimmed at suriin.
Ang off-centre loading ay ang isa pang tahimik na problema. Ang mga katalogo ay sumipi ng tonelada para sa isang nakasentro na pagkarga. Ang isang single-point press na na-load sa isang gilid ng slide ay ikiling ito, buksan ang gib clearance sa isang gilid at isasara ito sa kabila. Ang resulta ay hindi pantay na kapal ng bahagi, pinabilis na pagkasira ng gib at, sa pinakamasamang kaso, isang basag na slide. Kapag ang isang die ay hindi nakapwesto sa gitna, ang praktikal na limitasyon ay karaniwang ipinapalagay na humigit-kumulang sa kalahati ng na-rate na tonelada sa isang single-point na makina at humigit-kumulang dalawang-katlo sa isang double-point na makina, ngunit ang aktwal na figure ay dapat magmula sa sariling load diagram ng tagagawa sa halip na mula sa isang panuntunan ng thumb.
Ang frame ay ang unang desisyon sa istruktura, at ito ay hinihimok ng laki ng bahagi, paraan ng pagpapakain at pagpapaubaya. Ang isang open-type press ay may hugis-C na frame na may drive at slide na sinusuportahan mula sa isang gilid lamang. Ang isang closed-type na press ay pumapalibot sa slide sa magkabilang panig, kaya ang landas ng pagkarga ay simetriko.
Deretso ang kinahinatnan. Ang isang bukas na press ay nagbibigay ng tatlong-panig na access sa die, na ginagawang mas madali ang pag-load ng manu-manong, side feeding ng mahahabang bahagi at mabilis na pagbabago ng die, ngunit ang frame ay hindi gaanong matigas at mas nagpapalihis sa ilalim ng pagkarga. Ang saradong press ay mas mahigpit at ito ang normal na pagpipilian para sa mga progresibong dies, mataas na tonelada, mahigpit na pagpapaubaya at anumang proseso kung saan kritikal ang slide parallelism. Kung ang bahagi ay mahaba at dapat na pakainin sa gilid, ang isang bukas na frame na may malalim na lalamunan ay kadalasang ang tanging praktikal na sagot; kung ang bahagi ay isang precision stamping na ginawa sa rate, ang closed frame ay halos palaging nananalo sa tool life. Ang isang mas detalyadong paggamot sa mga trade-off ay magagamit sa paghahambing na ito ng open-type at closed-type na mga disenyo ng press , na sumasaklaw sa argumento ng pagpapalihis nang mas malalim.
| Salik | Open-type (C-frame) | Closed-type (H-frame) |
|---|---|---|
| Mag-load ng landas | Asymmetric; Ang frame ay gumaganap bilang isang cantilever | simetriko; ang parehong mga patayo ay nagbabahagi ng karga |
| Pagpalihis sa ilalim ng pagkarga | Mas mataas, at ikiling nito ang slide | Mababa, na may mas kaunting slide tilt |
| Access sa mamatay | Nakabukas ang tatlong gilid | Mga bintana sa harap at likuran lamang |
| Karaniwang saklaw ng tonelada | Banayad hanggang katamtaman | Katamtaman hanggang napakabigat |
| Pinakamahusay na angkop sa | Single-station dies, side-fed long parts, job shops at short run | Progressive at transfer dies, high-volume stamping, tight tolerances |
| Mamatay na buhay | Mas maikli kung saan mahigpit ang pagpaparaya | Mas mahaba, dahil nananatiling matatag ang mga clearance |
| bakas ng paa | Compact, madaling i-reposition | Mas malaki, nangangailangan ng malaking pundasyon |
| Automation fit | Simple na may manual o robot na naglo-load mula sa gilid | Mahusay na angkop sa mga linya ng coil, paglilipat at in-press automation |
Ang hybrid ay nararapat na banggitin dahil karaniwan ito sa pagsasanay: ang semi-closed o open-back na frame. Nagdaragdag ito ng bahagyang pagkakatali sa pagitan ng mga uprights sa likod ng slide, na bumabawi ng kapaki-pakinabang na halaga ng tigas habang pinapanatili ang karamihan sa access sa gilid. Ito ay isang makatwirang gitnang lupa para sa mga tindahan na kailangang magpatakbo ng parehong single-station at katamtamang progresibong trabaho sa parehong makina.
Ang istraktura ng frame ay nagpapasya sa higpit. Ang drive ay nagpapasya sa hugis ng stroke at, kasama nito, ang hanay ng mga proseso na maaaring patakbuhin ng press.
A crank drive ay ang pinakasimple at pinakamurang pag-aayos. Itinatakda ng crank radius ang stroke, at ang bilis ng pag-slide ay sumusunod sa sinusoidal curve na tumataas sa gitna ng downstroke. Ito ay mabilis, mahusay at mainam para sa blangko, butas at mababaw na pagbuo.
An sira-sira gear drive naglalagay ng gear sa pagitan ng flywheel at ng sira-sira na baras. Ang gear ay nagpapababa ng bilis at nagpaparami ng torque, kaya ang mas mabigat na load ay maaaring ilipat gamit ang parehong motor at clutch package. Ang eccentric gear presses ay ang tradisyunal na sagot para sa deep-stroke, high-tonnage na trabaho tulad ng malaking panel forming, kung saan ang slide ay kailangang maglakbay nang malayo at naghahatid pa rin ng puwersa.
A toggle drive gumagamit ng isang linkage sa halip na isang solong pihitan. Ang mekanikal na kalamangan ay tumataas nang husto patungo sa ibaba ng stroke, na nagbibigay ng isang mabagal na diskarte, isang maikling tirahan at isang napakataas na puwersa sa pagtatapos ng paglalakbay. Ang kumbinasyong iyon ang dahilan kung bakit angkop ang mga toggle press sa cold forging, coining at sizing operations, kung saan ang materyal ay dapat piliting dumaloy sa isang die cavity sa halip na simpleng gupitin o baluktot.
A servo drive inaalis ang nakapirming relasyon sa pagitan ng posisyon ng slide at anggulo ng crank. Ang paggalaw ng slide ay nagiging isang naka-program na profile. Maaari itong lumapit nang mabilis, mabagal sa isang kontroladong bilis sa sandali ng pakikipag-ugnay, tumira sa ilalim ng pagkarga at bumalik sa mataas na bilis. Sa malalim na pagguhit, binabawasan nito ang panganib na mapunit dahil ang materyal ay iginuhit sa bilis na maaari nitong tiisin; sa pagbuo ng high-strength o springback-prone na materyal na ito ay nagbibigay-daan sa isang pagkakalibrate stroke sa ibaba. Sinusuportahan ng parehong flexibility ang mga multi-mode na profile ng paggalaw na magiging imposible sa isang nakapirming crank.
| Uri ng drive | Katangian ng stroke | Puwersa sa ilalim ng stroke | Mga karaniwang application |
|---|---|---|---|
| Crank | Nakapirming sinusoidal motion | Na-rate na tonelada near BDC | Blanking, piercing, shallow forming, general stamping |
| Sira-sira na gear | Fixed, mas mahabang stroke na may mas mataas na torque | Mataas, napapanatili sa mas mahabang paglalakbay | Malaking panel na bumubuo, malalim na mga bahagi, mabibigat na progresibong namatay |
| Toggle | Mabagal malapit sa ibaba na may maikling tirahan | Napakataas, puro sa dulo | Cold forging, coining, sizing, thick-material forming |
| Servo | Programmable profile, tirahan at baligtarin posible | Kinokontrol at nauulit sa anumang punto sa profile | Malalim na pagguhit, springback-sensitive forming, multi-step na operasyon |
Ang pagpili ay hindi puro teknikal. Ang isang crank press ay mas mura at mas madaling mapanatili; mas malaki ang halaga ng servo press ngunit maaaring palitan ang dalawang kumbensyonal na makina at isang hanay ng mga manual na operasyon. Ang ekonomiya ay karaniwang bumababa sa kung gaano kalaki ng pagtitipid sa paggawa at pangalawang operasyon ang maaaring mabawi sa buong buhay ng mamatay.
Halos lahat ng mass-produced na bahagi ng metal ay dumaan sa isang press kahit isang beses. Ang mga proseso ay nahahati sa ilang mga nakikilalang grupo, at ang bawat grupo ay gumagawa ng mga partikular na pangangailangan sa makina.
Ang pag-blanking ay pinuputol ang isang hugis mula sa sheet sa isang stroke; butas ang butas ng butas nito. Parehong mga operasyon ng paggugupit na natapos sa isang napakaikling distansya, na nangangahulugang angkop ang mga ito sa tuktok ng kurba ng puwersa. Ang mga hinihingi ay mataas na tonelada, isang matigas na frame para panatilihing pare-pareho ang die clearance, at mabilis na pagbibisikleta. Progressive dies stack blanking, piercing, forming at trimming sa isang strip, at kailangan nila ng closed-frame press na may matibay na kama at magandang slide parallelism, dahil ang bawat istasyon ay nagmamana ng alignment error ng nauna rito.
Ang mga operasyong ito ay nagpapabago sa materyal sa halip na paghiwalayin ito. Ang pagbaluktot at pagbubuo ng liwanag ay nangangailangan ng katamtamang puwersa sa mas mahabang paglalakbay, kaya ang isang pindutin na may makabuluhang haba ng stroke at isang sapat na na-rate na unan ang tamang tool. Ang coining at embossing ay nangangailangan ng kabaligtaran: matinding puwersa sa halos walang paglalakbay, kung saan nakakakuha ng kanilang lugar ang mga toggle at sira-sira na gear drive.
Ang malalim na pagguhit ay hinihila ang isang patag na blangko sa isang tasa o shell, at ang materyal ay dapat dumaloy sa halip na mag-inat at mapunit. Ang puwersa na kailangan ay katamtaman, ngunit ang slide ay dapat maglakbay nang malayo at dapat gawin ito sa bilis na matatanggap ng materyal. Ito ang proseso kung saan ang kontrol ng servo ay gumagawa ng pinakamalinaw na pagkakaiba, dahil ang bilis ng slide ay maaaring i-program nang nakapag-iisa sa bawat yugto ng draw. Isang servo press na idinisenyo sa paligid ng application na ito, tulad ng  BLAS-125 Open-Type Single-Point Servo Press para sa Deep Drawing Open-type na single-point servo press para sa deep drawing at stretching, na nagtatampok ng high-torque direct drive, 350 mm throat depth, at 1250 kN capacity. Tingnan ang Produkto → BLAS125 open-type single-point servo press, ay tinukoy para sa malalim na pagguhit at pinagsasama ang isang mahaba, nakokontrol na stroke na may isang cushion arrangement na nababagay sa cup work kaysa sa simpleng blanking.
Pinipilit ng malamig na forging na dumaloy ang metal sa loob ng isang die sa temperatura ng silid. Ang mga puwersa ay malaki, ang pagpapapangit ay malubha, at ang pagkarga ay dumating sa isang maikli, mabigat na pulso sa ilalim ng stroke. Ang mga toggle-linkage press ay ginawa para sa eksaktong profile na ito: isang mabagal, malakas na diskarte, isang maikling tirahan na nagbibigay-daan sa materyal na punan ang lukab, at isang mabilis na pagbabalik. Mga makina sa klase na ito, tulad nito  BLKP-650 High-Deformation Cold Forging Toggle Type Press Heavy-duty cold forging toggle press na may kapasidad na 6500 kN, 8 mm nominal pressure stroke, high-rigidity frame, at integrated ejector para sa matinding deformation work. Tingnan ang Produkto → high-deformation cold forging toggle press, ay idinisenyo sa paligid ng balanseng stroke geometry, na nagpapanatili sa slide square sa ilalim ng off-centre load na nabubuo ng forging dies, at sa paligid ng isang frame na sapat na matigas para hawakan ang mga sukat ng cavity sa libu-libong cycle.
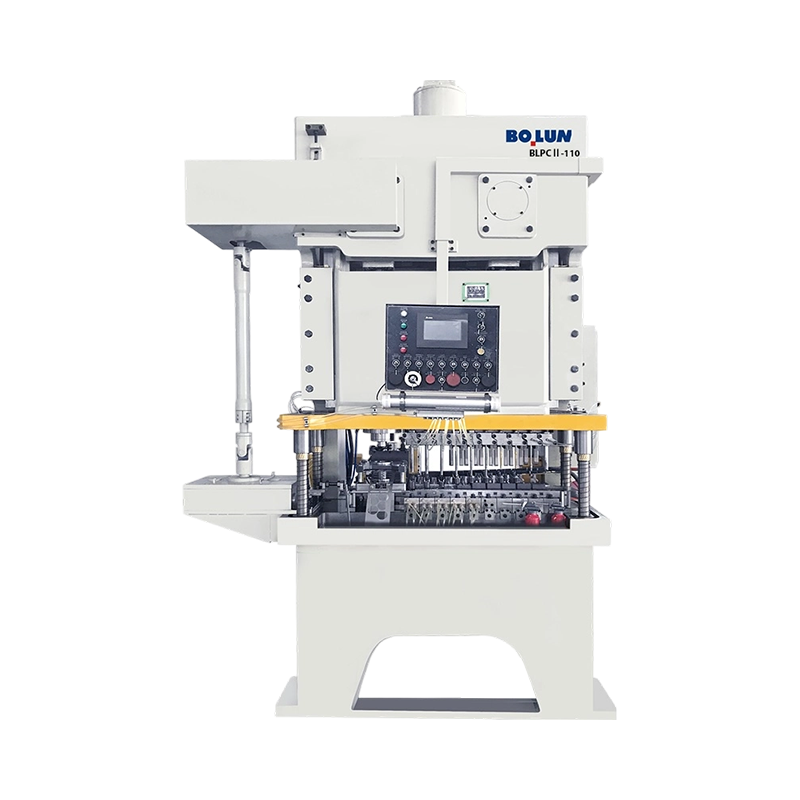
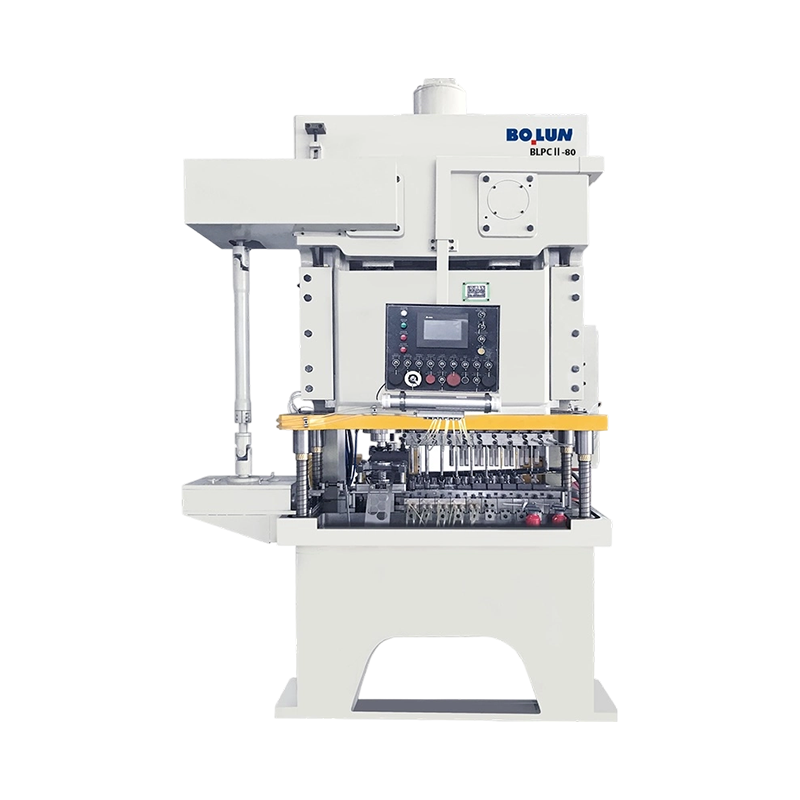
Ang mga housing ng baterya at mga katulad na enclosure ay mahaba, manipis na pader na iginuhit na mga bahagi na ginawa sa napakaraming dami. Ang proseso ay mahalagang isang hinihingi na gumuhit na may mahigpit na pagpapaubaya sa kapal ng pader, mababaw ngunit paulit-ulit na mga yugto ng pagbuo at isang mahirap na pangangailangan na ang mga bahagi ay lumabas na patag at parisukat. Dahil ang mga bahagi ay madalas na ginawa mula sa malawak na coil sa mga automated na linya, ang press ay nangangailangan ng isang malawak na kama, isang matibay na sarado o mabigat na bukas na frame, at ang kakayahang magkaroon ng tolerance sa buong lapad ng kama sa halip na sa gitna lamang. Mga makinang gawa sa layunin tulad nito  BLPC2-160 High-Tonnage Open-Type Double-Point Battery Shell Press Nakaposisyon ang open-type na double-point na shell press ng baterya para sa malakihang pagbuo ng bahagi ng baterya at mga application ng shell ng baterya sa paggawa ng mataas na dami. Tingnan ang Produkto → high-tonnage, ultra-stable na battery shell press ay na-configure para sa kumbinasyong iyon ng lapad ng kama, tonelada at repeatability.
Hindi lahat ng trabaho ay umaangkop sa isang compact die area. Ang mga malalawak na panel, mga wrapper ng appliance, at mahabang istrukturang seksyon ay nangangailangan ng alinman sa isang malawak na kama o isang malalim na lalamunan na nagpapahintulot sa materyal na dumaan sa tabi ng slide. Ang mga deep-throat open press ay umiiral para sa eksaktong kadahilanang ito: ipinagpalit nila ang ilang katigasan para sa kakayahang magpakain ng isang malaking sheet sa gilid ng makina habang ang die ay nananatiling naka-mount sa kama.
Madalas na mali ang pagpili ng pindutin kapag ang proseso ay tinukoy pagkatapos mabili ang makina. Ang pagtatrabaho sa reverse order ay mas matagal sa yugto ng panipi at makatipid ng mga buwan mamaya.
Mahalaga ang pagkakasunud-sunod dahil pinipigilan ng bawat hakbang ang susunod. Ang pagbabago sa lalim ng pagguhit, halimbawa, ay maaaring magpilit ng mas mahabang stroke, na nagbabago sa shut height na sobre, na maaaring magpilit ng ibang laki ng frame nang buo. Ang pagyeyelo sa proseso ay unang nag-aalis ng karamihan sa mga pabalik-balik.
Ang presyo ng pagbili ng isang press ay ang pinakamaliit na bilang sa panghabambuhay na halaga nito. Ang mas malaking bilang ay tooling, enerhiya, pagpapanatili at hindi planadong downtime, at sila ay naiimpluwensyahan ng mga pagpipilian sa detalye na ginawa taon na ang nakaraan.
Ang buhay ng tooling ay nakasalalay sa pagkakahanay. Bawat ikasampu ng isang milimetro ng slide tilt o frame deflection ay lumalabas bilang hindi pantay na die clearance, at ang hindi pantay na clearance ay nangangahulugan ng mga burr, edge wear, nakakapangingilabot at mga basag na suntok. Ang isang press na sapat na matigas para sa trabaho ay kadalasang magbabayad para sa pagkakaiba sa halaga ng frame sa pamamagitan ng pinahabang buhay ng die lamang, lalo na sa mga progresibong dies kung saan ang isang solong station failure ay huminto sa buong linya.
Ang pagkonsumo ng enerhiya ay pinangungunahan ng flywheel at laki ng motor. Ang isang press na may napakalaking flywheel ay nakakabawi ng bilis nang mas mabilis sa pagitan ng mga stroke at nakakakuha ng mas matatag na agos, samantalang ang isang tumatakbo sa limitasyon nito ay nagpapaikot nang husto sa motor at nagpapainit sa enclosure. Sa mga pagpindot sa servo, nagbabago ang larawan: ang drive ay kumukuha ng peak current sa panahon ng pagbuo, kaya ang supply ng kuryente, paglalagay ng kable at anumang pagsasaayos ng pagbawi ng enerhiya ay nararapat na bigyang pansin sa yugto ng detalye kaysa sa pag-commissioning.
Ang mga kinakailangan sa kaligtasan ay hindi napag-uusapan at lalong nagiging tiyak. Mechanical guarding, interlocked gate, light curtains na may muting para sa awtomatikong feed, two-hand control para sa manual load stations at isang brake monitoring system na nagbe-verify ng paghinto ng performance ay ang normal na baseline. Ang pagmamanman ng tonelada at proteksyon sa mamatay ay pantay na mahalaga sa pagsasanay, dahil ginagawa nila ang isang mabagal na pagkabigo ng tool sa isang tumigil na makina at isang tala sa talaan ng pagpapanatili.
Dalawang iba pang gastos ang karaniwang minamaliit. Ginagamit ang compressed air para sa counterbalance, clutch actuation at pneumatic cushions, at ang mga pagtagas sa circuit na iyon ay lumalabas bilang mali-mali na clutch response at drifting slide balance. Ang pagpapadulas ay ang pangalawa: ang mga awtomatikong circulating system na may pagsasala at pagsubaybay sa presyon ay nagko-convert sa dati ay isang manu-manong pang-araw-araw na gawain sa isang naka-iskedyul na pagbabago ng filter, at nahuhuli nila ang isang bagsak na bomba bago ito maging isang scored gib.
Ang mekanikal na press ay isang matibay na makina, ngunit ito ay nagsusuot sa mga mahuhulaan na lugar, at ang pagsusuot ay masusukat nang matagal bago ito makita sa mga bahagi.
Ang isang press na pinananatili sa isang iskedyul ay maaaring tumakbo nang mga dekada. Ang isang press run hanggang sa masira ang isang bagay ay karaniwang tumatagal ng kamatayan, isang linggo ng produksyon at isang relasyon sa customer dito. Ang pagkakaiba sa gastos sa pagitan ng dalawang diskarte ay halos administratibo: isang checklist, isang hanay ng mga pagpapaubaya at isang taong responsable para sa pagtatala ng mga numero.
Ang panghuling yugto ay ang pag-verify na ang inaalok na makina ay magiging angkop pa rin sa loob ng limang taon, kapag nagbago ang halo ng bahagi at humihigpit ang mga pagpapaubaya. Sinasaklaw ng ilang tseke ang karamihan sa panganib.
Ang mga supplier na may in-house na pagmamanupaktura ay may posibilidad na sagutin ang mga tanong na ito gamit ang mga guhit at sukat sa halip na gamit ang mga adjectives. Ang Bolun, halimbawa, ay nagtatayo ng hanay ng pagpindot nito sa paligid ng isang full-chain na sistema ng produksyon na sumasaklaw sa disenyo, paggawa ng pangunahing bahagi at huling pagpupulong, na siyang pagsasaayos na ginagawang makabuluhan ang isang load diagram at isang deflection figure kaysa sa tinatayang. Pagsusuri ng mga mamimili a supplier ng power press dapat ituring ang kakayahang gumawa ng mga numerong iyon kapag hiniling bilang unang filter, bago pa pumasok ang presyo sa talakayan.
Ang power press ay isang simpleng ideya na isinagawa nang may hindi pangkaraniwang katumpakan: mag-imbak ng enerhiya sa isang umiikot na masa, bitawan ito sa pamamagitan ng isang linkage na nagpaparami ng puwersa, at gabayan ang resulta nang tumpak na ang isang die ay maaaring maghiwa, yumuko o gumuhit ng metal sa loob ng isang fraction ng isang milimetro, sampu-sampung libong beses sa isang araw. Ang lahat ng mahalaga sa detalye ay sumusunod mula sa pangungusap na iyon.
Ang tonelada ay nagsasabi sa iyo ng kisame. Sinasabi sa iyo ng force curve kung saan mo ito magagamit sa stroke. Sinasabi sa iyo ng frame kung gaano ito nananatiling nakasentro sa die. Ang drive ay nagsasabi sa iyo kung ang paggalaw ay naayos o programmable. Ang unan, ang kama at ang taas na nakasara ay nagsasabi sa iyo kung ang iyong kasangkapan ay magkasya at kung ito ay mabubuhay.
Kunin ang limang bagay na iyon nang tama at ang press ay nagiging hindi gaanong kawili-wiling makina sa planta, na kung ano mismo ang dapat. Magkamali sila at ito ang nagiging bottleneck sa bawat pag-uusap na nagsisimula.


Maglagay ng 160-toneladang open-frame press at isang 160-toneladang closed...
Isang Punto Design Isang koneksyon sa driv...
Ang isang fastener plant sa Taizhou ay tumatanggap ng kahilingan mula sa i...
Ang isang mid-size na tagagawa ng fastener ay nahaharap kamakailan sa isan...
Ang Maikling Sagot: Aling Uri ng Frame ang Nababagay sa Iyong Trabaho ...
Ang isang mamimili na naghahambing ng 45-toneladang open-gap press para sa...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

