Ang isang fastener plant sa Taizhou ay tumatanggap ng kahilingan mula sa isang automotive tier-one na supplier: 8 milyong socket-head cap screws sa grade 10.9, na naihatid sa loob ng labing-apat na buwan. Ang ruta ng machining ng planta ay masyadong mabagal, ang pagkalugi ng materyal ay masyadong mataas, at ang mga katangian ng daloy ng butil ng mga ginupit na thread ay hindi nakakatugon sa mga kinakailangan sa pagkapagod. Makalipas ang isang linggo, pinirmahan ng halaman ang pagkakasunud-sunod ng tooling para sa isang cold forming press.
Ang sequence na iyon ay paulit-ulit na libu-libong beses sa buong industriya. Kapag ang dami ng produksyon ay tumaas at ang ratio ng materyal na gastos sa paggawa ay mataas, ang sagot ay cold forming, at ang makina na gumaganap nito, ang cold forming press, ay lumalabas na isang pamilya ng mga press na may napakaspesipikong mekanikal na katangian sa halip na isang solong generic na disenyo.
Sa madaling salita: ang cold forming press ay isang metal forming machine na humuhubog sa blangko o wire na materyal sa temperatura ng silid gamit ang die set at mataas na compressive force, at ang pinakaepektibong pagsasaayos nito para sa mabibigat na trabaho ay ang toggle-driven press, na nagpaparami ng puwersa sa ilalim ng stroke. Ang natitirang bahagi ng artikulong ito ay nagpapaliwanag kung ano ang ibig sabihin nito, kung ano ang mga karaniwang variant, kung paano ihambing ang mga ito, at kung paano sukatin ang isa para sa isang tunay na bahagi.
Ang cold forming press ay isang press machine na naglalapat ng compressive force sa metal sa ambient temperature, na nagiging sanhi ng pag-agos ng materyal sa isang die cavity. Ang proseso ay hindi gumagawa ng mga chips, hindi nangangailangan ng pag-init ng workpiece, at nauuri sa ilalim ng cold forging kapag ang deformation ay malubha. Ang extrusion, upsetting, coining, at pamamalantsa ay lahat ng tipikal na operasyon. Ang terminong cold forming press ay ginagamit na palitan ng cold forging press sa maraming mga katalogo ng kagamitan.
Ang konklusyon ay mauna: kung ang iyong bahagi ay isang bolt, isang nut blank, isang bearing race, isang ball stud, isang electrical connector, o anumang simetriko na bahagi na ginawa sa mga volume na higit sa 50,000 piraso bawat taon, ang cold forming ay halos palaging makakagawa nito nang mas mabilis, na may mas kaunting materyal na input, at may mas mahusay na mekanikal na katangian kaysa sa machining. Ang pamamahayag ang pundasyon ng lohika na iyon sa ekonomiya.
Tatlong katotohanan ang tumutukoy sa kaso ng ekonomiya. Una, materyal na ani: ang cold forging ay gumagamit ng 20 hanggang 40 porsiyentong mas kaunting materyal kaysa sa machining para sa parehong tapos na bahagi dahil ang metal ay inilipat sa halip na alisin. Pangalawa, pagiging produktibo: ang isang solong cold forming press ay gumagawa ng mga bahagi sa 20 hanggang 200 stroke kada minuto, depende sa laki ng bahagi at uri ng makina. Pangatlo, lakas: dahil tuloy-tuloy ang daloy ng butil sa contour ng bahagi sa halip na gupitin, bumubuti ang performance ng fatigue sa pamamagitan ng masusukat na margin, madalas na 20 hanggang 30 porsiyento sa mga fatigue test kumpara sa mga machined parts.
Mayroon ding mga kondisyon sa hangganan. Ang malamig na pagbubuo ay nangangailangan ng materyal na sapat na ductile upang ma-deform sa temperatura ng silid. Ang mga low- at medium-carbon steels, annealing-grade alloy steels, stainless steels sa 300 series, aluminum alloys hanggang sa katamtamang lakas, at copper alloys ang nangingibabaw sa praktikal na listahan. Ang mga high-carbon o malutong na materyales ay hindi mga kandidato. Ang puwersa ng pagpindot ay dapat ding mataas na may kaugnayan sa isang panlililak na pindutin na may parehong laki, at ang istraktura ng makina ay dapat na katumbas na matibay. Iyon ang dahilan kung bakit naririnig ng mamimili ang "cold forming press" bilang isang nakalaang kategorya ng kagamitan sa halip na isang generic na press. Para sa mas malalim na pagtingin sa relasyon sa proseso, tingnan ang aming tala sa industriya sa kung ano ang ginagawa ng cold forging press machine bago ihambing ang mga modelo, dahil ang parehong tagagawa na gumagawa ng mga stamping press ay maaaring bumuo ng isang hiwalay na linya ng toggle para sa malamig na trabaho.
Ang prinsipyo ng pagtatrabaho ng isang mekanikal na cold forming press ay diretso sa konsepto. Ang isang flywheel ay nag-iimbak ng rotational energy. Ang isang clutch ay nag-uugnay sa enerhiya na iyon sa isang gear train, at ang mga gear ay nagtutulak ng isang mekanismo na nagko-convert ng pag-ikot sa reciprocating motion ng isang slide. Ang slide ay nagdadala ng suntok; ang die ay nakakabit sa bolster o kama. Kapag umikot ang pindutin, ang suntok ay pumapasok sa die cavity at pinipilit ang blangko na dumaloy sa nais na hugis.
Ang nakikilalang variable ay ang mekanismo na nagko-convert ng pag-ikot sa paggalaw ng slide. Ang karaniwang crank press ay gumagamit ng crankshaft: ang slide ay gumagalaw nang mas mabilis sa kalagitnaan ng stroke at bumagal malapit sa ibabang patay na sentro, at ang magagamit na puwersa ay unti-unting tumataas sa pinakamataas na napakalapit sa ibaba. Ang isang toggle press ay gumagamit ng isang set ng mga link na nakaayos upang habang umiikot ang crank, ang mga link ay halos tumuwid sa ilalim ng stroke. Sa huling yugto na iyon, ang mekanikal na kalamangan ay nagiging napakalaki: ang isang medyo maliit na puwersa mula sa gear train ay na-multiply sa isang napakalaking puwersa sa slide.
Ang mekanikal na pag-aayos na iyon ay gumagawa nang eksakto sa force curve cold forming na mga pangangailangan. Ang pag-aalsa, pagpapalabas ng pasulong, at pag-coin ay nangangailangan ng pinakamataas na puwersa sa huling ilang milimetro ng stroke, pagkatapos mapuno ng materyal ang die at tumigas ang trabaho. Ang toggle press ay naghahatid ng mataas na tonelada sa huling bahagi ng stroke habang pinapanatili ang bilis ng slide na mababa sa punto ng contact. Ang mababang bilis sa pakikipag-ugnay ay nangangahulugan ng mas mahabang buhay ng kamatayan at mas maraming oras para sa materyal na dumaloy sa halip na bali.
Ang pangalawang benepisyo ay ang katangiang "balanseng stroke" na madalas binabanggit ng mga toggle press datasheet. Dahil ang toggle geometry ay namamahagi ng contact velocity at acceleration nang pantay-pantay sa working zone, ang press ay hindi bumabagsak sa blangko nang biglaan gaya ng crank press na may parehong tonelada. Binabawasan nito ang pagmamartilyo sa frame at madalas na nauugnay sa mas mahusay na pagkakapare-pareho ng dimensional sa isang batch.
Mayroon ding aspeto ng enerhiya. Ang flywheel ay may sukat upang maihatid ang bumubuo ng enerhiya nang walang labis na pagbaba ng bilis. Sa patuloy na operasyon, muling pinabilis ng motor ang flywheel sa pagitan ng mga stroke. Kung ang motor ay hindi makabawi ng sapat na enerhiya sa magagamit na oras, ang press ay humihinto sa isang nominal na tonelada sa ibaba ng nameplate rating nito. Ito ang dahilan kung bakit dapat suriin ng malamig na linya ng forging ang kapasidad ng enerhiya sa joules bawat stroke, hindi lamang tonnage, isang puntong babalikan natin sa seksyon ng mga detalye.
Maraming mga tindahan ang nagsisimula sa isang pangkalahatang-purpose na crank press, subukan ang isang malamig na operasyon ng extrusion, at nag-uulat ng pagkasira ng mamatay, pag-hammer ng frame, o hindi sapat na puwersa sa pagtatapos ng stroke. Ang mga pagkakaiba ay hindi banayad.
Ang isang crank press ay nagkakaroon ng puwersa bilang humigit-kumulang sa sine ng crank angle. Ang slide ay umabot sa pinakamataas na bilis sa mid-stroke at maximum na puwersa sa loob lamang ng humigit-kumulang 15 hanggang 30 degrees bago ang ibabang dead center. Ang gumaganang enerhiya ay naihatid sa isang maikling window. Ang toggle press, sa kabaligtaran, ay gumagamit ng straightening links upang makagawa ng mataas na puwersa sa buong ibabang bahagi ng stroke, karaniwang higit sa 40 hanggang 60 degrees ng crank rotation. Ang magagamit na forming zone ay mas mahaba, at ang puwersa ay magagamit kung saan ang trabaho ay aktwal na nangyayari.
Sa pagsasagawa, binabago nito ang bawat desisyon sa proseso: ang disenyo ng tool ay maaaring gumamit ng mas mabagal na rate ng daloy ng materyal sa mataas na presyon; ang mamatay ay ikinarga nang mas pantay; at ang press ay kayang humawak ng tuluy-tuloy na mabibigat na shock sa mas mataas na stroke rate nang walang parehong antas ng vibration. Ang talahanayan sa ibaba ay nagbubuod sa mga pagkakaiba na dapat suriin ng isang production engineer bago pumili ng isang press para sa malamig na trabaho.
| Pamantayan | Pindutin ang pihitan | I-toggle ang pindutin | Hydraulic press |
|---|---|---|---|
| Puwersa malapit sa ibabang patay na sentro | Mataas lamang sa huling 15 hanggang 30 degrees | Mataas sa mas mahabang lower stroke segment | Buong puwersa sa anumang posisyon ng slide |
| Bilis ng pag-slide sa die contact | Medyo mataas | Mababa at kontrolado | Madaling iakma, karaniwang mababa |
| Stroke rate | Mataas (60 hanggang 200 spm para sa maliliit na frame) | Katamtamang mataas (30 hanggang 80 spm para sa mabibigat na frame) | Mababa (5 hanggang 30 spm para sa pagbuo ng trabaho) |
| Paghahatid ng enerhiya | Flywheel, katamtaman | Flywheel, lubos na epektibo sa ibabang patay na sentro | Ang daloy ng bomba, tuluy-tuloy ngunit mas mabagal |
| Pinakamahusay na angkop sa | Blanking, bending, shallow draw | Nakakabalisa, extrusion, coining, heavy cold forge | Malalim na mga bahagi, maiikling pagtakbo, mga profile ng variable na puwersa |
Ang cold forming ay isang process family, kaya iba-iba din ang machine family. Ang pagpili ng tamang uri ay karaniwang isang bagay sa bilis ng produksyon, laki ng bahagi, at profile ng puwersa. Ang apat na configuration sa ibaba ay sumasaklaw sa napakaraming mga pang-industriya na instalasyon.
Ang mechanical toggle press ay ang default para sa mga bahagi ng industriya ng automotive at fastener: ball studs, valve spring retainer, gear blanks, at structural fasteners. Pinagsasama nito ang bilis ng isang mekanikal na pagpindot sa mga katangian ng mataas na puwersa sa ilalim na inilarawan sa itaas. Ang saklaw ng puwersa na sumasaklaw sa karamihan ng mga bahagi ay mula 100 hanggang 1000 tonelada, na may haba ng stroke sa pagitan ng 50 at 200 mm. Para sa mga piyesa na may mataas na volume, ang isang solong toggle press ay kapansin-pansing mahusay dahil ang cycle time ay maikli at ang proseso ay ganap na awtomatiko kapag ang mga bahagi ay pinakain.
Ang mga hydraulic press ay may ibang kalamangan: hindi sila pinaghihigpitan ng isang nakapirming slide motion curve. Ang bilis ng pag-slide at ang oras ng dwell ay maaaring i-program sa buong stroke, at ang buong puwersa ay magagamit sa anumang posisyon, hindi lamang malapit sa ibabang patay na sentro. Iyan ay mahalaga para sa mahabang forward extrusions at para sa mga bahagi na may malalim na mga tampok kung saan ang pagpapapangit ay nagsisimula nang maaga sa stroke. Ang presyo ay bilis at kahusayan ng enerhiya. Ang mga hydraulic press ay tumatakbo sa isang fraction ng mga stroke bawat minuto ng isang toggle press, at ang pump system ay patuloy na kumukonsumo ng elektrikal na enerhiya kahit na ang press ay idle sa pagitan ng mga production run.
Isang panuntunan ng thumb mula sa tunay na kasanayan sa pag-quote: kung ang bahagi ay maaaring gawin sa loob ng 50 mm working stroke at taunang volume ay lumampas sa humigit-kumulang 100,000 piraso, ang mekanikal na toggle press ay maghahatid ng pinakamababang halaga sa bawat bahagi. Ang mga hydraulic machine ay may katuturan sa ekonomiya kapag ang mga sukat ng batch ay maliit, ang bahagi ay mahaba, o ang tooling ay nangangailangan ng kakayahang umangkop upang magpatakbo ng iba't ibang dies sa iba't ibang antas ng puwersa sa isang makina.
Pinapalitan ng mga servo press ang flywheel at clutch ng isa o higit pang malalaking servo motor na konektado sa drive train. Kinokontrol ng software ang paggalaw ng slide; ang user ay maaaring mag-program ng isang mabilis na diskarte, mabagal na pagpindot, isang tirahan sa ibabang patay na sentro, at isang mabilis na pagbabalik. Para sa malamig na pagbuo, binabawasan ng kontrol ng servo ang bilis sa pakikipag-ugnay sa malapit sa zero, na nagbibigay ng buhay ng die at part tolerance ng isa pang hakbang ng pagpapabuti. Ang mga pagpindot sa servo ay mas mahal sa simula, at ang sistema ng kuryente ay dapat makayanan ang mga taluktok ng enerhiya sa loob at labas ng motor. Para sa mga bahagi ng katumpakan, ang mga servo toggle press ay ang opsyon na may pinakamataas na pagganap, at ang parehong pabrika na gumagawa ng mga karaniwang mekanikal na pagpindot ay kadalasang nag-aalok ng bersyon ng servo sa buong linya ng produkto nito. Pinapadali din ng prinsipyo ng pagmamaneho ang die setting, dahil ang slide ay maaaring inched at iposisyon nang hindi umiikot sa buong stroke.
Para sa mga fastener, ang gustong makina ay hindi isang single-station press sa lahat ngunit isang multi-station cold former, kadalasang tinatawag na cold header. Ang wire ay pinapakain mula sa isang coil, itinuwid, pinutol sa haba, inililipat sa dalawa hanggang anim na dies, at pinataob sa isang bolt, turnilyo, nut blank, o espesyal na hugis sa isang serye ng mga istasyon. Ang mga rate ng produksyon ay umaabot sa ilang daang bahagi kada minuto para sa maliliit na fastener. Ang bumubuo ng puwersa sa bawat istasyon ay mas mababa kaysa sa isang mabigat na nakakagambalang operasyon, kaya ang mataas na taunang volume ay maaaring bigyang-katwiran ang makina na ito kahit na sa medyo mababang tonelada bawat istasyon.
Ang lohika ng pagpili ay maaaring ipahayag sa isang pangungusap: ang mga single-station toggle press ay humahawak ng malaki o kumplikadong mga bahagi; pagmamay-ari ng mga multi-station former ang mundo ng maliliit, mataas na volume na mga fastener; sinasaklaw ng mga hydraulic press ang long-stroke o short-run na trabaho; Pinopino ng mga servo press ang mga kondisyon ng tool at katatagan ng proseso ng lahat ng naunang uri.
Kapag ang isang press quote ay dumapo sa mesa, naglilista ito ng nameplate tonnage, stroke, stroke rate, table area, at shut height. Para sa isang cold forming press, dapat suriin ng mamimili ang pangalawang hanay ng mga parameter na tumutukoy kung talagang bubuo ang makina sa bahagi araw-araw.
Ang nameplate tonnage ay hindi isang unibersal na numero. Karamihan sa mga mekanikal na pagpindot ay nagre-rate ng tonelada sa isang posisyon sa itaas ng ibabang patay na sentro, karaniwang 5 mm para sa mas maliliit na pagpindot at 10 hanggang 13 mm para sa mas malalaking pang-industriya na mga frame, na sumusunod sa mga karaniwang kumbensyon na ginagamit sa JIS at iba pang mga pamantayan sa pagpindot. Ang puwersa na malapit sa ibabang dead center ay mas mataas kaysa sa nominal na rating, ngunit sa loob lamang ng working stroke. Kapag naghahambing ng mga quote mula sa iba't ibang mga supplier, hilingin ang force curve: ang magagamit na tonelada sa taas ng iyong die closure ay mas mahalaga kaysa sa maximum sa dead center.
Ang mga operasyon ng cold forming ay nahahati ayon sa pangangailangan ng stroke. Ang pagkabalisa at pag-coining ay nangangailangan ng isang maikling stroke, madalas na 30 hanggang 60 mm, dahil ang pagpapapangit ay puro sa huling milimetro. Nakikinabang ang forward extrusion mula sa mas mahabang magagamit na stroke, 100 hanggang 200 mm, upang ma-accommodate ang haba ng bahagi at ang punch travel. Ang stroke rate ay nagpapahiwatig ng maximum na tuloy-tuloy na mga cycle bawat minuto. Ang isang mabigat na toggle press na may markang 260 hanggang 400 tonelada ay karaniwang naglilista ng 25 hanggang 40 spm; ang 60 hanggang 110 toneladang press para sa mas maliliit na bahagi ay maaaring tumakbo mula 40 hanggang 70 spm. Suriin ang rate sa aktwal na haba ng stroke dahil ang ilang mga detalye ay naglilista ng mga halaga sa pinakamababang stroke lamang.
Ang puwersa ng pagbubuo ng malamig ay tuloy-tuloy at malubha, hindi tulad ng blanking, kung saan ang pag-load ay bumagsak habang ang materyal ay nabali. Dapat labanan ng frame ang pagpapalihis sa dalawang direksyon: vertical compression at angular tipping sa ilalim ng off-center load. Ang mga closed-frame press ay may natural na mataas na tigas; Ang mga open-frame press ay masusukat na lumilihis at inirerekomenda lamang kapag ang bumubuo ng load ay maliit o nakasentro. Ang karaniwang benchmark ng kalidad ay angular deflection sa ibaba 1/10000 rad sa ilalim ng rated central load na sinusukat sa slide face. Kung hindi kasama sa isang datasheet ang halagang ito, makatarungang magtanong.
Ang mga nilagyan ng walong panig na gabay ay ang karaniwang solusyon para sa mga precision press; ang ilang mabibigat na toggle press ay gumagamit ng mga bronze-line na guide plate na adjustable para sa paglalaro. Pinapanatili ng mas mahigpit na gabay ang suntok na nakahanay sa die sa bawat stroke at nagiging mas mahalaga kapag ang mga bahagi ay may mahabang extrusion zone o nangangailangan ng ejector punch mula sa kabilang panig. Ang adjustable die height ay pare-parehong mahalaga: cold forming dies wear, at gugustuhin mong dagdagan ang shut height habang ginagawa mong muli ang tooling.
Ang enerhiya ng flywheel na magagamit sa bawat stroke ay, sa maraming mga kaso, ang detalye na tumutukoy sa pindutin bago ang tonelada. Ang deformation energy para sa isang cold forged na bahagi ay maaaring kalkulahin mula sa lugar sa ilalim ng force-displacement curve. Para sa isang tipikal na bahagi ng midsize, ang bilang ay nasa pagitan ng 5 at 30 kJ bawat stroke. Ang press ay dapat magbigay ng hindi bababa sa halagang iyon, na may operating margin na humigit-kumulang 30 porsiyento, at ang motor ay dapat muling pabilisin ang flywheel sa halos buong bilis sa pagitan ng mga stroke. Ang isang simpleng paraan ay upang kumpirmahin ang tatlong numero: nominal na enerhiya bawat stroke sa kN·m, na katumbas ng kJ; ang kinakailangang gawain para sa iyong bahagi; at ang aktwal na tuluy-tuloy na stroke rate.
Maaaring ma-jam ang mga cold forming tool kapag may nawawalang blangko o may nabibitak na die insert. Ang hydraulic overload na proteksyon sa slide ay humihinto sa pagpindot bago umabot ang pinsala sa frame. Sa bahagi ng substructure, dapat tukuyin ang knockout o ejector force para sa natapos na bahagi; ang isang malamig na nabuong sangkap ay maaaring dumikit sa die na may puwersa na katumbas ng 10 hanggang 20 porsiyento ng puwersang bumubuo, at kung walang malakas na ejector ang hakbang sa pagkuha ay nagiging bottleneck.
Ang mga cold forming press ay mga production machine, at ang pinakamahusay na paraan upang maunawaan kung ang isa ay akma sa pagpaplano ay tingnan ang mga bahagi na ginawa sa kanila. Ang karaniwang denominator ay hugis sa pamamagitan ng daloy ng plastik: ang panlabas na hugis ay tinutukoy ng lukab ng mamatay, ang loob sa pamamagitan ng suntok.
Ang mga automotive at komersyal na sasakyan ay ang pinakamalaking mamimili. Ang mga ball stud, tie-rod end, valve spring retainer, wheel hub retainer, mga bahagi ng seat belt, bearing race, gear blank, at marami sa mga high-strength na fastener sa engine bay ay cold forged. Ang dahilan ay hindi lamang mga materyales; ito ay pagod. Ang malamig na forged ball stud na may tuluy-tuloy na daloy ng butil ay mas madalas na nabigo sa ilalim ng cyclic loading kaysa sa machined mula sa parehong grado.
Ang industriya ng electronics at elektrikal ay lumilitaw nang mas kamakailan sa listahan. Ang mga terminal connector ng baterya, busbar, socket contact, relay core, at pinion gear blangko para sa locking mechanism ay ginagawa sa mga toggle press o hydraulic press. Ang application na bumubuo ng shell ng baterya ay isang partikular na variant: ang mga cylindrical shell para sa mga housing ng baterya ay iginuhit at pinaplantsa sa mga high-tonnage press, na may mga pagkakaiba sa katumpakan na makikita sa pagkakapareho ng kapal ng pader.
Ang mga fastener ay nananatiling pinakanakikitang segment. Ang mga bolts mula M4 hanggang M36, socket head cap screws, hex nuts, flange nuts, rivets, turnilyo para sa kahoy at plastik, at custom na sinulid na mga bahagi ay nabuo sa mga multi-station na header para sa maliliit na laki at sa mga single toggle press para sa mas malaki kaysa sa karaniwang sukat. Ang talahanayan sa ibaba ay naglilista ng mga tipikal na window ng puwersa na nararanasan ng isang tindahan kapag sumipi ng mga cold formed na bahagi.
| Kategorya ng bahagi | Karaniwang materyal | Tinatayang saklaw ng puwersa (tonelada) | Karaniwang uri ng makina |
|---|---|---|---|
| M4 hanggang M10 maliliit na fastener | 1022, 10B21, 304 | 10 hanggang 60 | Multi-station header |
| M12 hanggang M24 bolts at nuts | 1035, 1045, 4140 | 60 hanggang 250 | I-toggle o header |
| Mga ball stud at mga bahagi ng pagpipiloto | SAE 1541, 4140 | 100 hanggang 400 | I-toggle ang pindutin |
| Mga karera ng tindig at mga blangko ng gear | 52100, 8620 | 200 hanggang 600 | I-toggle ang pindutin |
| Mga shell ng baterya, makapal na pader na tubo | Aluminyo, bakal na strip | 250 hanggang 800 | Closed-frame hydraulic o toggle |
Walang tagagawa ang pipili ng press mula sa isang talahanayan lamang, ngunit ang unang pagtatantya ay nagpapanatili sa pag-uusap na tapat. Ang panimulang punto ay ang nakakainis na modelo. Para sa isang simpleng nakakainis na operasyon, ang kinakailangang puwersa ay humigit-kumulang sa lugar ng natapos na ulo na pinarami ng daloy ng stress ng materyal sa dulo ng pagpapapangit, na pinarami ng isang kadahilanan na nagdudulot ng alitan at hugis. Ang koepisyent ay karaniwang nasa pagitan ng dalawa at apat para sa malamig na pagtatrabaho.
Narito ang isang halimbawa mula sa isang tunay na sipi. Ang isang customer ay bumubuo ng isang hexagonal na ulo na may lapad sa mga flat na 20 mm sa isang 12 mm-diameter na blangko ng AISI 1045 steel, na na-annealed. Ang lugar ng hexagon ay humigit-kumulang 346 mm². Ang daloy ng stress ng 1045 pagkatapos ng katamtamang malamig na trabaho ay humigit-kumulang 800 MPa. Ang isang konserbatibong koepisyent na 2.5 ay nagbibigay ng puwersang bumubuo ng 346 mm² na pinarami ng 800 MPa na pinarami ng 2.5, na katumbas ng halos 690 kN. Iyon ay 70 tonelada sa ilalim na patay na sentro. Ang pagdaragdag ng 30 porsiyentong margin sa kaligtasan at isinasaalang-alang ang die friction, ang inirerekomendang laki ng press ay 100 hanggang 110 tonelada. Ang 110-toneladang open-frame toggle press ay isang komportableng pagpipilian; ang isang 60-toneladang press ay magpapakita ng marginal na pagganap.
Ang forward extrusion ay tinatantya nang iba. Ang puwersa ay nakasalalay sa ratio ng pagbabawas. Ang isang bar ng 25 mm diameter extruded sa 18 mm ay nagbibigay ng isang pagbawas sa lugar ng tungkol sa 48 porsyento. Ang katumbas na strain ay kinakalkula mula sa ratio ng lugar, at para sa medium-carbon steel ang presyon sa suntok, kabilang ang friction, ay bumaba sa pagitan ng 1200 at 1800 MPa. Ang pag-multiply ng punch pressure sa orihinal na cross-sectional area na 491 mm² ay nagbibigay ng 590 hanggang 880 kN, o 60 hanggang 90 tonelada. Sa margin, ang isang 130 hanggang 160 toneladang makina ay isang makatwirang unang pagpili. Kung mahaba ang extrusion, ang haba ng stroke at rating ng enerhiya ay dapat suriin nang hiwalay.
Ang pinakamataas na bahagi ng katumpakan ay nagdaragdag ng pangalawang hadlang. Kapag ang part tolerance ay mas mababa sa 0.05 mm, ang press stiffness, slide guidance, at temperature stability ng makina ay nagiging mas may kaugnayan kaysa sa kalkulasyon ng tonnage. Ang isang mababang-deflection closed frame na may walong panig na gabay ay nagkakahalaga ng higit pa ngunit mas matagal ang pagpapaubaya sa panahon ng tooling.
Ang isang praktikal na tuntunin para sa pagsipi ay sundin ang pagkakasunud-sunod na ito:
Kung ang resultang tonelada ay dumapo sa loob ng 20 porsiyento ng rating ng modelo ng press, umakyat sa susunod na modelo. Ang isang cold forming press na itinutulak sa 95 porsiyento ng magagamit nitong kapasidad ay mawawalan ng energy margin, at ang mga isyu sa stall ay lilitaw sa init ng afternoon production run.
Sa oras na malinaw na ang detalye ng press, nananatili ang tanong kung sino ang bubuo nito at sa anong configuration. Ang mga sumusunod na punto ay nagmumula sa paghahambing ng maramihang mga panipi at mula sa mga problemang lumilitaw pagkatapos ng pag-install.
Para sa anumang pagkarga ng malamig na form na higit sa 100 tonelada, mas gusto ang isang closed-frame na istraktura kapag pinahihintulutan ng badyet. Ang mga saradong frame ay dimensional na matatag sa ilalim ng mga side load at nagbibigay-daan sa mas mataas na katumpakan sa paglipas ng panahon. Kung ang isang bukas na frame ay kinakailangan para sa pagiging naa-access ng tool, i-verify na ang frame ay nakakawala ng stress at ang kama at slide ay machined sa parehong oras upang panatilihin ang alignment reference. Itanong kung ang supplier ay nagbebenta ng parehong disenyo ng frame sa isang karaniwang bersyon ng panlililak at isang malamig na bersyon ng forging; ang pagkakaiba ay kadalasang nakasalalay sa isang mas mahabang slide guide, mas mabibigat na gib, at isang reinforced na kama.
Ang malamig na pagbubuo ay naglalagay ng mabigat na pagkabigla sa pagmamaneho. Ang wet multi-plate clutch ay bumubuo ng higit na kapasidad ng init at ang karaniwang pagpipilian para sa mataas na tuloy-tuloy na pagkarga; ang isang dry clutch ay katanggap-tanggap para sa mas maliliit na pagpindot at maikling pagtakbo. Kumpirmahin na ang press ay makakagawa ng rated tonnage nang tuluy-tuloy sa stroke rate na plano mong patakbuhin, hindi lamang sa mga single-stroke test.
Inaasahan ng mga makabagong mamimili ng press ang isang programmable logic controller na may color touchscreen, storage para sa mga parameter ng die-setting, at isang load monitor na nagtatala ng aktwal na tonelada sa bawat stroke. Ang load monitor ay hindi isang luho: pinoprotektahan nito ang tool at sinasabi sa operator kung kailan suot ang die. Kumpirmahin din na sinusuportahan ng controller ang uri ng feeding system, kung isang coil feeder, bar feeder, transfer system, o robotic pick-and-place cell, at maaaring isama ng supplier ang automation interface sa panahon ng commissioning.
Ang cold forming downtime ay pinangungunahan ng mga pagbabago sa die. Ang isang mabilis na die-change system, isang mahusay na idinisenyong ejector set, at isang press bed na may sapat na T-slots ay nakakabawas sa oras ng pag-setup nang may malaking margin. Kung ang bahagi ay ginawa gamit ang langis o may nalulusaw sa tubig na pampadulas, ang pinindot ay dapat na mayroong drain, sump, at opsyonal na koneksyon sa pagkuha ng ambon na kailangan para sa isang malinis na layout ng cell.
Para sa isang makina na tatakbo ng dalawang shift sa loob ng maraming taon, mahalaga ang supplier gaya ng detalye. Maghanap ng manufacturer na may pinagsamang produksyon: ang frame ng house casting, machining, assembly lines, at isang service team na sumasagot sa mga teknikal na tanong sa panahon ng pre-sales. Ang isang kapaki-pakinabang na on-site na pagsusuri ay kung kinokontrol ng supplier ang precision machining ng slide at bed sa parehong mga machine tool, dahil tinutukoy nito ang mga parallelism tolerances na tumatagal para sa buhay ng press. Ang isang karampatang supplier ay magdodokumento din ng kanilang sistema ng pamamahala ng produksyon at mga sertipikasyon ng kalidad, kaya humingi ng parehong sertipiko at ang pinakabagong ulat ng pag-audit sa panahon ng mga negosasyon.
Ang mga cold forming press ay tumatakbo nang husto, at ang pagkakaiba sa pagitan ng maayos at napabayaang makinarya ay makikita sa die life at part consistency sa loob ng anim na buwan.
Ang mga pang-araw-araw na pagsusuri ay may kinalaman sa sistema ng pagpapadulas: antas ng langis, presyon ng sirkulasyon, at kondisyon ng filter. Ang mga toggle link ay nagdadala ng napakataas na presyon ng pin, at ang pagkaantala ng pagpapadulas ng ilang minuto ay maaaring permanenteng puntos ang mga ibabaw ng link pin. Ang isang praktikal na kalendaryo sa pagpapanatili ay ganito ang hitsura:
Ang pinakakaraniwang kabiguan sa cold forming ay hindi pagkasira ng frame ngunit thermal drift. Ang matagal na pagpapatakbo ng produksyon ay nagdudulot ng init sa mga toggle bearings, na nagpapalawak sa frame at nagbabago sa taas ng shut. Ang mga makina na idinisenyo para sa tuluy-tuloy na malamig na trabaho ay nagbabayad ng isang awtomatikong daloy ng pagpapadulas na nagdadala din ng init, at sinusubaybayan ng control system ang temperatura ng frame. Talakayin ang thermal stability sa tagagawa bago bumili, lalo na kung ang sahig ng tindahan ay hindi kinokontrol sa temperatura.
Ang kaligtasan ay bahagi ng operasyon: dalawang kamay na anti-repeat na mga kontrol, isang light curtain o fixed guard, at isang mekanikal na interlock ng preno ay mga kinakailangan sa baseline. Ang malamig na bumubuo ay naglalabas ng materyal sa mataas na bilis, at ang mga chiplees ay hindi nangangahulugang walang chip; ang pag-iingat laban sa mga lumilipad na piraso ng wire o lubricant mist ay kabilang sa parehong konsepto ng kaligtasan tulad ng slide mismo.
Ang unang sagot sa tanong sa gastos ay: ang mga cold forming press ay mas mahal, para sa parehong nominal tonnage, kaysa sa mga ordinaryong stamping press, dahil ang frame, guide, at drive ay mas mabigat. Ang pangalawang sagot ay ang ekonomiya ay karaniwang napagpasyahan ng materyal at bilis, hindi ng presyo ng pindutin.
Ang isang tipikal na medium-tonnage toggle cold forming press sa hanay na 160 hanggang 400 tonelada ay nangangailangan ng paunang capital outlay na kapareho ng pagkakasunud-sunod ng iba pang pang-industriya na pagpindot sa klase na iyon, at ang pagkalkula ng payback ay dapat kasama ang tooling, pag-install, pagsasanay, at ang unang set ng mga ekstrang bahagi. Gayunpaman, ang gastos sa pagpapatakbo sa bawat bahagi, ay kapansin-pansing bumababa sa dami dahil ang paggamit ng materyal ay umaakyat mula 40 hanggang 60 porsiyento sa machining hanggang 75 hanggang 95 porsiyento sa cold forming.
Isang simpleng modelo: ang isang machined na bahagi ay nawawalan ng 50 porsiyento ng panimulang bar stock nito bilang mga chips. Kung ang bakal ay nagkakahalaga ng makabuluhang bahagi ng presyo ng pagbebenta, at ang planta ay gumagawa ng 500,000 piraso bawat taon, ang nakuhang materyal lamang ay maaaring bigyang-katwiran ang pagkakaiba sa pagpindot sa loob ng dalawang taon, bago mabilang ang cycle time. Sa realidad ng shop-floor, kasama rin sa desisyon ang paglalagay ng press sa umiiral na linya ng produksyon. Samakatuwid ang isang responsableng pagsusuri sa gastos ay palaging batay sa partikular na bahagi sa halip na isang pangkalahatang pahayag.
Ang badyet ng kapital at pagpaplano ng espasyo ay dapat ding isaalang-alang ang kagamitan sa pagpapakain: coil cradle, straightener, feed, scrap conveyor, at isang parts handling system. Ang mga peripheral system na ito ay kadalasang kumakatawan sa 20 hanggang 35 porsiyento ng pamumuhunan sa press, at hindi sila nakikita sa yugto ng panipi. Ang mga mamimili na lumalaktaw sa hakbang na ito ay napupunta sa isang press na nagpapatakbo ng isang shift dahil hindi ito mapapanatiling pinapakain ng mga operator.
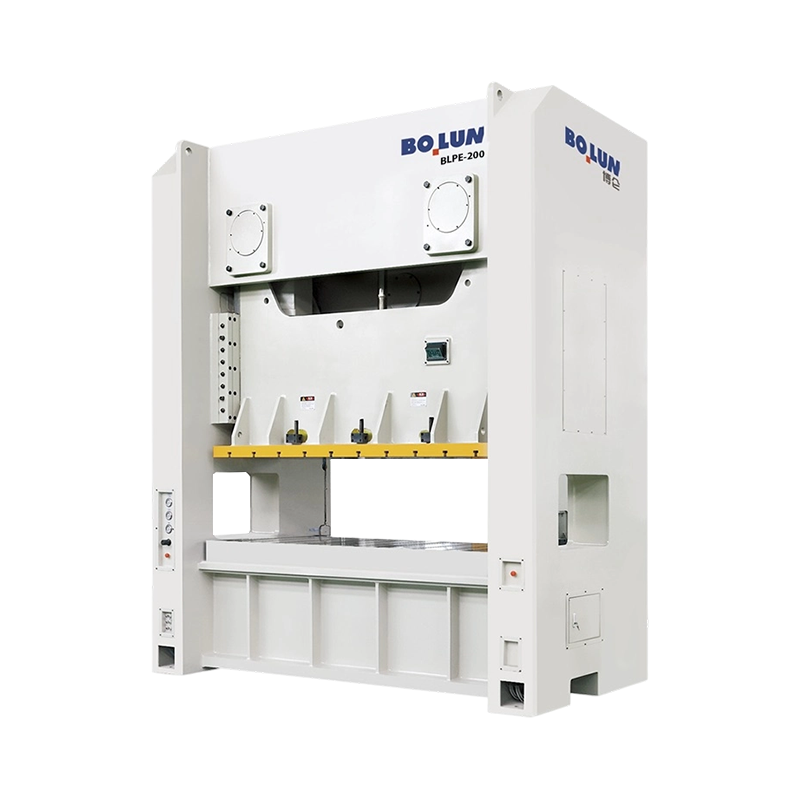
Ang isang praktikal na paraan upang masimulan ang talakayan ay ang pagtingin sa isang tunay na pamilya ng produkto na partikular na ginawa para sa cold forging. Gumagawa ang Bolun High-Precision Machinery ng BLKP series ng cold forging toggle-type na power presses, na sumasaklaw sa mga nominal na kapasidad na 260, 400, 650, at 850 tonelada. Ang serye ay isang direktang halimbawa ng mga priyoridad sa disenyo na inilarawan sa itaas: isang toggle drive para sa mataas na deformation force, isang balanseng stroke para sa kinokontrol na paggalaw ng slide, at heavy-duty na frame construction para sa industriyal na tuluy-tuloy na operasyon.
Ang BLKP260 ay ang entry model sa heavy range. Ito ay nakaposisyon para sa upsetting at small-extrusion work, kung saan ang maliksi nitong katumpakan at ang katatagan ng toggle system ay nagbibigay-daan sa mahigpit na dimensional na kontrol sa mga high-volume na bahagi. Ang mga halaman na gumagawa ng mga medium fastener na blangko, maliliit na bearing race, at mga bahagi ng koneksyon sa kuryente ay karaniwang nagsisimula sa kanilang malamig na linya ng forging na may ganitong kapasidad.
 BLKP-260 Agile Precision Cold Forging Toggle Press Ang 2600 kN toggle press na ito ay nababagay sa high-speed precision forming ng maliliit na bahagi. Ang pinababang bilis ng pag-slide nito malapit sa ibabang patay na sentro ay sumusuporta sa kinokontrol na pagpapapangit, perpekto para sa nakakainis at maliit na pag-extrusion na inilarawan dito. Tingnan ang Produkto →
Ang BLKP400 ay nagdaragdag ng balanseng stroke, na mahalaga kapag ang materyal ay kailangang dumaan sa mas mahabang die cavity: ang puwersa ng slide ay nananatili sa bahagi sa buong forming zone, kaya ang die ay ganap na napupuno nang hindi nabibitak ang mga sulok. Ito ay isang karaniwang pagpipilian para sa mga ball stud, tie-rod end, at automotive brake at steering component.
 BLKP-400 Balanced-Stroke Cold Forging Toggle Press Sa 4000 kN na kapasidad at knuckle-joint na mekanismo, pinapabuti ng modelong ito ang daloy ng materyal para sa upsetting, coining, at sizing. Ang balanseng stroke nito ay nakakatulong na punan nang buo ang mas mahabang die cavity, isang pangunahing bentahe para sa mga ball stud at steering component. Tingnan ang Produkto →
Sa itaas na dulo, ang BLKP650 at BLKP850 ay mga pang-industriyang-duty na makina para sa malalaking extrusions, heavy gear blanks, at makapal na pader na nabuong mga bahagi. Ang mataas na deformation capability at reinforced frame ay sumisipsip ng paulit-ulit na pagkarga ng malalaking cross-sectional reduction sa tuloy-tuloy na stroke rate. Nakadokumento ang kumpletong serye ng BLKP sa mga pahina ng produkto ng Bolun, at maaaring imapa ng sales engineering team ang iyong partikular na bahagi sa isang modelo pagkatapos suriin ang drawing.
 BLKP-650 Heavy-Duty High-Deformation Cold Forging Press Ang 6500 kN machine na ito ay humahawak ng heavy compression at deep cold forging na may 8 mm pressure stroke at integrated ejector. Ang reinforced frame at load detection safety system nito ay umaangkop sa malalaking extrusions at makapal na pader na bahagi sa mga pang-industriyang operasyon. Tingnan ang Produkto →
Sinusuportahan ng background ni Bolun ang claim: ang kumpanya ay gumawa ng metal forming equipment sa loob ng mahigit dalawang dekada, nagpapatakbo ng buong production chain mula sa disenyo at core-component machining hanggang sa final assembly, at nagpapanatili ng malawak na catalog ng open-type, closed-type, at special-purpose presses. Ang buong catalog na iyon, na makukuha sa website ng kumpanya, ay mahalaga para sa isang mamimili dahil ang parehong pabrika ay makakapag-supply hindi lamang ng cold forging press kundi pati na rin ng mga stamping press at servo press para sa mga katabing operasyon sa parehong planta.
Ang cold forming press ay hindi isang niche machine; ito ang pinaka-ekonomiko na proseso ng produksyon para sa isang malawak na listahan ng mga bahagi na ang mga hugis ay simetriko, na ang mga volume ay mataas, at ang mga materyales ay sapat na ductile. Ang teknikal na core ay ang toggle mechanism: inilalagay nito ang tonnage nang eksakto kung saan nangyayari ang pagbuo, pinoprotektahan ang mga dies sa pamamagitan ng pagbagal sa slide sa contact, at binibigyan ang tool designer ng predictable force window. Ang proseso ng pagpili ay nagsisimula sa isang pagtatantya ng puwersa, lumilipat sa isang malinaw na paghahambing ng mga kahulugan ng tonelada, stroke, higpit, enerhiya, at patnubay, at nagtatapos sa pakikipagsosyo sa isang tagagawa na ang produksyon ng frame at sistema ng kalidad ay iyong na-verify.
Ipinapakita ng serye ng Bolun BLKP kung ano ang hitsura ng modernong toggle cold forming press sa hanay na 260 hanggang 850 tonelada, at ang mas malawak na catalog ng kumpanya ay sumasaklaw sa mga stamping, servo, at deep-drawing machine na karaniwang pumapalibot sa isang cold forming cell. Kapag dumating ang isang bahaging pagguhit at binibigyang-katwiran ng volume ang proseso, ang pinakapraktikal na susunod na hakbang ay ipadala ang pagguhit at mga kondisyon ng pagpapatakbo sa pabrika para sa pagsusuri ng cycle-time at tonnage. Iyon ay kung paano ang isang press purchase ay nagiging isang desisyon sa produksyon, at ang isang desisyon sa produksyon ay nagiging isang mapagkumpitensyang posisyon sa gastos.


Isang production manager sa isang mid-size na planta ng metal component ka...
Ang isang mid-size na tagagawa ng fastener ay nahaharap kamakailan sa isan...
Isang Punto Design Isang koneksyon sa driv...
Pag-unawa sa Mechanical Power Presses at Kanilang Mahahalagang Paggana...
Ang isang mamimili na naghahambing ng 45-toneladang open-gap press para sa...
Ang dalawang pagpindot ay maaaring parehong magdala ng 200-toneladang name...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

