Ang isang production manager ay papasok sa isang engineering meeting na may kasamang stack ng mga drawing para sa isang high-volume fastener, isang bearing race, at isang shell ng baterya. Ang karaniwang tanong ay: "Maaari ba nating gawin ang mga ito nang mas mabilis, na may mas kaunting scrap, at may mas mahusay na buhay na nakakapagod kaysa sa machining o hot forging?" Ang sagot, sa maraming kaso, ay malamig na bumubuo. Ang malamig na pagbubuo ay ang proseso ng paghubog ng metal sa ibaba ng temperatura ng recrystallization nito, kadalasan sa temperatura ng silid, sa pamamagitan ng pagpilit sa materyal sa isang die cavity sa ilalim ng mataas na presyon. Ginagawa nitong tapos o malapit nang matapos ang isang simpleng wire o rod sa ilang segundo, habang pinapabuti ang lakas ng materyal at binabawasan ang basura. Ang praktikal na hamon para sa isang mamimili ay hindi kung gumagana ang cold forming, ngunit kung paano itugma ang proseso sa bahaging geometry, materyal, at press na gagawa ng trabaho.
Ang cold forming ay isang paraan ng paggawa ng metal na nagbabago sa hugis ng metal na blangko o wire sa temperatura ng kapaligiran, nang hindi pinainit ang workpiece sa itaas ng recrystallization point nito. Ang metal ay na-compress sa pagitan ng isang suntok at isang mamatay, at ang materyal ay gumagalaw nang plastik sa nais na hugis. Dahil ang temperatura ay nananatiling mababa, ang metal ay nakakaranas ng strain hardening. Nangangahulugan ito na ang bahagi ay nagiging mas malakas habang ito ay nababago, kadalasang umaabot ng dalawa hanggang tatlong beses ang lakas ng ani ng orihinal na materyal. Ang proseso ay tinatawag ding cold forging o cold heading, depende sa industriya at sa uri ng bahaging ginagawa.
Ang terminong "cold forming" ay malawak. Sa isang planta ng fastener, kadalasan ay nangangahulugan ito ng malamig na dating na kumukuha ng nakapulupot na kawad, pumuputol ng blangko, at inililipat ito sa ilang die station upang makagawa ng mga turnilyo, bolts, o nuts. Sa isang stamping shop, maaari itong mangahulugan ng malamig na forging press na bumubuo ng mas malalaking bahagi tulad ng mga blangko ng gear o shaft. Sa isang kontekstong sheet metal, maaari itong tumukoy sa pagbuo ng roll o malamig na baluktot. Nakatuon ang artikulong ito sa press-based na pagbuo ng mga solidong bahagi ng metal, kung saan nangyayari ang pinakamataas na tonelada at ang pinaka-teknikal na mga desisyon sa kagamitan.
Ang pangunahing pagkakaiba sa pagitan ng malamig na pagbuo at mainit na pagbuo ay temperatura. Gumagana ang hot forming sa itaas ng recrystallization, kaya nananatiling malambot ang metal at maaaring dumaloy sa mga kumplikadong hugis. Gumagana ang malamig na pagbuo sa o malapit sa temperatura ng silid, kaya ang metal ay mas matigas at mas lumalaban sa pagpapapangit. Ang pagkakaibang iyon ang nagtutulak sa detalye ng kagamitan: ang mga cold forming press ay nangangailangan ng mas mataas na tonelada, mas matibay na mga frame, at kadalasan ay mas sopistikadong stroke profile kaysa sa isang mainit na forging press na may parehong kapasidad.
Pinagsasamantalahan ng cold forming ang katotohanan na ang mga ductile metal ay maaaring permanenteng muling hugis kapag ang stress ay lumampas sa kanilang yield point. Tinutulak ng suntok ang metal sa isang lukab ng mamatay, at ang materyal ay dumadaloy sa landas na hindi gaanong lumalaban. Dahil ang metal ay hindi nagre-recrystallize sa panahon ng operasyon, ang istraktura ng butil ay pinahaba, at ang materyal ay nagiging mas mahirap. Ang strain hardening na ito ay isang double-edged sword: pinatataas nito ang lakas, ngunit binabawasan din nito ang ductility, kaya limitado ang halaga ng deformation sa bawat hakbang.
Mayroong tatlong pangunahing mga mode ng pagpapapangit na namamahala sa karamihan sa mga operasyon ng cold forming:
Sa forward extrusion, ang metal ay itinutulak sa isang butas ng die sa parehong direksyon bilang paglalakbay ng suntok. Ang blangko ay inilalagay sa isang lalagyan, at ang isang suntok ay pinipiga ito mula sa isang dulo, na pinipilit ang materyal na dumaloy sa isang mas maliit na butas. Ito ay isang karaniwang paraan upang lumikha ng mga shaft, stepped pin, at tubular na bahagi. Ang kinakailangang presyur ay nakasalalay sa ratio ng pagbabawas at stress ng daloy ng materyal.
Sa backward extrusion, ang metal ay dumadaloy sa kabaligtaran na direksyon sa paglalakbay ng suntok. Ang suntok ay pumapasok sa blangko at pinipilit ang materyal na dumaloy paitaas sa paligid ng suntok, na bumubuo ng isang tasa o isang hugis na parang tubo. Ito ay karaniwan para sa paggawa ng mga guwang na bahagi tulad ng mga hex socket, mga shell ng baterya, at mga automotive plunger. Ang backward extrusion ay maaaring makagawa ng malalalim na cavity na may kaunting materyal na basura, ngunit nangangailangan ito ng napakahigpit na pagpindot dahil ang suntok ay nakakaranas ng mataas na compressive loading.
Nakakainis is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
Karamihan sa mga cold formed parts ay nangangailangan ng kumbinasyon ng mga mode na ito. Ang isang karaniwang fastener, halimbawa, ay gumagamit ng upsetting upang mabuo ang ulo, forward extrusion upang lumikha ng shank, at maaaring isang trimming o pointing operation sa dulo. Ang press ay dapat maghatid ng tamang puwersa, stroke, at bilis para sa bawat istasyon, kaya naman mahalaga ang disenyo ng makina gaya ng tooling.
Ang malamig na pagbuo sa isang multi-station dating ay sumusunod sa isang paulit-ulit na cycle na kapansin-pansing pare-pareho sa iba't ibang bahagi ng pamilya. Ang pag-unawa sa cycle ay nakakatulong sa isang mamimili na suriin kung ano ang dapat ihatid ng press.
Ang bilis ng pag-ikot ay sinusukat sa mga stroke kada minuto o mga bahagi kada minuto. Ang isang high-speed nut dating ay maaaring tumakbo sa 200 hanggang 400 na bahagi bawat minuto, habang ang isang mabigat na malamig na forging press para sa malalaking bahagi ay maaaring tumakbo sa 20 hanggang 60 na stroke kada minuto. Dapat piliin ang istraktura ng pindutin, ang clutch, at ang control system upang tumugma sa kinakailangang bilis at profile ng pagkarga.
Ginagamit ng mga tao ang tatlong terminong ito nang halos magkapalit, na nagiging sanhi ng tunay na pagkalito kapag pumipili ng kagamitan. Ang pagkakaiba ay hindi akademiko; naaapektuhan nito ang detalye ng pindutin, ang pagsasaayos ng tool, at ang inaasahang katumpakan ng bahagi.
Sa pagsasagawa, ang cold forging press ay may mas mabigat na frame at mas matibay na slide kaysa sa heading machine, dahil mas mataas ang pwersa at mas malaki ang bahagi. Ang isang heading machine ay inuuna ang bilis at tooling accessibility, kadalasang gumagamit ng pahalang na disenyo. Kapag ang isang mamimili ay humingi ng isang "cold forming machine," ang sales engineer ay dapat linawin kung ang application ay maliit na fastener o medium-to-large structural parts. Binabago ng sagot ang bawat detalye mula sa tonelada hanggang sa laki ng kama sa uri ng pagmamaneho.
Hindi lahat ng metal ay maaaring maging malamig na nabuo nang matagumpay. Ang materyal ay dapat magkaroon ng sapat na ductility upang sumailalim sa matinding plastic deformation nang walang pag-crack, at sapat na work-hardening capacity upang mapabuti ang lakas nang hindi nawawala ang kinakailangang katigasan. Ang pinakakaraniwang mga materyales na bumubuo ng malamig ay kinabibilangan ng:
| materyal | Karaniwang Malamig na Pag-uugali | Karaniwang Pangwakas na Paggamit |
|---|---|---|
| Mababang carbon steel | Napakahusay na kalagkitan, mababang daloy ng stress, madaling malamig na nabuo. Ang mga grado tulad ng 1006 hanggang 1018 ay malawakang ginagamit. | Mga fastener, pin, shaft, anchor |
| Katamtamang carbon steel | Higit na lakas ngunit mas kaunting kalagkitan; maaaring mangailangan ng intermediate annealing para sa mga kumplikadong hugis. | Mga gear, coupling, mga bahagi ng automotive |
| hindi kinakalawang na asero | Mabilis na tumitigas ang trabaho, nangangailangan ng mas mataas na tonelada at mas progresibong tooling. | Mga fastener, mga kabit, mga sangkap na medikal |
| Aluminyo at aluminyo haluang metal | Mababang puwersa na kinakailangan, magandang ibabaw na tapusin, ngunit malambot at maaaring apdo. | Mga pabahay, takip, electronics |
| Copper at tanso | Napakahusay na kakayahang magamit ng malamig, mahusay na paglaban sa kaagnasan. | Mga terminal ng kuryente, mga bahagi ng pagtutubero |
| Alloy na bakal | Ang mataas na lakas, mas mahirap mabuo, ay madalas na nangangailangan ng mainit na pagbuo bilang isang stepping stone. | Mga axle shaft, mga fastener na may mataas na lakas |
Kapag nagdidisenyo ka ng isang malamig na proseso ng pagbuo, tinutukoy ng lakas ng ani ng materyal at ang rate ng hardening ng strain ang kinakailangang puwersa ng pagpindot. Ang isang malambot na bahagi ng aluminyo ay maaaring mangailangan lamang ng 50 tonelada, habang ang isang hindi kinakalawang na asero na bersyon ng parehong geometry ay maaaring mangailangan ng 200 tonelada. Hindi dapat ipagpalagay ng mamimili na ang isang press na na-rate para sa bakal ay hahawak ng ibang haluang metal nang hindi sinusuri ang pagkalkula ng puwersa.
Ang mga bentahe ng cold forming ay masusukat, at ipinapaliwanag nila kung bakit napakaraming high-volume na bahagi ng metal ang ginawa sa ganitong paraan.
Ang mga benepisyong ito ay isinasalin sa isang mas mababang kabuuang gastos sa bawat bahagi sa isang pagtakbo ng produksyon, basta't ang dami ay sapat na mataas para maamortize ang tooling. Para sa mababang volume, ang halaga ng die ay karaniwang nagbabawal, na isang pangunahing pamantayan sa pagbili.
Ang malamig na pagbuo ay hindi isang unibersal na solusyon. Ang pag-alam sa mga limitasyon ay mahalaga bago gumawa sa isang press o isang tooling set.
Ang isang panganib sa pagkuha na kadalasang hindi napapansin ay ang paglalamina sa pagitan ng press at ng tooling. Ang isang press na idinisenyo para sa progressive stamping ay maaaring walang slide velocity control na kailangan para sa cold forging. Ang isang press na ginawa para sa cold forging, sa kabilang banda, ay maaaring kulang sa mataas na stroke rate na kailangan para sa mga fastener. Dapat hilingin ng mamimili sa tagagawa na ipakita ang force-stroke curve at ang kapasidad ng enerhiya, hindi lamang ang na-rate na tonelada.
Ang press ay ang puso ng isang cold forming operation. Nagbibigay ito ng puwersa na nagtutulak sa suntok sa die, at tinutukoy nito ang katumpakan ng bahagi, buhay ng tool, at pangkalahatang gastos sa produksyon. Ang pangunahing mga parameter ng pagpindot na susuriin ay tonnage, higpit ng frame, haba ng stroke, bilis ng slide, at uri ng drive.
Tonelahe ay ang pinakamataas na puwersa na maaaring ilapat ng pindutin sa panahon ng isang stroke. Dapat itong lumampas sa peak forming force na kinakailangan ng bahagi, na kinakalkula mula sa stress ng daloy ng materyal at sa inaasahang lugar. Ang isang tuntunin ng hinlalaki ay ang pumili ng isang press na may 10 hanggang 20 porsiyentong mas maraming tonelada kaysa sa kinakalkula na peak, upang payagan ang pagkakaiba-iba ng materyal at pagsusuot ng kasangkapan.
Katigasan ng frame ay sinusukat sa mga tuntunin ng pagpapalihis ng frame sa ilalim ng pagkarga. Ang isang matibay na frame ay nagpapanatili sa suntok at mamatay na nakahanay, na mahalaga para sa mahigpit na pagtitiis. Ang mga closed-frame press ay karaniwang mas mahigpit kaysa sa open-frame press dahil ang force path ay simetriko sa paligid ng kama. Samakatuwid, mas gusto ng maraming cold dating ang isang closed-frame na disenyo para sa mabibigat na karga.
Haba ng stroke tinutukoy kung gaano kalayo ang paglalakbay ng slide mula sa ibaba ng stroke. Dapat itong tumanggap ng taas ng bahagi, ang pagbubukas ng die, at ang kinakailangang paglalakbay ng suntok. Ang mga malalalim na bahagi at mahabang forward extrusions ay nangangailangan ng mas mahabang stroke, na maaaring mabawasan ang stroke rate dahil ang slide ay dapat bumilis sa mas mahabang distansya.
Bilis ng pag-slide ay ang bilis sa sandaling nakikipag-ugnayan ang tool sa materyal. Para sa malamig na pagbuo, ang isang kontroladong bilis malapit sa ilalim ng stroke ay mahalaga upang maiwasan ang pag-load ng shock at pagkabasag ng mga namatay. Ang mga mekanikal na pagpindot ay may velocity profile na tinutukoy ng crankshaft geometry, habang ang servo presses ay nagpapahintulot sa operator na i-program ang velocity curve.
Uri ng drive maaaring mekanikal, haydroliko, o servo. Ang mechanical press ay gumagamit ng isang flywheel at isang clutch upang maghatid ng enerhiya, at ito ay mahusay para sa high-speed na pagbuo. Ang isang hydraulic press ay naghahatid ng buong tonelada sa anumang punto ng stroke, na kapaki-pakinabang para sa mahabang pagbuo ng mga operasyon ngunit mas mabagal sa pangkalahatan. Gumagamit ang servo press ng servo motor nang direkta sa crankshaft o sa pamamagitan ng gearbox, na nagbibigay ng tumpak na kontrol sa paggalaw ng slide at pamamahala ng enerhiya.
Ang malamig na forging toggle press, tulad ng knuckle-joint press, ay nag-aalok ng mekanikal na kalamangan sa ilalim ng stroke. Ang toggle linkage ay nagbibigay ng mataas na puwersa malapit sa ibabang dead center na may napakababang bilis, na mainam para sa malamig na forging na mga bahagi na nangangailangan ng mataas na presyon at maliit na paglalakbay sa slide. Ito ay eksakto kung bakit ang isang knuckle-joint press ay kadalasang pinipili para sa malamig na mga aplikasyon ng forging sa isang normal na crank press.
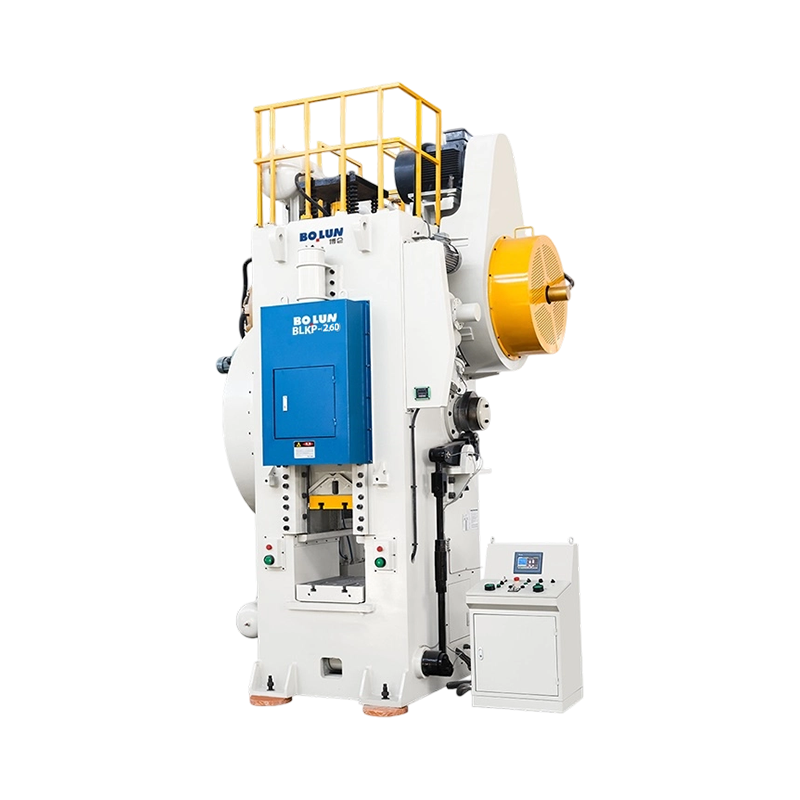
 BLKP-850 Industrial Strength Heavy-Duty Cold Forging Toggle Type Power Press Ang BLKP-850 Industrial Strength Heavy-Duty Cold Forging Toggle Type Power Press ay naghahatid ng nominal na kapasidad na 8500 kN at angkop para sa high-load na cold forging applicat... Tingnan ang Produkto →
Halimbawa, ang BLKP850 ay isang heavy-duty cold forging toggle-type machine na idinisenyo para sa pang-industriya-scale cold forging. Ang knuckle-joint drive nito ay nagbibigay-daan sa mataas na deformation forces na may balanseng stroke, na kung saan ay ang kundisyong kailangan upang hubugin ang mga materyales na may mataas na lakas nang hindi nabibitak ang mga ito. Kapag naghahambing ka ng mga pagpindot para sa isang malamig na linya ng forging, tingnan ang epektibong pagbuo ng enerhiya sa bawat stroke, hindi lamang ang tonelada. Ang toggle press ay naghahatid ng pinakamataas na puwersa sa kaunting bilis, na nagpoprotekta sa tooling at binabawasan ang panganib ng pagkapunit ng bahagi.
Ang cold forging toggle press ay isang espesyal na makina na gumagamit ng knuckle-joint na mekanismo sa halip na isang simpleng crank. Ang mekanismong ito ay gumagawa ng isang "dwell" na epekto malapit sa ilalim ng stroke, ibig sabihin, ang slide ay gumagalaw nang mabagal habang ang lakas ay tumataas. Ang low-speed, high-force na pag-uugali ay eksakto kung ano ang kinakailangan ng cold forging.
Ang toggle linkage ay may mekanikal na kalamangan na nagpaparami sa lakas ng input. Ang isang maliit na motor torque ay nagiging isang napakalaking vertical na puwersa sa slide, ngunit sa loob lamang ng isang maikling distansya ng pagtatrabaho. Ginagawa nitong perpekto ang mga toggle press para sa coining, extrusion, at iba pang cold forming operations kung saan maliit ang deformation ngunit napakalaki ng puwersa. Ang resulta ay isang matigas, tumpak na bahagi na may malinis na pagtatapos sa ibabaw.
Ang isang panganib sa isang toggle press ay hindi nito mapanatili ang isang mahabang gumaganang stroke. Kung ang bahagi ay nangangailangan ng mahabang pagpilit, ang pindutin ay maaaring hindi magbigay ng sapat na paglalakbay sa slide. Sa kasong iyon, ang isang crank press o isang servo press na may mahabang stroke ay mas angkop. Dapat itugma ng mamimili ang uri ng pagpindot sa partikular na landas ng pagpapapangit ng bahagi.
Ang mga servo-driven presses ay nagbabago sa ekonomiya ng cold forming. Gumagamit ang servo press ng servo motor upang ilipat ang slide sa isang programmable na landas, sa halip na umasa sa isang nakapirming flywheel at clutch. Nagbibigay ito sa operator ng mataas na antas ng kontrol sa bilis ng slide, posisyon, at profile ng puwersa. Para sa malamig na pagbuo, ang isang servo press ay maaaring:
Ang closed-frame double-point servo press ay isang karaniwang pagpipilian para sa cold forming. Ang disenyo ng frame nito ay nagbibigay ng mataas na tigas, at ang double-point na koneksyon ay namamahagi ng load nang pantay-pantay sa buong kama, na mahalaga para sa malalaking bahagi. Ang servo motor ay nagbibigay-daan sa operator na ibagay ang slide curve sa tugon ng materyal. Halimbawa, kapag bumubuo ng isang high-strength na haluang metal, ang press ay maaaring i-program na humawak malapit sa ibaba sa loob ng ilang daang millisecond, na nagpapahintulot sa metal na dumaloy sa die cavity nang hindi napunit.
 BLES-315 Industrial Powerhouse Closed-Frame Double-Point Servo Power Press Ang BLES-315 Industrial Powerhouse Closed-Frame Double-Point Servo Power Press ay naghahatid ng nominal na kapasidad na 3000 kN na may 30,000 J working energy, na idinisenyo para sa heavy-du... Tingnan ang Produkto →
Ang BLES315 closed-frame double-point servo press ay idinisenyo para sa pang-industriyang cold forming na mga gawain na nangangailangan ng dynamic na stroke control at isang stable na kama. Ang mataas na enerhiya na kapasidad at programmable na paggalaw nito ay ginagawang posible na makagawa ng mga bahagi na may pare-parehong sukat habang tinatanggap ang mga pagkakaiba-iba sa papasok na materyal. Kapag ang isang cold forming cell ay may kasamang automation, ang servo press ay maaaring isama sa isang robot o isang transfer system dahil ang stroke timing ay maaaring iakma sa software sa halip na sa pamamagitan ng pagpapalit ng mga mekanikal na bahagi.
Ang malalim na pagguhit ay isang malamig na proseso ng pagbuo kung saan ang isang sheet o blangko ay itinutulak sa isang die upang lumikha ng isang tasa o isang guwang na bahagi. Karaniwan ito sa paggawa ng shell ng baterya, mga bahagi ng appliance, at mga bahagi ng sasakyan. Ang susi sa malalim na pagguhit ay ang materyal ay dapat hayaang dumaloy nang unti-unti at pantay upang maiwasan ang pagkapunit. Ang isang servo press na may programmable stroke ay maaaring magbigay ng wastong bilis at presyon sa bawat yugto, kung kaya't ang mga servo press ay lalong ginagamit para sa mga operasyon ng malalim na pagguhit.
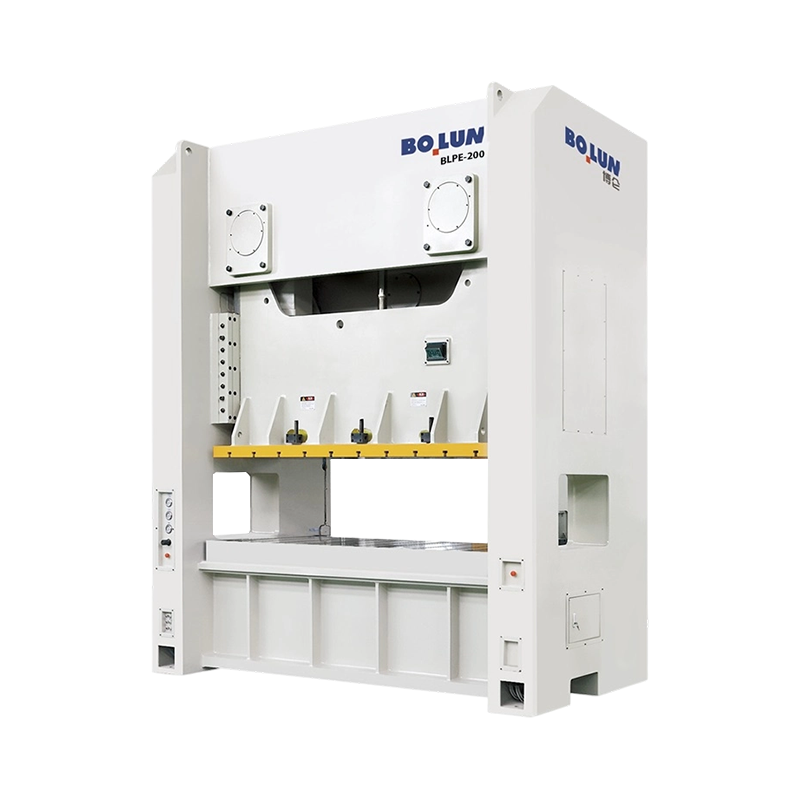
Ang isang open-type na single-point servo press na may kakayahan sa malalim na pagguhit, tulad ng BLAS125, ay isang compact na solusyon para sa mga bahagi na hindi nangangailangan ng malaking kama ngunit nangangailangan ng tumpak na kontrol sa bilis ng pagguhit. Ang pagtatalaga ng "deep drawing" ay nangangahulugan na ang press ay idinisenyo na may tamang stroke length, slide velocity, at tooling space upang mahawakan ang pagbuo ng malalim na mga tasa. Kapag ang isang supplier ay tahasang nag-market ng isang servo press para sa malalim na pagguhit, ito ay isang malakas na senyales na nauunawaan ng kumpanya ang pangangailangan para sa isang kontroladong paggalaw ng slide sa malamig na pagbuo.
 BLAS-125 Deep Drawing Open-Type Single-Point Servo Power Press Ang BLAS-125 High-Torque Deep-Drawing Open-Type Single-Point Servo Power Press ay naghahatid ng mabigat na 1250 kN na puwersa na may pinalawig na 180 mm slide stroke. Ang modelong ito ay higit sa... Tingnan ang Produkto →
Para sa pagbuo ng shell ng baterya, ang kumbinasyon ng isang servo drive at isang double-point frame ay kadalasang perpekto. Ang servo motion ay maaaring iayon sa materyal na grado at kapal ng shell, at ang double-point na slide ay nagsisiguro ng pare-parehong presyon sa kabuuan ng die, na binabawasan ang mga wrinkles at mga bitak. Habang lumilipat ang cold forming sa pagmamanupaktura ng baterya, nagiging differentiator ang kagamitang ito para sa mga supplier na makakapaghatid ng mga pare-parehong shell sa mataas na volume.
Ang desisyon na gumamit ng cold forming o hot forming ay hindi palaging halata. Ang bawat proseso ay may partikular na window ng pagiging posible batay sa hugis ng bahagi, materyal, dami, at mga kinakailangang katangian. Ang talahanayan sa ibaba ay nagbubuod ng mga pangunahing pagkakaiba.
| Pamantayan | Cold Forming | Hot Forming |
|---|---|---|
| Temperatura | Sa ibaba ng recrystallization, kadalasang temperatura ng silid | Sa itaas ng recrystallization, karaniwang 700 hanggang 1200°C |
| materyal strength | Tumataas dahil sa strain hardening | Bumababa, ang materyal ay nananatiling malambot |
| Pang-ibabaw na tapusin | Makinis, walang sukat | Oxide scale, kadalasang nangangailangan ng paglilinis |
| Dimensional tolerance | Masikip, madalas walang pangalawang machining | Ang mas maluwag, malawak na pagpapaubaya, ay maaaring mangailangan ng machining |
| Lakas ng kagamitan | Kinakailangan ang mataas na tonelada | Mas mababang tonelada, dahil malambot ang materyal |
| Pinakamataas na pagiging kumplikado ng hugis | Limitado sa mas simpleng mga hugis na walang malalim na mga undercut | Maaaring bumuo ng mga kumplikadong hugis at napakalaking bahagi |
| Pagkonsumo ng enerhiya bawat bahagi | Mas mababang enerhiya sa pag-init, ngunit mas mataas na bumubuo ng enerhiya | Mataas na gastos sa pag-init, mas mababang puwersa ng pagbuo |
| Karaniwang dami ng produksyon | Mataas na volume, na-amortize ang halaga ng tool | Mababa hanggang katamtamang dami, mas simpleng tooling |
Ang praktikal na epekto ng mga pagkakaibang ito ay nadarama sa kabuuang halaga ng bawat bahagi. Ang malamig na anyo ay kumikinang sa mahabang produksyon na tumatakbo kung saan ang disenyo ng bahagi ay tugma sa proseso. Ang hot forming ay mas mapagpatawad para sa mga kumplikadong bahagi at mas maliliit na batch, ngunit nagdaragdag ito ng enerhiya, paglilinis, at mga gastos sa pagtatapos. Ang isang karaniwang hybrid ay mainit na pagbuo, na nagaganap sa itaas ng temperatura ng silid ngunit sa ibaba ng recrystallization, pagbabalanse ng ductility at lakas. Ang ilang mga supplier ay nag-aalok ng warm forming presses na maaaring ilipat sa cold forming mode, ngunit ang temperatura control ay nagdaragdag ng pagiging kumplikado.
Kapag inihambing ang isang cold forming press sa isang hot forging press, tandaan na ang halaga ng press ay isang bahagi lamang ng system. Ang tooling, feeding system, automation, at quality control ay kailangang iayon sa temperatura ng proseso. Ang isang supplier na nagbebenta lamang ng mga hot forging press ay maaaring walang kadalubhasaan na magrekomenda ng isang tunay na cold forming solution, kaya humingi ng partikular na cold forming case study.
Ginagamit ang cold forming sa malawak na hanay ng mga industriya dahil naghahatid ito ng mataas na lakas, mababang scrap, at mabilis na cycle ng oras. Ang ilan sa mga pinakakaraniwang application ay kinabibilangan ng:
Kapag sinabi sa iyo ng isang manufacturer na ang isang partikular na press ay angkop para sa "baterya shell" o "deep drawing," hindi lang sila marketing. Tinutukoy nila na ang press frame, slide guidance, at stroke control ay idinisenyo ayon sa mga dynamic na pangangailangan ng application na iyon. Para sa isang shell ng baterya, halimbawa, ang press ay dapat humawak ng mataas na puwersa ng kamatayan habang pinapanatili ang isang matatag na kama sa mahabang panahon ng produksyon. Ang isang closed-frame o semi-closed na istraktura ay madalas na ginustong dahil ito ay lumalaban sa mga side load na dulot ng malalim na pagguhit.
Ang malamig na pagbubuo ay gumagawa ng mga bahagi sa mataas na bilis, kaya ang kontrol sa kalidad ay dapat na pantay na mabilis upang mahuli ang mga depekto bago sila maging maraming tinatanggihan. Ang mga pangunahing alalahanin sa kalidad ay ang dimensional na katumpakan, mga bitak, maluwag na materyal, at pinsala sa ibabaw.
Karaniwang ginagawa ang pagsukat ng dimensyon gamit ang micrometer, gauge, o optical system. Para sa mga bahaging may mataas na volume, maaaring subaybayan ng optical measurement ang bahagi sa real time, pagsuri sa diameter, haba, at ovality. Ang proseso ng malamig na pagbuo ay lubos na nauulit, kaya kung ang unang dosenang bahagi ay nasa loob ng tolerance, ang iba ay karaniwang sumusunod maliban kung ang tooling ay nagsuot.
Ang pag-crack ay ang pinakakaraniwang failure mode sa cold forming. Maaaring maganap ang mga bitak sa ibabaw o sa loob, at kadalasang hinihimok ang mga ito sa pamamagitan ng paglampas sa limitasyon ng ductility ng materyal. Ang mga operator ay nanonood para sa isang magaspang o bali na ibabaw, na nagpapahiwatig na ang materyal ay umabot na sa malamig na limitasyon ng trabaho nito. Ang tugon ay upang bawasan ang pagpapapangit sa bawat istasyon, dagdagan ang bilang ng mga hakbang, o gumamit ng mas malambot na grado ng materyal.
Ang isa pang alalahanin ay ang kalidad ng ibabaw. Ang mga malamig na nabuo na bahagi ay dapat magkaroon ng maliwanag, makinis na pagtatapos. Kung ang die ay may mga gasgas o masyadong magaspang, ang bahagi ay magmamana ng texture na iyon. Samakatuwid, ang pagpapanatili ng tool ay isang mahalagang bahagi ng kontrol sa kalidad. Ang isang mahusay na supplier ay magbibigay ng preventive maintenance schedule na kinabibilangan ng pag-inspeksyon ng mga suntok at dies para sa pagsusuot, pagsuri sa mga ejector pin, at pag-verify ng guide bushing clearance.
Para sa isang manufacturer na gustong maging "one-stop" na pinagmulan, kasama rin sa kontrol sa kalidad ang in-process na pagsubaybay. Ang ilang modernong servo presses ay maaaring makabuo ng force-displacement curve para sa bawat stroke. Ang abnormal na curve ay nagpapahiwatig ng paglihis ng proseso gaya ng nawawalang blangko, sirang tool, o pagbabago sa katigasan ng materyal. Ito ay isang mahusay na tool para maiwasan ang mga depekto bago nila maabot ang customer.
Ang pagpili ng tamang cold forming press ay isang desisyon na nakakaapekto sa iyong kahusayan sa produksyon, buhay ng tool, at kalidad ng produkto sa loob ng maraming taon. Gamitin ang sumusunod na checklist upang gabayan ang iyong pagsusuri:
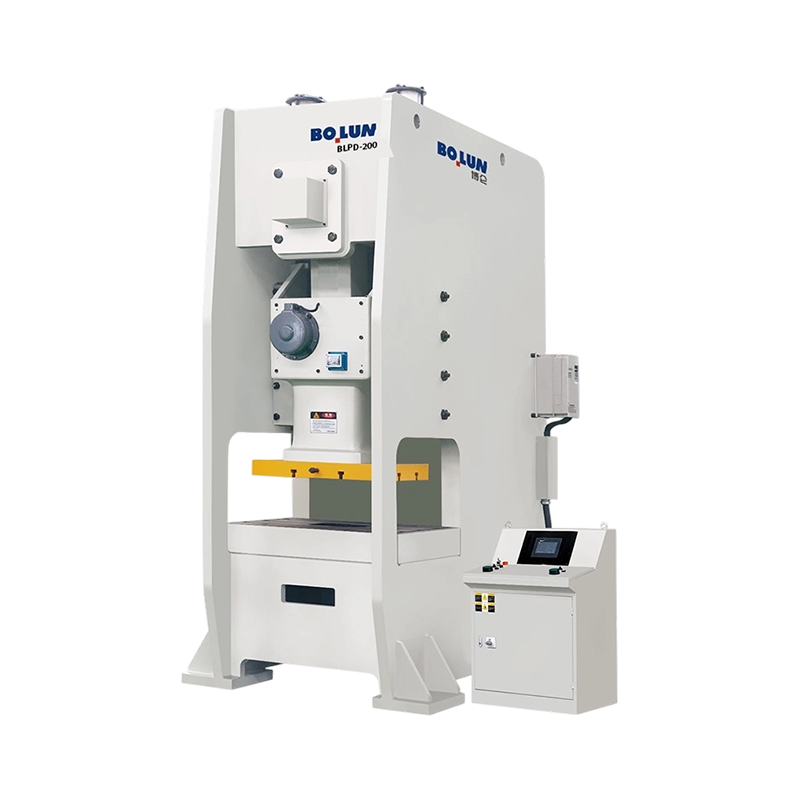
Ang isang kagalang-galang na tagagawa ay hindi lamang magbebenta sa iyo ng isang makina; makikipagtulungan sila sa iyo upang tukuyin ang proseso. Halimbawa, kung kailangan mong bumuo ng shell ng baterya, ang isang supplier na nag-aalok ng open-type na double-point na power press ng baterya ay nagpapakita na na-target nila ang mga partikular na hamon ng application na iyon. Ang parehong prinsipyo ay nalalapat sa mga cold forging toggle press at servo-driven na closed-frame press.
Ang cold forming ay isang makapangyarihang proseso ng pagmamanupaktura para sa paggawa ng mataas na dami ng mga bahagi ng metal na may mababang basura, pinahusay na lakas, at mahigpit na pagpapaubaya. Ito ay hindi iisang paraan, ngunit isang pamilya ng mga proseso kabilang ang forward extrusion, backward extrusion, upsetting, cold forging, at cold heading. Ang pagpili ng kagamitan ay kasinghalaga ng materyal at tooling, dahil tinutukoy ng press ang puwersang magagamit, ang stroke control, at ang tigas na kailangan upang makagawa ng mga pare-parehong bahagi.
Bago ka mamuhunan sa isang cold forming press, tukuyin ang iyong bahagi geometry, materyal, at volume. Makipagtulungan sa isang may karanasan na vendor ng kagamitan na maaaring magpakita sa iyo kung paano idinisenyo ang kanilang makina para sa mga partikular na forming mode na iyong tatakbo. Ihambing hindi lamang ang tonelada, ngunit ang uri ng frame, ang drive system, ang slide guidance, at ang tooling support. Humingi ng mga tunay na halimbawa ng mga katulad na bahagi at ang kanilang naobserbahang mga cycle ng oras, mga rate ng scrap, at buhay ng tool.
Kung naghahanap ka ng kumpletong cold forming solution, ang team sa Makinarya ng Mataas na Katumpakan ng Bolun may karanasan at portfolio ng produkto na gagabay sa iyo. Mula sa open-type na servo presses para sa deep drawing hanggang sa closed-frame double-point servo presses at cold forging toggle presses, ang tamang makina ay magagamit para sa iyong aplikasyon. Ang pinakamahusay na susunod na hakbang ay ipadala ang iyong mga bahaging guhit sa isang supplier at humingi ng isang pag-aaral sa pagiging posible ng proseso. Ang pag-uusap na iyon ay magliligtas sa iyo mula sa dalawang pinakamalaking pagkakamali sa cold forming: pagbili ng press na masyadong maliit at pagbili ng press na masyadong matigas para magpatakbo ng flexible production.
Ang malamig na pagbuo ay hindi magic, ngunit kapag ito ay itinugma sa tamang bahagi, materyal, at pindutin, ito ay naghahatid ng mahusay na mga resulta nang tuluy-tuloy. Gamitin ang impormasyon sa gabay na ito bilang praktikal na panimulang punto para sa iyong pagbili ng kagamitan, at pagkatapos ay gawin ang pangwakas na desisyon batay sa nasubok na data mula sa iyong sariling mga bahagi.


Kapag nagpaplano kang gumawa ng medium o maliliit na bahagi ng metal sa ma...
Isang production manager sa isang mid-size na planta ng metal component ka...
Ang Maikling Sagot: Aling Uri ng Frame ang Nababagay sa Iyong Trabaho ...
Ang isang press ay hindi isang kategorya ng makina. Ito ay isang pamilya n...
Ano ang Power Press? A power press — tinatawag ding stamping p...
Ang isang fastener plant sa Taizhou ay tumatanggap ng kahilingan mula sa i...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

