Isang production manager sa isang mid-size na planta ng metal component kamakailan ay nahaharap sa isang problema na nararanasan ng maraming mga palapag ng tindahan kapag lumipat sila mula sa machining patungo sa cold forming. Ang kumpanya ay nanalo ng kontrata para sa isang maliit, mataas na lakas ng flange na may sukat na humigit-kumulang 22 mm na panlabas na diameter, at ang target na rate ng produksyon ay 180 piraso bawat minuto. Ang kasalukuyang hydraulic press ay hindi makasabay. Masyadong mahaba ang oras ng pag-ikot, umaakyat ang scrap, at iba-iba ang tigas ng bahagi sa bawat batch. Ang planta ay malinaw na nangangailangan ng isang cold forming machine, hindi isa pang general-purpose stamping press.
Ang sitwasyong ito ay hindi pangkaraniwan. Ang malamig na anyo ay muling hinuhubog ang metal sa ambient temperature, na nangangahulugang ang materyal ay tumigas sa halip na pinainit. Ang resulta ay isang malapit-net-shape na bahagi na may mahusay na lakas at isang makinis na ibabaw, ngunit ang makina na gumagawa ng gawaing ito ay dapat mapili nang may pag-iingat. Ang tonelada, stroke, rigidity ng frame, at ang hugis ng force curve ay lahat ay nagpapasya kung ang operasyon ay tumatakbo nang maayos sa loob ng maraming taon o nabigo sa loob ng mga buwan. Tinatalakay ng artikulong ito kung ano talaga ang ginagawa ng cold forming machine, kung aling mga detalye ang pinakamahalaga, kung saan naroroon ang mga nakatagong panganib, at kung paano suriin ang isang supplier bago ka mag-order.
Ang cold forming machine ay isang high-force mechanical press na muling hinuhubog ang metal sa ambient temperature. Ang workpiece ay nakaupo sa pagitan ng isang mamatay at isang suntok, at ang pindutin ang nagtutulak ng suntok sa materyal. Ang metal ay nagbubunga at dumadaloy sa die cavity, na kinukuha ang hugis ng tooling. Hindi tulad ng hot forging, ang cold forming ay hindi nagpapainit sa workpiece, kaya ang deformation ay nangyayari sa pamamagitan ng work hardening sa halip na recrystallization.
Sa mga praktikal na termino, lumilikha ito ng ilang masusukat na resulta. Mataas ang paggamit ng materyal. Ang isang cold formed na bahagi ay kadalasang nangangailangan lamang ng 5 porsiyento o mas kaunting scrap, kumpara sa 20 hanggang 30 porsiyento para sa machining mula sa bar stock. Ang ibabaw na tapusin ay maliwanag, walang sukat, at karaniwang handa para sa kalupkop o pagpipinta nang walang karagdagang paghahanda. Ang mga mekanikal na katangian ay nagpapabuti dahil ang strain hardening ay nagpapataas ng lakas at katigasan ng ani, kaya naman maraming mga pangkabit na kritikal sa kaligtasan at mga bahagi ng istruktura ang malamig na nabuo. Mataas din ang bilis ng produksyon, na may cold forming machine na kayang magpatakbo ng 150 hanggang 300 piraso kada minuto depende sa bahaging geometry at disenyo ng press.
Ang terminolohiya sa merkado ay maaaring nakalilito. Tinatawag ng ilang supplier ang mga makinang ito na cold forging press, cold heading machine, o cold former. Ang pariralang malamig na forging press machine ay kadalasang ginagamit nang palitan ng cold forming machine, ngunit may mga banayad na pagkakaiba. Nakatuon ang malamig na heading sa mga pagpapatakbo ng upsetting o heading upang mabuo ang ulo ng mga fastener. Sinasaklaw ng cold forming ang mas malawak na hanay ng deformation, kabilang ang extrusion at coining. Bago ang desisyon sa pagbili, ito ay nagkakahalaga ng pag-unawa kung ano ang tumutukoy sa a cold forging press machine at kung paano ito naiiba sa isang karaniwang stamping press.
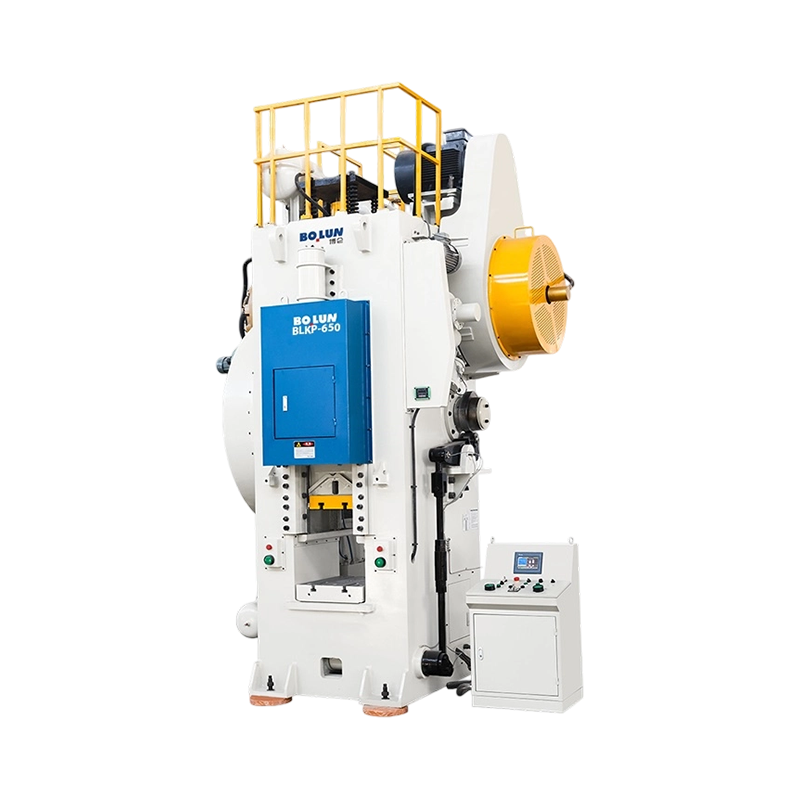
Ang pinaka-kaugnay na kategorya ng makina para sa isang high-tonnage, high-precision na cold forming na operasyon ay ang toggle-type na cold forging press. Ang toggle linkage ay gumagawa ng force curve na tumataas nang husto malapit sa ibaba ng stroke, na nagbibigay sa operator ng maikling panahon ng tirahan kung saan ang materyal ay may oras upang punan ang die sa ilalim ng pinakamataas na presyon. Ito mismo ang hinihingi ng cold forming, at ito ang dahilan kung bakit karamihan sa mga seryosong cold forming lines ay itinayo sa paligid ng mga toggle press kaysa sa mga ordinaryong crank press.
Ang isang cold forming machine ay nagko-convert ng rotational energy mula sa isang motor sa isang solong, kinokontrol na stroke ng mataas na puwersa. Ang crankshaft ay nagtutulak ng connecting rod at toggle linkage. Habang umiikot ang crank, magsisimulang ituwid ang mga toggle link. Malapit sa ilalim ng stroke, ang mga link ay halos nakahanay, at ang mekanikal na kalamangan ay nagiging napakataas. Ito ay nagpapahintulot sa press na maghatid ng isang pagsabog ng puwersa na maaaring umabot sa daan-daang tonelada habang ang slide ay naglalakbay lamang ng maikling distansya.
Ang mga pangunahing bahagi ng isang cold forming machine ay ang frame, na nagbibigay ng structural rigidity na nagpapanatili sa slide na nakahanay; ang slide, na nagdadala ng suntok; ang toggle linkage o knuckle joint, na nagpapalakas sa input force; ang flywheel, na nag-iimbak ng enerhiya at pinapanatili ang makina na gumagalaw nang maayos sa ikot; ang clutch at preno, na nagsisimula at huminto sa slide nang ligtas; ang ejector system, na nag-aalis ng natapos na bahagi mula sa die pagkatapos ng bawat stroke; at ang mga silindro ng counterbalance, na nagpapababa ng pagkabigla at nakakatulong na mapanatili ang tumpak na paggalaw ng slide.
Ang proseso ng pagbuo mismo ay may ilang mga yugto, kadalasang hinahawakan sa isang makina na may maraming mga istasyon. Ang pagkakasunud-sunod ay nagsisimula sa pagpapakain, kung saan ang coil o bar stock ay itinutuwid, gupitin sa haba, at inililipat sa unang die station. Nangyayari ang pagkabalisa kapag pinipiga ng suntok ang blangko at ang materyal ay dumadaloy palabas upang bumuo ng isang ulo o flange. Sa pagpilit, ang blangko ay pinipilit sa pamamagitan ng isang mamatay, binabawasan ang cross-section o bumubuo ng isang baras. Ang coining ay naglalapat ng panghuling high-pressure deformation na nagdadala sa bahagi sa huling hugis at sukat nito. Sa wakas, itinutulak ng ejection ang natapos na bahagi palabas ng die at dinadala ito sa susunod na hakbang sa linya.
Ang pangunahing pagkakaiba sa pagitan ng isang toggle press at isang simpleng crank press ay ang force curve. Sa isang crank press, bumababa ang puwersa habang papalapit ang slide sa ibabang patay na sentro. Sa isang toggle press, ang puwersa ay tumataas nang husto malapit sa ibaba. Nangangahulugan ito na ang isang toggle press ay gumagawa ng isang mas mataas na aktwal na presyon sa punto kung saan ang die ay sarado, na kung saan ay eksakto kung saan ang cold forming ay nangangailangan nito.
Halimbawa, isaalang-alang ang isang cold forming operation na gumagawa ng 22 mm na blangko. Ang isang 400-toneladang toggle press ay maaaring magbunga ng 380 tonelada ng aktwal na puwersa sa isang posisyon na 3 mm sa itaas ng ibabang patay na sentro, habang ang isang 400-toneladang crank press ay maaari lamang maghatid ng 280 tonelada sa parehong posisyon. Ang puwang na ito ay mahalaga kapag ikaw ay bumubuo ng mas mahirap na mga materyales o sinusubukang makamit ang kumpletong die fill nang hindi nagkakaroon ng mga panloob na bitak.
Ang ilang mga sistema ng pag-uuri ay tumutulong sa mga mamimili na maunawaan ang mga makina na magagamit sa merkado. Ang pinakakapaki-pakinabang na mga pagkakaiba ay sa pamamagitan ng mekanismo ng drive, pagbuo ng frame, at koneksyon sa slide.
Ang toggle-type press ay ang pamantayan para sa high-tonnage cold forming. Ang linkage nito ay nagbibigay ng mataas na puwersa sa ilalim ng stroke at isang maikling working stroke, na ginagawang perpekto para sa extrusion, coining, at finishing operations. Ito ay compact din, kaya ang 260-toneladang toggle press ay kadalasang may mas maliit na footprint kaysa sa isang 315-toneladang crank press na may parehong kapasidad sa pagbubuo.
Ang mga mekanikal na crank press ay mas simple at mas mabilis, na ginagawang kapaki-pakinabang ang mga ito para sa mababaw na upsetting o heading kapag ang bahagi ng geometry ay hindi masyadong kumplikado. Gayunpaman, ang kanilang kurba ng puwersa ay hindi angkop sa malalim na pagpilit o mataas na pagpapapangit na mga operasyon. Kung pipili ka ng crank press para sa cold forming, dapat mong i-verify na ang available na puwersa malapit sa bottom dead center ay sapat para sa buong sequence ng pagbuo.
Ang mga bukas na pagpindot sa frame, kung minsan ay tinatawag na mga pagpindot sa C-frame, ay nagbibigay-daan sa madaling pag-access sa lugar ng die at angkop na angkop sa maliliit na bahagi at mabilis na pagbabago ng die. Ang mga closed frame press, na tinatawag ding straight-side presses, ay nagbibigay ng mas mataas na rigidity at mas mahusay na slide alignment. Ang pagkakaibang ito ay nagiging kritikal kapag ang bumubuo ng load ay nasa labas ng gitna o ang bahagi ay nangangailangan ng napakahigpit na pagpapaubaya. Para sa cold forming, ang closed-frame press ay kadalasang mas ligtas na pagpipilian dahil ang frame ay hindi gaanong nababanat sa ilalim ng load, at ang slide ay nananatiling parallel sa ibabaw ng die face.
Ang bilang ng mga slide connection point ay nakakaapekto kung paano namamahagi ng load ang press. Ang mga single-point press ay sapat para sa mga simetriko na bahagi na nakasentro sa mesa. Ang mga double-point na pagpindot ay ikinakalat ang load sa dalawang punto ng koneksyon, na binabawasan ang panganib ng slide tilt. Para sa cold forming, kung saan karaniwan ang mga off-center load, ang double-point press ay nagpapabuti sa parallelism at nagpapahaba ng die life.
| Configuration | Puwersa Malapit sa BDC | Karaniwang Bilis | Pinakamahusay na Paggamit | Trade-off |
|---|---|---|---|---|
| I-toggle ang uri | Mataas | 30 hanggang 60 SPM | Cold forging, extrusion, coining | Mas maikling stroke, mas kumplikadong linkage |
| Uri ng pihitan | Katamtaman | 60 hanggang 150 SPM | Mababaw ang heading, nakakainis | Mas kaunting puwersa malapit sa ibaba ng stroke |
| Buksan ang frame | Katamtaman | Malawak na hanay | Maliit na bahagi, mabilis na mga pagbabago sa mamatay | Mas mababang tigas, higit na pagpapalihis |
| Nakasaradong frame | Matatag | Malawak na hanay | Mataas-precision, high-tonnage work | Mataaser cost, less die area access |
| Single-point | Nakasentro ang pagkarga | Nag-iiba | Mga bahaging simetriko | Slide tilt sa ilalim ng off-center load |
| Dobleng punto | Balanseng load | Nag-iiba | Off-center o multi-station na mga bahagi | Mas kumplikado, mas mataas na gastos |
Ang listahan ng mga teknikal na parameter sa isang datasheet ng makina ay maaaring napakalaki. Ang mga sumusunod na detalye ay pinakamahalaga sa cold forming, at ang bawat isa ay nakakaapekto sa kung kaya ng makina ang iyong mga piyesa, ang iyong mga dies, at ang iyong mga target sa produksyon.
Ang na-rate na tonelada ay ang pinakamataas na puwersa na inihahatid ng pindutin sa isang tinukoy na distansya sa itaas ng ibabang patay na sentro. Sa isang toggle press, makitid ang gumaganang window, kaya kailangan mong suriin na ang kinakailangang puwersa para sa iyong bahagi ay nahuhulog sa loob ng window na iyon. Kung ang bahagi ay nangangailangan ng 200 toneladang puwersa sa 5 mm sa itaas ng BDC, ang isang 315-toneladang pagpindot na may puwersang rating lamang sa 2 mm ay maaaring hindi makapaghatid ng sapat na presyon sa tamang sandali.
Ang haba ng stroke ay tumutukoy kung gaano kalayo ang paglalakbay ng slide. Ang cold forming ay maaaring gawin sa isang maikling working stroke dahil ang materyal ay dumadaloy lamang sa isang limitadong distansya, ngunit ang tooling ay nangangailangan din ng puwang para sa pag-load, pagbuo, at pag-ejection. Sukatin ang kabuuang stroke at ihambing ito sa iyong taas ng die at mga kinakailangan sa pag-alis ng bahagi.
Ang pagsasaayos ng slide ay nagbibigay sa iyo ng vertical flexibility para magpatakbo ng iba't ibang dies. Ang taas ng shut ay ang distansya mula sa kama hanggang sa slide sa ibaba ng stroke. Kung ang taas ng shut ay masyadong maliit, ang die ay hindi magkasya. Kung ito ay masyadong malaki, hindi ilalapat ng press ang buong puwersa na ipinapakita sa nameplate nito. Ang parehong mga numero ay dapat suriin laban sa iyong mga die dimensyon bago mo lagdaan ang purchase order.
Bilis is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
Tinutukoy ng bed at slide area ang maximum na die footprint. Maaaring malaki ang cold forming dies kapag may kasamang maraming istasyon. Kumpirmahin na ang press ay may sapat na table area para tanggapin ang iyong die, ang part transfer system, at anumang mga safety guard na kinakailangan.
Maraming mga cold forming operation ang nangangailangan ng malakas na ejector para itulak ang natapos na bahagi palabas ng die. Kung ang puwersa ng ejector ay masyadong mababa o ang stroke ay masyadong maikli, ang bahagi ay maaaring manatili sa die, na magdulot ng stall at posibleng makapinsala sa tooling. Tanungin ang tagagawa para sa na-rate na puwersa ng ejector at kumpirmahin na tumutugma ito sa geometry ng iyong bahagi.
Ang pagpapalihis ng frame sa ilalim ng buong pagkarga ay direktang nakakaapekto sa katumpakan ng bahagi at buhay ng tool. Tanungin ang tagagawa para sa halaga ng pagpapalihis sa na-rate na tonelada. Ang isang closed frame press ay karaniwang nagpapalihis ng mas mababa kaysa sa isang open frame press, kaya naman ang high-precision cold forming ay karaniwang nangangailangan ng closed-frame na disenyo.
Para sa maliliit hanggang sa katamtamang cold forged na mga bahagi, ang 260-toneladang toggle press ay nag-aalok ng makabuluhang balanse sa pagitan ng compact footprint at kapaki-pakinabang na puwersang bumubuo. Ang isang makina sa klase na ito ay maaaring suportahan ang isang malawak na hanay ng mga karaniwang bahagi nang hindi nag-aaksaya ng enerhiya sa isang napakalaking frame.
 260-toneladang Toggle Cold Forging Press para sa Precision Small Parts Ang compact na 260-toneladang toggle press na ito ay nag-aalok ng nominal na kapasidad na 2600 kN, variable na bilis hanggang 50 spm, at isang 500x600 mm na worktable, na ginagawa itong angkop para sa high-speed precision cold forging ng maliliit na bahagi ng electronics at hardware. Tingnan ang Produkto →
Ang materyal na magiging malamig na mabubuo ay tumutukoy sa pangangailangan ng tonelada, ang disenyo ng tooling, at ang bilang ng mga yugto ng pagbuo. Ang cold forming ay pinakamahusay na gumagana sa ductile metals na maaaring mag-deform nang walang crack. Ang pinakakaraniwang mga materyales ay ang mababang carbon na bakal tulad ng AISI 1010 at 1018, medium-carbon steels tulad ng AISI 1035 at 1045, haluang metal na bakal tulad ng AISI 8620 at 4140, hindi kinakalawang na asero tulad ng 304 at 316, mga aluminyo na haluang metal tulad ng 6061, tanso at 606 kasama ang mga haluang metal. ilang titan alloys.
Ang pangunahing katangian ng materyal ay ang ductility, kadalasang sinusukat sa pamamagitan ng pagpahaba o pagbawas ng lugar. Kung ang isang materyal ay may mababang ductility, ang bahagi ay maaaring pumutok sa panahon ng pagbuo ng stroke. Ang mas mahirap na materyales ay nangangailangan ng higit na puwersa, na nagtutulak sa makina na palapit sa na-rate na tonelada nito. Mahalaga rin ang bilis ng pagpapatigas ng trabaho dahil ang isang materyal na mabilis na tumigas ay maaaring mangailangan ng isang hakbang ng pagsusubo sa pagitan ng mga yugto ng pagbuo.
| materyal | Karaniwang Aplikasyon | Pagpahaba | Pagbubuo ng kahirapan | Mga Tala |
|---|---|---|---|---|
| Mababang-carbon na bakal | Mga fastener, bracket | 25-45% | Madali | Mababang lakas, mataas na kalagkit |
| Medium-carbon na bakal | Mga bahagi ng istruktura | 15-25% | Katamtaman | Mataaser force, careful die design |
| Hindi kinakalawang 304 | Mga bahaging lumalaban sa kaagnasan | 40-50% | Katamtaman | Mabilis na tumitigas ang trabaho, mas mataas na tonelada |
| Aluminyo 6061 | Magaan na mga bahagi | 12-20% | Katamtaman | Lubrication kritikal, mas mababang tonelada |
| Tanso CuZn37 | Mga terminal ng kuryente | 15-30% | Madali | Napakahusay na pagkaporma, binabawasan ang pagkasuot ng tool |
| Titanium Baitang 2 | Mga bahagi ng aerospace | 20-25% | Mahirap | Mataas tonnage, tooling life risk |
Bago tapusin ang pagpili ng materyal, hilingin sa iyong die designer na kumpirmahin na ang bahagi ay maaaring gawin sa loob ng piniling tonelada at stroke ng makina. Ito rin ay nagkakahalaga ng pagsuri na ang lakas ng ani ng materyal ay hindi lalampas sa praktikal na limitasyon para sa pagpindot na iyong isinasaalang-alang.
Ang mga cold forming machine ay nagdadala ng isang partikular na hanay ng mga benepisyo na ginagawang kaakit-akit sa mga ito para sa mataas na dami ng produksyon. Ang pag-unawa sa mga benepisyong ito ay nakakatulong sa iyo na bigyang-katwiran ang pamumuhunan sa iyong operations team at iyong finance department.
Ang malamig na pagbuo ay hindi ang tamang solusyon para sa bawat bahagi, at kung hindi mo matanaw ang mga limitasyon nito ay maaaring humantong sa mga magastos na pagkabigo. Ang mga sumusunod na panganib ay dapat maging bahagi ng iyong pagsusuri bago ka mag-commit sa isang makina.
Ang mga panganib na ito ay mapapamahalaan kapag pinili mo ang isang makina na may sapat na kapasidad at tigas. Ang isa sa mga pinakamahusay na paraan upang maprotektahan ang iyong pamumuhunan ay ang tumpak na kalkulahin ang bumubuo ng puwersa at pagkatapos ay bumili ng press na may built-in na margin ng kapasidad.
Ang proseso ng pagpapasya ay dapat magsimula sa bahagi, hindi sa makina. Kapag alam mo na ang bahaging geometry, materyal, at kinakailangang rate ng produksyon, maaari kang gumawa sa pamamagitan ng lohikal na pagkakasunod-sunod ng mga pagpipilian.
Kalkulahin ang puwersa na kailangan upang mabuo ang lamig sa iyong partikular na bahagi bago mo ihambing ang mga makina. Gumamit ng pagkalkula ng forming force batay sa materyal, cross-section, at friction. Magtanong din sa iyong supplier ng mamatay. Pagkatapos ay pumili ng isang press na nagbibigay sa iyo ng hindi bababa sa 15 hanggang 20 porsiyentong mas maraming tonelada kaysa sa kinakalkula na kinakailangan.
Para sa extrusion, coining, at high-deformation cold forming, isang toggle-type press ang mas magandang tugma. Kung mababaw lang ang ginagawa mo, maaaring gumana ang crank press, ngunit kailangan mo pa ring kumpirmahin na sapat ang available na puwersa malapit sa bottom dead center.
Ang isang karaniwang pagkakamali ay ang pagbili ng pinakamalaking tonnage press na maaari mong bayaran. Ang mga malalaking pagpindot ay may mas malalaking kama, mas mataas na pagkonsumo ng enerhiya, at mas mabagal na mga cycle. Ang isang 260-toneladang makina ay maaaring maging mas produktibo kaysa isang 850-toneladang makina para sa maliliit na bahagi, dahil lamang sa mas madaling i-automate at mas mabilis na umikot.
Huwag umasa sa maximum tonnage rating lamang. Hilingin sa tagagawa ang isang kurba ng puwersa na nagpapakita kung gaano karaming puwersa ang magagamit sa iba't ibang distansya sa itaas ng ibabang patay na sentro. Sasabihin nito sa iyo kung kakayanin ng press ang iyong partikular na mga kinakailangan sa die fill.
Ang suntok at mamatay ay dapat na binuo upang mahawakan ang materyal at ang kinakailangang pagpapapangit. Kung ikaw ay bumubuo ng isang mataas na lakas na bakal, humingi ng isang makina na may adjustable na bilis ng slide at isang matibay na frame. Suriin kung ang mga slide guide ay tumigas at mapapalitan, at kung ang lubrication system ay sumasaklaw sa lahat ng deep-forming wear point.
Ang mga cold forming parts ay kadalasang nangangailangan ng custom na tooling interface, ejection system, at feeding mechanism. Ang tagagawa ay dapat na kayang tumanggap ng hindi karaniwang mga sukat at mga kinakailangan sa proseso. Ang isang supplier na nag-aalok lamang ng mga karaniwang modelo ay maaaring hindi magkasya sa iyong production line layout o sa iyong mga automation plan.
Para sa multi-stage forming at versatile production, ang 400-toneladang toggle press ay nag-aalok ng balanseng stroke at mas mataas na kakayahan sa pagpapapangit. Ito ay isang kapaki-pakinabang na gitnang lupa para sa mga halaman na gumagawa ng halo-halong laki at nangangailangan ng isang makina na kayang hawakan ang parehong mababaw at malalim na mga operasyon sa pagbuo.
 400-toneladang Toggle Cold Forging Press na may Balanseng Stroke Ang 400-toneladang toggle press ay nagbibigay ng 4000 kN na kapasidad at mga adjustable stroke na 160 o 180 mm, perpekto para sa maraming yugto na proseso tulad ng pag-upset at pag-coin sa isang 550x660 mm na worktable, na may electric slide adjustment para sa setup. Tingnan ang Produkto →
Para sa mabigat na gawaing pang-industriya, ang isang 850-toneladang toggle press ay naghahatid ng pinakamataas na tonelada sa klase at nababagay sa mga bahagi na nangangailangan ng malaking deformation sa isang malaking cross-section. Ang mga makina sa hanay na ito ay karaniwang pinipili para sa mataas na dami ng mga bahagi ng istruktura at malalaking fastener.
 850-toneladang Heavy-Duty Toggle Press para sa High-Load Forming Ang heavy-duty na 850-toneladang press na ito ay nagtatampok ng matibay na frame, 600x700 mm na worktable, at 8 mm na pressure stroke, na angkop para sa hinihingi na mga bahagi ng sasakyan at makinarya, na may pinagsamang lubrication at kaligtasan ng photoelectric. Tingnan ang Produkto →
Ang cold forming machine ay isang capital investment na dapat magsilbi sa iyong pabrika sa loob ng labinlimang hanggang dalawampung taon. Ang mga teknikal na detalye ay mahalaga, ngunit ang kakayahan ng supplier na suportahan ang makina sa buong buhay nito ay mahalaga din.
Magtanong tungkol sa frame deflection, slide parallelism, at mga detalye ng clearance. Humiling ng mga sertipiko ng pagsubok sa pagkarga at mga sertipikasyon ng materyal para sa mga linkage ng frame, crankshaft, at toggle. Suriin ang kakayahan ng gumagawa at pagpupulong. Ang isang supplier na may isang in-house na sistema ng produksyon ay maaaring kontrolin ang kalidad nang mas mahusay kaysa sa isang kumpanya ng kalakalan na nag-iipon lamang ng mga outsourced na bahagi. Ang teknikal na payo na natatanggap mo bago bumili at ang tugon na nakukuha mo pagkatapos ng isang breakdown ay parehong nakadepende sa parehong engineering team sa tagagawa ng press .
Kumpirmahin ang stock ng mga ekstrang bahagi at oras ng lead. Kung nabigo ang isang kritikal na bahagi at kailangan mong maghintay ng anim na linggo para sa kapalit, hihinto ang iyong linya ng produksyon. Magtanong tungkol sa mga tuntunin ng warranty, suporta sa pag-install, pagsasanay sa operator, at mga iskedyul ng preventive maintenance. I-verify na kaya ng manufacturer ang hindi karaniwang tooling, mga opsyon sa motor, o automation feeding system. Ang isang supplier na nag-aalok ng one-stop na serbisyo mula sa disenyo hanggang sa pag-install ay makakatipid sa iyo ng oras at pera kapag ang makina ay nasa iyong sahig na.
Kapag na-install at tumatakbo na ang makina, pinapanatili ng kasiguruhan sa kalidad ang iyong produksyon na matatag. Ang malamig na pagbubuo ay gumagawa ng lubos na nauulit na mga bahagi, ngunit ang pag-uulit na iyon ay nakasalalay sa tooling, ang materyal na feed, at ang kondisyon ng makina.
Ang isang well-maintained cold forming machine na may kontroladong tooling at materyal na feed ay maaaring maghatid ng sampu-sampung milyong bahagi bawat dekada na may kaunting downtime.
Ang cold forming machine na binibili mo ngayon ay tatakbo nang ilang dekada kung pipiliin mo ang mga tamang detalye. Magsimula sa bahagi. Kalkulahin ang puwersa, kumpirmahin ang stroke, i-verify ang taas ng mamatay, at suriin ang lugar ng talahanayan. Pagkatapos ay tingnan ang lampas sa datasheet sa tigas ng makina, toggle linkage na disenyo, at kakayahan sa serbisyo ng supplier. Ang isang 400-toneladang toggle press na mahusay ang pagkakagawa at suportado ng mabuti ay mas mahalaga kaysa sa isang mas malaking makina na mahirap mapanatili. Kung sistematikong susuriin mo ang mga cold forming machine, maiiwasan mo ang mga pinakakaraniwang pagkakamali sa pagbili: masyadong maliit na tonelada ang pagbili, hindi pinapansin ang pagpapalihis ng frame, at tinatanaw ang kahalagahan ng ejector force at die access. Ang tamang kagamitan ay magpapanatili sa iyong palapag ng produksyon na tumatakbo nang maayos, na may mas mababang mga rate ng scrap at mas pare-pareho ang kalidad ng bahagi kaysa sa maaari mong makamit sa anumang iba pang paraan ng pagbuo.


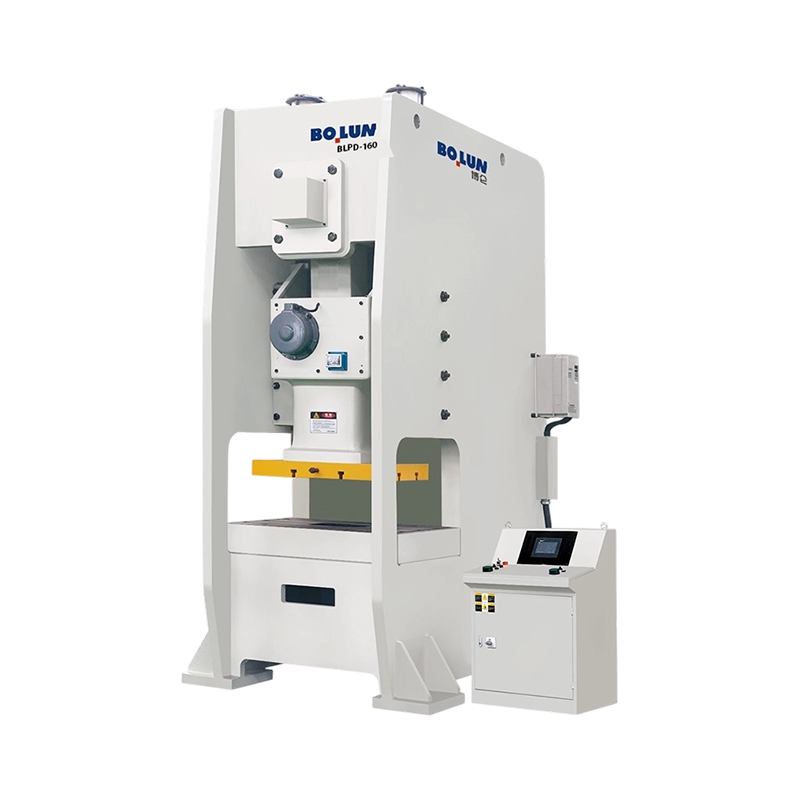
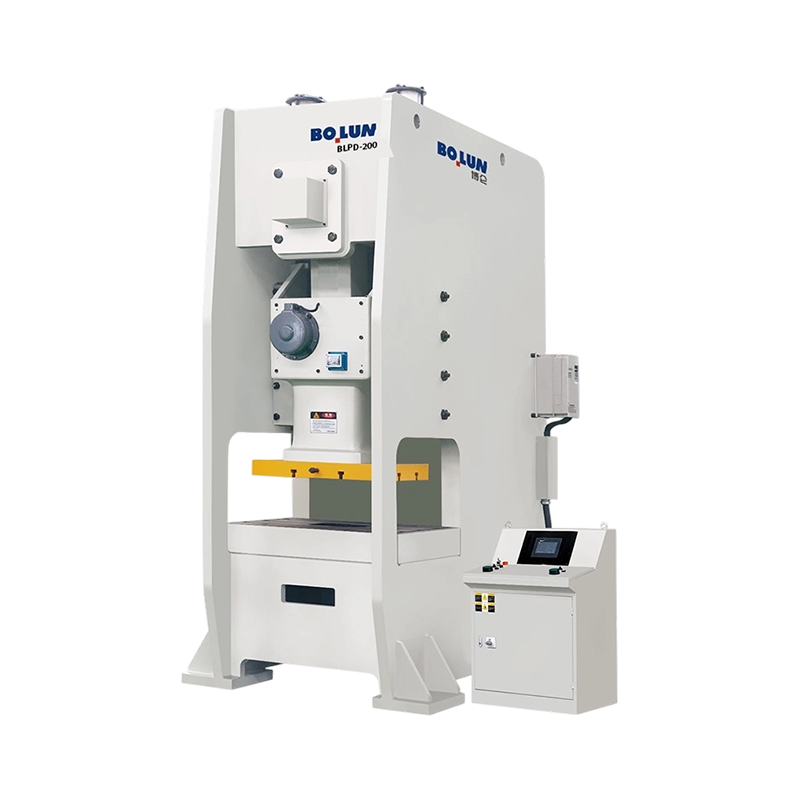
Ang isang mid-size na tagagawa ng fastener ay nahaharap kamakailan sa isan...
Ang isang fastener plant sa Taizhou ay tumatanggap ng kahilingan mula sa i...
Kapag nagpaplano kang gumawa ng medium o maliliit na bahagi ng metal sa ma...
Ang dalawang pagpindot ay maaaring parehong magdala ng 200-toneladang name...
Pag-unawa sa Mechanical Power Presses at Kanilang Mahahalagang Paggana...
Ang isang production manager ay papasok sa isang engineering meeting na ma...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

