Ang isang mid-size na tagagawa ng fastener ay nahaharap kamakailan sa isang pamilyar na problema: ang CNC lathes nito ay ngumunguya sa bar stock sa ratio na halos tatlong kilo ng bakal na natupok para sa bawat kilo ng bolts na ipinadala. Inilipat ng planta ang pinakasikat na M6 hex bolt nito sa isang malamig na heading machine, at mabilis na nagbago ang ekonomiya. Ang paggamit ng materyal ay tumalon sa itaas ng 95 porsiyento, ang output ay naging ilang daan mula sa halos sampung bahagi bawat minuto, at ang mga natapos na bolts ay naging mas malakas dahil ang malamig na pagbubuo ng trabaho ay nagpatigas sa ulo at shank.
Iyan ang pangunahing argumento para sa paggamit ng malamig na heading machine: binabago nito ang metal sa halip na putulin ito, at ginagawa ito nang walang init, sa mataas na bilis, at may mahusay na pag-uulit. Ang mga cold heading machine ay gumagawa ng mga turnilyo, bolts, rivet, pin, terminal, at malawak na hanay ng maliliit na engineered na bahagi para sa automotive, electrical, appliance, at construction market. Kung sinusuri mo kung ang naturang makina ay kabilang sa iyong factory floor, sinasaklaw ng gabay na ito ang mga pangunahing kaalaman sa proseso, ang mga configuration ng machine, ang mga desisyon sa detalye na mahalaga, at ang mga pitfalls sa pagkuha na tumutukoy kung ang pamumuhunan ay talagang nagbabayad.
Ang cold heading machine ay isang metal-forming press na humuhubog sa wire rod sa mga solidong bahagi sa temperatura ng silid. Ang makina ay kumukuha ng wire mula sa isang coil, itinutuwid ito, pinapakain ang eksaktong haba, pinuputol ang isang blangko, at pagkatapos ay itinutulak ang blangko sa dies na may isa o higit pang mga suntok. Ang bawat istasyon ng die ay pinataob o pinalalabas ang materyal hanggang sa maabot ng blangko ang natapos na geometry nito. Ang salitang "heading" ay nagmula sa orihinal na aplikasyon: upsetting ang dulo ng isang pako o turnilyo blangko upang bumuo ng isang ulo. Ginagawa pa rin iyon ng mga makabagong makina, ngunit pinuputol din nila, pinag-coin, pinapalabas ang mga panloob na socket, binabawasan ang mga shank, at gumagawa ng mga kumplikadong bahagi sa pamamagitan ng maraming istasyon sa isang cycle.
Ang malamig na heading ay isang subcategory ng cold forging. Sinasaklaw ng malamig na forging ang anumang plastic deformation ng metal sa ibaba ng temperatura ng recrystallization nito; ang malamig na heading ay partikular na tumutukoy sa high-speed, multi-station na pagbubuo ng wire o rod sa maliliit, kadalasang axisymmetric na bahagi. Sa praktikal na mga termino, ang isang malamig na heading machine ay sa mga solidong bahagi kung ano ang stamping press sa sheet metal: ito ang dedikado, mataas na kahusayan na tool sa produksyon para sa trabaho.
Ang mga makina ay dumating sa dalawang malawak na pamilya. Pahalang na malamig na mga header, pamilyar sa paggawa ng pako at turnilyo, feed wire sa isang pahalang na axis at napakabilis. Vertical cold forming presses, kadalasang ginagawa bilang toggle-driven presses, humahawak ng mas mabibigat na wire, mas malalaking blangko, at mga bahagi na nangangailangan ng mas maraming forming energy. Ang parehong mga pamilya ay nagpapabago ng materyal sa pamamagitan ng mekanikal na presyon at umaasa sa parehong mga prinsipyo ng metalurhiko.
Anuman ang brand o configuration, ang bawat cold heading operation ay sumusunod sa parehong sequence:
Ang karaniwang hex cap screw sa laki ng M6 ay nagsisimula bilang 5.5 mm wire. Ang blangko ay gupitin sa haba, pagkatapos ay mapataob sa tatlong mamatay: ang una ay paunang bumubuo sa ulo, ang pangalawa ay pinalaki ito nang mas malapit sa huling diameter, at ang pangatlo ay nagsasama ng hex at isang chamfer habang ang isang suntok ay bumubuo sa panloob na socket sa pamamagitan ng backward extrusion. Ang buong sequence ay tumatagal ng ilang ikasampu ng isang segundo. Ang mga makabagong makina ay gumagawa sa pagitan ng 100 at 700 na bahagi bawat minuto, na may mas magaan na bahagi na tumatakbo sa mas mataas na dulo.
Ang naglilimita na kadahilanan ay pagpapapangit, hindi oras ng pag-ikot. Ang bawat istasyon ay maaaring tumaas ang cross-sectional area ng blangko hanggang ngayon lamang bago ang materyal na buckle o tumigas na lampas sa ductility nito. Iyon ang dahilan kung bakit ang pagpili ng makina ay higit na nakasalalay sa kabuuang kinakailangang pagpapapangit at pagbuo ng puwersa kaysa sa na-advertise na pinakamataas na bilis.
Ang malamig na heading ay umaasa sa dalawang mekanismo ng pagpapapangit na madalas na kumikilos nang magkasama sa parehong bahagi.
Nakakainis compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Ang extrusion ay naglilipat ng materyal sa pamamagitan ng isang die opening. Binabawasan ng forward extrusion ang cross-section ng blangko at ginagamit para sa mga pagbawas ng shank at mga tapered na feature. Pinipilit ng backward extrusion ang materyal na dumaloy pabalik sa paligid ng isang suntok, na bumubuo ng mga cavity tulad ng hex socket, blind hole, at mga hugis ng cup. Ang backward extrusion ay bumubuo ng ilan sa mga pinakamataas na bumubuo ng mga load sa malamig na heading dahil ang materyal ay pinipigilan sa halos bawat panig.
Ang hardening sa trabaho ang namamahala sa kung hanggang saan ang proseso. Ang bawat pagtaas ng plastic deformation ay nagpapataas ng lakas ng ani at katigasan ng metal. Sa low-carbon steel, ang kabuuang pagbawas ay maaaring umabot sa 75 hanggang 80 porsiyento bago kailanganin ang pagsusubo. Sa hindi kinakalawang o high-alloy na materyal, ang limitasyon ay mas mababa. Ang mahusay na kasanayan sa malamig na heading ay nagpapanatili ng strain sa bawat istasyon sa ibaba ng magagamit na ductility ng materyal, at itinuturing nito ang huling hard hardened work bilang isang tampok na disenyo sa halip na isang aksidente. Para sa mga sinulid na fastener, ang dagdag na lakas na iyon ay kadalasang eksakto kung ano ang kailangan ng pag-print.
Tinutukoy ng pisikal na layout ng isang malamig na heading machine ang hanay ng mga bahagi na maaari nitong patakbuhin nang matipid.
Ang mga pahalang na header ay ang mga klasikong makina ng industriya ng fastener. Ang wire path ay tuwid at pahalang, ang heading ram ay gumagalaw nang pahalang, at ang cut-off at mga mekanismo ng paglilipat ay gumagana sa napakataas na rate. Mahusay sila sa maliliit na bahagi: mga pako, turnilyo, rivet, maiikling pin, at mga katulad na geometries. Ang kanilang limitasyon ay bahagi ng laki at masa, dahil ang malalaking blangko ay nagiging mahirap na gabayan at hawakan nang pahalang sa bilis.
Ang mga vertical press ay nagpoproseso ng mas mabibigat na wire at mas malalaking bahagi. Ang ram ay gumagalaw patayo sa parehong geometry bilang isang maginoo press. Dahil ang frame ay sumisipsip ng mga puwersa ng reaksyon nang simetriko, nakakamit ng mga vertical machine ang mas mahusay na pag-align ng punch-to-die at mas madaling isama sa mga robot, awtomatikong feeder, at heavy tooling. Ang closed-frame construction, kung minsan ay tinatawag na O-frame, ay lumalaban sa pagpapalihis nang mas mahusay kaysa sa isang bukas na C-frame at mas gusto para sa high-tonnage cold forming work.
Ang sistema ng drive ay mahalaga tulad ng layout. Ang mga crank-driven na makina ay simple, mabilis, at mahusay, na may slide velocity na sumusunod sa sine curve at umabot sa peak malapit sa mid-stroke. Gumagamit ang mga toggle-driven na makina ng linkage na nagpaparami ng puwersa habang papalapit ang slide sa ibabang dead center. Ang isang toggle press ay gumagawa ng napakalaking puwersa sa mababang bilis ng pag-slide sa pamamagitan ng forming zone, na nagpapabuti sa pagpuno ng die at binabawasan ang mga epekto ng pagkarga. Iyon ang dahilan kung bakit nangingibabaw ang mga toggle press sa vertical cold forging application: ang kanilang force-stroke curve ay tumutugma sa pangangailangan ng high-deformation, high-energy cold forming.
Pinapalitan ng mga servo-driven presses ang flywheel at clutch ng mga direct-drive na servomotor. Nagiging programmable ang paggalaw ng slide, kaya maaaring manatili ang makina sa ibaba, magbago ng bilis sa kalagitnaan ng stroke, at makasunod sa custom na pagbuo ng curve. Ang teknolohiya ng servo ay kumakalat sa cold forming dahil pinapaikli nito ang cycle time para sa mga multi-step na bahagi at pinoprotektahan ang mga mamahaling dies mula sa shock load.
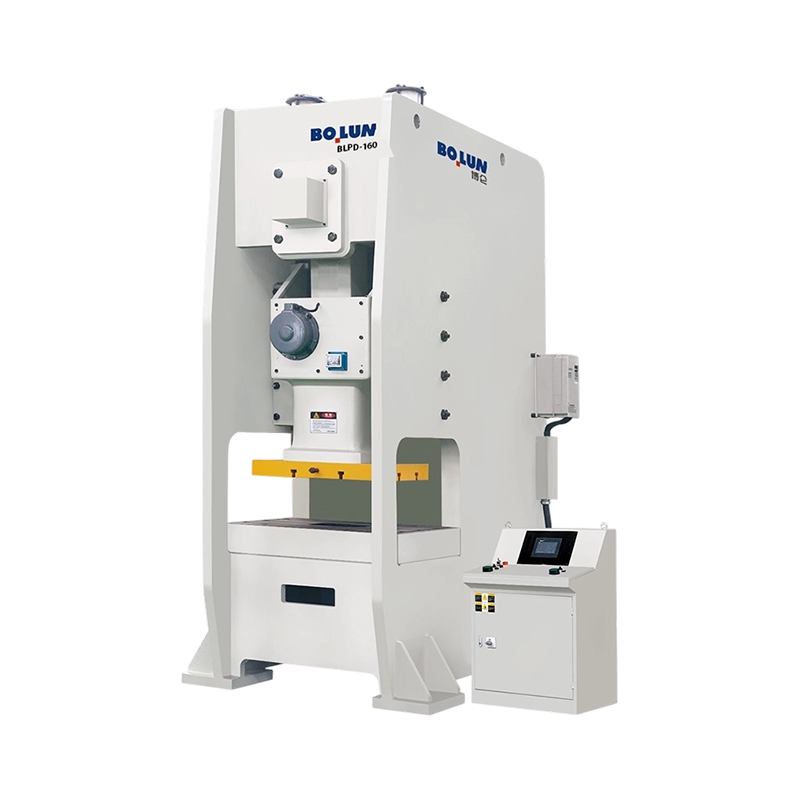
Maaari mong basahin ang higit pa tungkol sa kung ano ang isang malamig na forging press machine sa aming mga tala sa industriya. Sa mga pang-industriya na cold forging press lines, ang BLKP cold forging toggle-type series ay gumagamit ng toggle transmission para sa balanseng stroke at mataas na deformation capability, isang disenyo na nababagay sa mga bahaging nangangailangan ng matagal na puwersa sa mahabang distansya.
 BLKP-400 Toggle-Type Cold Forging Press na may 4000 kN Capacity Ang 4000 kN knuckle-joint press na ito ay nag-aalok ng 160 o 180 mm na mga pagpipilian sa stroke at isang electric slide adjustment na may hydraulic locking, na ginagawang angkop para sa upsetting, coining, at sizing kung saan mahalaga ang balanseng puwersa sa mahabang pagbuo ng mga distansya. Tingnan ang Produkto →
Ang pagpili ng materyal ay ang unang bagay na dapat gawin nang tama sa isang malamig na heading na proyekto, dahil tinutukoy nito ang pagbuo ng mga load, buhay ng tool, at kung ang mga bahagi ay pumutok o natitiklop.
Ang karamihan sa mga bahaging may malamig na ulo ay gawa sa low-carbon steel wire sa mga grado gaya ng SAE 1008, 1010, at 1018. Ang mga gradong ito ay may mababang stress sa daloy, mataas na ductility, at madaling mabuo sa mga multi-station dies. Ang mga medium-carbon na grado tulad ng 1035 at 1045 ay nagpapataas ng lakas ng mga natapos na bahagi ngunit nangangailangan ng kapansin-pansing mas mataas na pwersang bumubuo. Ang mga bakal na haluang metal, kabilang ang 4037 at boron-treated na grado tulad ng 10B21 at 10B33, ay tinukoy kung saan kinakailangan ang mga klase ng fastener property na 8.8, 9.8, o 10.9. Ang mga hindi kinakalawang na asero tulad ng 304, 316, at 410 ay mahusay na nabuo ngunit agresibong tumigas, kaya kailangan nila ng higit pang mga istasyon ng pagbuo at mas matatag na pagpapadulas. Ang non-ferrous wire, kabilang ang aluminum alloys 6061 at 5056, brass, copper, at beryllium copper, ay karaniwan para sa mga electrical component, terminal, at corrosion-resistant hardware.
Ang mga katangian ng materyal ay nagtatakda din ng laki ng makina. Habang tumataas ang nilalaman ng carbon, nilalaman ng haluang metal, o kabuuang strain, mabilis na tumataas ang kinakailangang puwersa ng pagbuo. Kung plano mong magpatakbo ng ilang materyal na pamilya sa isang makina, sukatin ang makina para sa pinakamatibay, pinakamahirap na materyal sa halo, hindi lamang sa kasalukuyang iskedyul ng produksyon.
Bakit namumuhunan ang mga manufacturer sa mga cold heading machine gayong nagmamay-ari na sila ng mga lathe at machining center? Ipinapaliwanag ng limang masusukat na benepisyo ang pagpili.
Una, ang paggamit ng materyal ay napakataas. Ang pagbubuo ay nag-aalis ng materyal sa halip na putulin ito, kaya ang isang fastener na minsang naubos ng ilang beses sa natapos na timbang nito sa bar stock ay maaari na ngayong gawin nang wala pang limang porsyentong pagkawala ng proseso mula sa coil. Sa paglipas ng milyon-milyong mga bahagi, ang pagtitipid sa hilaw na bakal lamang ay nagbibigay-katwiran sa kagamitan.
Pangalawa, ang bilis ng output ay walang kaparis para sa mga solidong bahagi. Ang mga single-blow na header ay tumatakbo nang higit sa 400 bahagi bawat minuto, at ang mga multi-station na makina ay gumagawa pa rin ng daan-daang bahagi bawat minuto para sa maraming pamilya ng produkto. Walang proseso ng paggawa ng chip na malapit sa rate na iyon para sa isang solidong bahagi ng metal.
Pangatlo, ang pagpapatigas ng trabaho ay nagpapabuti ng mga mekanikal na katangian. Ang materyal ay pinakamatibay nang eksakto kung saan ito dumaloy nang karamihan, na kung saan ang mga fastener ay nangangailangan ng paglaban: sa head fillet, ang socket wall, at ang shank. Ang cold forming ay kadalasang nagbibigay-daan sa mga manufacturer na gumamit ng mas murang steel grade dahil ang malamig na trabaho ay nagdaragdag ng lakas na kung hindi man ay mangangailangan ng heat treatment.
Pang-apat, ang dimensional consistency ay nagmumula sa isang matibay na makina at repeatable tooling. Kapag na-dial na ang mga dies, ang daang-libong pirasong pagtakbo ay may mahigpit na sukat na may kaunting drift at napakakaunting mga pagtanggi.
Ikalima, maganda ang kalidad ng ibabaw. Ang die cavity ay humahanga sa isang makinis na pagtatapos sa bahagi, kadalasang inaalis ang pangalawang paggiling at pagpapakinis ng mga operasyon. Ang trade-off ay ang paunang halaga ng mga dies at setup; nagiging matipid lamang ang proseso kapag sapat na ang dami para maamortize ang tooling na iyon.
Ang machining ay ang pinakakaraniwang alternatibo para sa maliliit na solidong bahagi, kaya ito ang unang proseso na ihahambing ng mga mamimili laban sa malamig na heading. Bawat isa ay may malinaw na economic zone.
| Criterion | Malamig na heading machine | CNC machining |
|---|---|---|
| Paggamit ng materyal | 90-98 porsyento | 40-70 porsiyento tipikal |
| Oras ng pag-ikot | 0.1 hanggang 10 segundo bawat bahagi | 5 segundo hanggang ilang minuto |
| Lakas ng bahagi | Nadagdagan ng pagpapatigas ng trabaho | Depende sa bar stock; ang mga gupit na ibabaw ay hindi pinalakas |
| Karaniwang pagpaparaya | /- 0.05 mm sa nabuong mga tampok | /- 0.01 mm o mas mataas |
| Gastos sa pag-setup at tool | Mataas; dies ay custom at part-specific | Katamtaman; mabilis ang pagbabago ng programa |
| Kakayahang umangkop | mababa; dedikadong tooling bawat bahagi | Mataas; madaling pagbabago sa disenyo |
| Dami ng ekonomiya | Karaniwang higit sa 100,000 piraso bawat taon | Matipid mula one-off pataas |
Panalo ang machining sa tuwing maliit ang dami, madalas na nagbabago ang geometry, o napakahigpit ng mga tolerance. Panalo ang malamig na heading sa tuwing ang bahagi ay may matatag na disenyo, mataas na taunang volume, at sapat na simetrya na mabubuo sa dies. Ginagamit ng maraming halaman ang pareho: malamig na heading para sa pangunahing produkto at mga CNC machine para sa mga espesyal, prototype, at mababang-volume na variant.
Ang karaniwang hybrid na daloy ay malamig na heading na sinusundan ng thread rolling, pagkatapos ay isang light pointing o chamfering operation. Ang mga thread point at mga feature ng drive ay kadalasang mas madaling kontrolin gamit ang isang mabilis na pangalawang pass kaysa sa pagbuo ng mga ito nang mag-isa, at ang kumbinasyon ay mas mura pa rin bawat bahagi kaysa sa buong machining.
Ang hot forging ay nagpapainit sa metal upang mabawasan ang stress ng daloy nito, na nagbibigay-daan sa malalaking bahagi at matinding pagpapapangit sa mga makina na may katamtamang tonelada. Pinapalitan ng malamig na heading ang furnace nang may puwersa: dapat madaig ng makina ang buong lakas ng ani ng materyal sa temperatura ng silid sa bawat paghampas.
Para sa maliliit na bahagi, ang malamig na heading ay may mapagpasyang pakinabang. Walang sukat, walang pagkawala ng oksihenasyon, walang thermal shrinkage, at walang enerhiya ng furnace. Ang mga pagpapaubaya ay mas mahigpit dahil tinutukoy ng die ang panghuling hugis nang walang mga allowance sa pag-urong, at ang ibabaw na tapusin ay sapat na makinis upang direktang tumakbo sa thread rolling. Dahil pinalalakas ng malamig na pagtatrabaho ang materyal, maraming bahagi ang nakakatugon sa kanilang mga mekanikal na katangian na may pinababang paggamot sa init o wala.
Ang hot forging ay nananatiling mas mahusay na pagpipilian kapag ang bahagi ay malaki, kapag ang kabuuang deformation ay lumampas sa kung ano ang maaaring sumipsip ng malamig na materyal, o kapag ang napakataas na lakas na bakal na may mababang temperatura ng silid ay tinukoy. Mas gusto rin ito para sa mga bahaging may makapal na seksyon na mangangailangan ng hindi praktikal na malaking cold press. Bilang isang magaspang na gabay, ang mga bahagi na tumitimbang ng higit sa isang kilo ay kadalasang dinadala sa mainit o mainit na forging sa halip na malamig na heading, bagama't ang crossover point ay nakasalalay sa geometry, materyal, at volume.
Stamping forms sheet metal; ang malamig na heading ay bumubuo ng wire. Ang dalawang proseso ay mas komplementary kaysa sa mapagkumpitensya. Ang pabahay ng baterya, halimbawa, ay isang naselyohang bahagi at malalim na iginuhit na sheet, habang ang mga terminal ng baterya at mga contact post sa loob nito ay karaniwang malamig ang ulo.
Ang stamping ay gumagawa ng manipis na pader, flanged, at bukas na mga hugis mula sa flat sheet. Ang malamig na heading ay gumagawa ng mga solidong katawan, ulo, shanks, at panloob na nabuong mga cavity mula sa round wire. Kapag ang isang bahagi ay axisymmetric at solid, ang malamig na heading ay mas mabilis at mas materyal-efficient. Kapag ang bahagi ay isang plato, bracket, o shell, ang pagtatatak ay ang natural na proseso.
Maraming mga pagtitipon ng produkto ang naglalaman ng parehong uri ng mga bahagi. Ang isang fastener na may flanged na ulo ay ginawa sa pamamagitan ng heading; ang retainer clip sa tabi nito ay nakatatak. Iyon ang dahilan kung bakit ang mga tagabuo ng press, kabilang ang mga nakatuon sa cold forging equipment, ay karaniwang nag-aalok ng parehong mga press family upang masakop ng mga halaman ang buong bill ng mga materyales.
Ang paghahagis ay lumilikha ng mga bahagi sa pamamagitan ng pagpapatigas ng likidong metal sa isang amag, na nagpapahintulot sa kumplikadong panloob na geometry ngunit nagpapakilala ng panganib sa porosity, pagkakaiba-iba sa mga mekanikal na katangian, at ang pangangailangan para sa malaking machining sa mga functional na ibabaw. Ang malamig na heading ay isang solid-state na proseso: ang orihinal na istraktura ng butil ng wire ay napanatili, at ang daloy ng butil ay sumusunod sa tabas ng bahagi.
Bilang resulta, ang isang malamig na bahagi ay may higit na lakas, tibay, at paglaban sa pagkapagod kumpara sa isang bahagi ng cast ng parehong materyal at laki. Ang trade-off ay geometric na kalayaan. Ang mga paghahagis ay maaaring paikot-ikot, guwang, at lubos na detalyado. Ang mga headed parts ay mahalagang mga variation ng isang cylinder: heads, shanks, sockets, flanges, at drive forms. Para sa maliliit na bahaging may mataas na volume gaya ng mga terminal, pin, insert, at socket blanks, ang malamig na heading ay halos palaging nakakatalo sa cast sa cost per piece, consistency, at mechanical performance.
Ginagawa ng mga cold heading machine ang karamihan sa mga fastener sa mundo, kasama ang mahabang listahan ng mga engineered na bahagi na hindi nakikita ng karamihan sa mga consumer.
Ang mas malalaking bahagi ng sasakyan at industriya, tulad ng mga heavy-duty na stud, anchor bolts, at pipe fitting, ay tumatakbo sa vertical cold forging toggle presses na nagbibigay ng higpit at toneladang kinakailangan para sa backward extrusion at heavy upsetting. Kung ang iyong mix ng produkto ay may kasamang maliliit na fastener at mas malalaking nabuong bahagi, karaniwan na magpatakbo ng ilang machine nang magkatulad sa halip na pilitin ang lahat ng bahagi sa isang napakalaking linya. Ang isang 400-toneladang toggle press ay maaaring gumawa ng suspension bolts sa umaga at mabibigat na terminal blangko sa hapon, ngunit kapag ang die space, stroke, at feed window ay sumasakop sa parehong pamilya.
 BLKP-850 Heavy-Duty Toggle Press para sa High-Load Cold Forging Na-rate sa 8500 kN na may ultra-rigid na frame at 180 mm bolster, ang makinang ito ay nagpapanatili ng matatag na performance sa ilalim ng tuluy-tuloy na heavy-duty na operasyon, perpekto para sa mga bahagi ng automotive at mabibigat na makinarya na nangangailangan ng backward extrusion at heavy upsetting. Tingnan ang Produkto →
Ang pagpili ng tamang makina ay isang pagbabalanse sa pagitan ng kinakailangang puwersa, bahagi ng geometry, materyal, bilis, at badyet. Magsimula sa bahaging pamilya, hindi sa brochure, at sagutin ang mga tanong na ito:
Ang istraktura ng frame ay isa ring salik ng desisyon. Ang mga open-type na C-frame press ay naa-access at abot-kaya para sa mas magaan na trabaho. Ang mga closed-type na O-frame press ay may matibay, simetriko na istraktura na lumalaban sa pagpapalihis at pagkiling, na mahalaga para sa mataas na tonelada at malapit na pagpapaubaya sa malamig na pagbuo. Para sa napakataas na deformation, ang isang closed double-point o eccentric-gear drive ay namamahagi ng puwersa nang pantay-pantay sa buong slide at pinoprotektahan ang parehong tool at frame mula sa sira-sira na mga karga.
Ang mga malalaking proyekto ay nangangailangan din ng mahabang stroke. Kung ang isang bahagi ay dapat na ilabas mula sa malalim na namatay, o kung ang haba ng extrusion ay mahaba, ang hanay ng stroke at taas ng shut ay nagiging mga salik na naglilimita. Huwag sukatin ang isang makina sa pamamagitan lamang ng tonelada; tingnan kung ang die space, slide stroke, at feed window ay magkasya sa iyong buong bahagi ng pamilya, kabilang ang mga variant sa hinaharap.
Ang tonelada ay ang pinakamaraming sinipi na numero sa isang malamig na heading machine, ngunit ito rin ang pinakamadalas na maling paggamit. Ang kinakailangang puwersa ng pagbuo ay ang produkto ng inaasahang lugar ng pagpapapangit at ang daloy ng stress ng materyal, na binago ng friction at geometric redundancy.
Para sa upsetting isang ulo sa low-carbon steel, ang flow stress sa moderate strain ay nasa hanay na 800 hanggang 1,200 MPa. Para sa backward extrusion, o para sa alloy steel, maaari itong lumampas sa 1,800 MPa. Bilang isang simpleng halimbawa, ang pag-upset ng 20 mm diameter na ulo mula sa 10 mm na wire ay nagbubunga ng panghuling lugar ng ulo na humigit-kumulang 314 square millimeters. Sa flow stress na 1,000 MPa, na nangangailangan ng humigit-kumulang 314 kN ng puwersa, o humigit-kumulang 32 metric tons. Ang parehong ulo na may malalim na socket na nabuo sa pamamagitan ng backward extrusion, o ginawa sa haluang metal na bakal, ay maaaring humingi ng dalawa hanggang tatlong beses na puwersa.
Ang talahanayan sa ibaba ay nagbibigay ng mga indikatibong hanay ng wire-diameter kumpara sa klase ng makina para sa mga carbon steel; ang aktwal na mga halaga ay nakasalalay sa pagiging kumplikado ng bahagi, kondisyon ng materyal, at pagpapadulas.
| Klase ng makina | Karaniwang hanay ng diameter ng wire | Karaniwang aplikasyon |
|---|---|---|
| 25-60 t | 1-6 mm | Mga pako, maliliit na turnilyo, rivet |
| 60-160 t | 4-12 mm | Mga turnilyo ng makina, bolts, pin |
| 160-400 t | 8-20 mm | Heavy-duty bolts, studs, automotive components |
| 400-850 t | 15-35 mm | Malaking fastener, huwad na mga blangko, high-deformation na trabaho |
Para sa isang mid-sized na vertical cold forging press, ang BLKP650 class, na na-rate sa 6,500 kN, ay isang karaniwang pagpipilian kapag ang lalim ng pagbuo ay mahaba at ang stroke ay dapat manatiling balanse sa ilalim ng mabigat na pagkarga. Ang pagpapalaki sa itaas ng iyong kasalukuyang mga pangangailangan ay karaniwang matalino dahil ang mga pamilya ng produkto ay may posibilidad na lumaki sa mas malalaking diameter ng wire sa paglipas ng panahon.
 BLKP-650 Toggle Press para sa Deep Cold Forging at Stable Stroke Sa 6500 kN na kapasidad at isang 8 mm na pressure stroke, ang press na ito ay naghahatid ng kontroladong pagbuo para sa mga bahagi ng makapal na gauge, na nagtatampok ng pinagsamang sistema ng ejector at pag-detect ng load para sa maaasahang operasyon sa mga deep compression application. Tingnan ang Produkto →
Tinutukoy ng tooling ang tunay na gastos sa bawat bahagi sa malamig na heading. Kasama sa set ng die ang mga insert, suntok, manggas na housing, pin, at strippers. Para sa high-volume na steel heading, ang mga tungsten carbide insert ay ang karaniwang pagpipilian, na sinusuportahan sa steel shrink-fitted cases. Ang mga pagsingit ng karbida ay karaniwang tumatagal ng 500,000 hanggang 2,000,000 piraso bawat lukab sa pagitan ng mga regrinds para sa mga bahaging bakal na mababa ang carbon. Mas mabilis ang pagsusuot ng mga suntok, lalo na sa backward extrusion, kung saan matindi ang mga pressure sa contact; maraming suntok ang may dalang titanium o ceramic coatings para pahabain ang buhay.
Ang pagpapadulas ay hindi opsyonal. Ang pamantayan ng industriya para sa bakal ay isang zinc phosphate conversion coating na sinusundan ng isang stearate lubricant. Ang mga ordinaryong oil film ay hindi makakaligtas sa mga contact pressure ng cold extrusion, at ang resulta ng under-lubrication ay nakakapanghina at nakakakuha sa mga dies sa loob ng ilang minuto. Ang hindi kinakalawang na asero ay nangangailangan ng oxalate o katulad na mga patong ng conversion, habang ang aluminyo at tanso ay maaaring tumakbo sa mas magaan na langis.
Ang lahat ng mga pagkabigo na ito ay nagbabalik sa pagkakahanay at paninigas ng makina. Ang suntok at mamatay ay dapat manatiling concentric sa loob ng ilang microns, at ang slide ay hindi dapat tumagilid sa ilalim ng pagkarga. Ang isang matibay na frame, tumpak na gibbing, at isang mahusay na disenyo ng die-change system ay katumbas ng halaga ng nominal tonnage rating.
Dahil ang isang malamig na heading machine ay tumatakbo sa mataas na bilis, ang kontrol sa kalidad ay dapat na tuloy-tuloy at awtomatiko. Ang paghihintay para sa isang off-line na resulta ng sampling ay maaaring makagawa ng libu-libong mga may sira na bahagi bago makita ang problema.
Ang unang linya ng depensa ay ang load-monitoring system ng makina. Sinusubaybayan ng mga modernong cold forming press ang pag-load ng slide sa bawat stroke gamit ang mga strain gauge na naka-mount sa frame. Kapag lumihis ang load curve sa labas ng tinukoy na window, awtomatikong hihinto ang makina. Nakakakuha ito ng nawawalang suntok, isang misfed wire, o isang sirang die sa loob ng isa o dalawang cycle, na pumipigil sa isang cascade ng scrap.
Ang mga dimensional na pagsusuri ay tumatakbo sa parehong off-line at in-line. Off-line, sinusukat ng mga inspektor ang diameter ng ulo, taas ng ulo, haba ng shank, lalim ng socket, at runout ng thread sa isang sample na batayan. In-line, ang mga optical gauging system ay maaaring suriin ang 100 porsiyento ng mga bahagi sa ilang daang bahagi bawat minuto, na tinatanggihan ang mga panlabas na pagpapaubaya nang hindi nagpapabagal sa linya.
Mahalaga ang pagsubok sa katigasan para sa mga bahagi na ang huling lakas ay nakasalalay sa pagpapatigas ng trabaho. Dapat matugunan ng mga cold formed zone ang pinakamababang hardness o tensile na kinakailangan, at dapat na partikular na i-target ng test plan ang mga zone na iyon. Para sa automotive at regulated na mga industriya, inaasahan ang pag-aaral ng kakayahan sa proseso na may Cp at Cpk. Ang malamig na heading ay nagbibigay ng mataas na kakayahan kapag ang mga dies ay sariwa at ang makina ay stable, ngunit ang kakayahan ay bumababa habang ang mga dies ay nasusuot, kaya ang mga pagitan ng pagbabago ng tool ay dapat na nakabatay sa sinusukat na drift kaysa sa ugali.
Ang pagpapanatili sa pagbuo ng metal ay karaniwang tinatalakay sa mga tuntunin ng enerhiya ng furnace at greenhouse gas emissions. Iniiwasan ng malamig na heading ang pag-init, na siyang pinakamatibay na kredensyal sa kapaligiran.
Bawat bahagi, ang malamig na heading ay kumokonsumo lamang ng mekanikal na enerhiya ng pagpindot, isang bahagi ng enerhiya na kinakailangan upang magpainit ng blangko sa mainit na forging o upang paikutin ang isang machining spindle sa loob ng ilang minuto. Ang kahusayan sa materyal ay nagdaragdag ng isa pang dimensyon: sa pamamagitan ng pag-displace ng metal sa halip na putulin ito, binabawasan ng malamig na heading ang mga embodied emissions ng biniling hilaw na materyal at ang gastos ng paghawak at pag-recycle ng swarf.
Karaniwang nakikita ng planta na nagpapalit ng high-volume fastener mula sa machining patungo sa malamig na heading ang mga resultang ito:
Ang mga benepisyong ito ay totoo at nasusukat, ngunit sumusunod ang mga ito mula sa mahusay na pagpili ng proseso sa halip na mula sa mga claim sa marketing. Para sa isang tagagawa na may malaking fastener o dami ng bahagi, ang cold heading machine ay isa sa mga available na opsyon sa pagbuo ng metal na pinakamatipid sa enerhiya.
Ang capital cost ay ang nakikitang bahagi lamang ng isang malamig na heading investment. Kasama sa kabuuang halaga ng pagmamay-ari ang makina, tooling, installation, utility, maintenance, changeover time, at ang halaga ng mga pagkabigo sa kalidad. Sinasaklaw ng isang makatotohanang modelo ng badyet ang lahat ng ito.
Ang tooling ay isang panghabang-buhay na gastos na sumusukat sa lakas ng tunog at materyal na tigas. Maingat na magbadyet ng 5 hanggang 15 porsiyento ng presyo ng makina bawat taon para sa mga pagsingit, suntok, at muling paggiling, na ang mas mataas na dulo ng hanay na iyon ay nauugnay sa hindi kinakalawang na asero o mabibigat na extruded na mga bahagi. Ang pagpapanatili ay katamtaman ngunit hindi bale-wala: ang mga sistema ng pagpapadulas, mga filter, mga gib, at mga seal ay nangangailangan ng naka-iskedyul na pansin, at ang pagpindot na tumatakbo nang dalawampu't apat na oras bawat araw sa mataas na bilis ay kumonsumo ng mga bahagi ng pagsusuot bawat taon.
Ang pagkalkula ng payback ay karaniwang nakatuon sa halaga ng yunit. Isaalang-alang ang isang bolt na nagkakahalaga ng $0.05 upang makagawa sa pamamagitan ng machining at $0.02 sa isang malamig na linya ng heading. Sa sampung milyong piraso bawat taon, ang taunang pagtitipid na $300,000 ay nagbabayad para sa isang mid-size na makina sa loob ng ilang taon. Kung ang halo ng produkto ay may kasamang maraming laki sa saklaw ng makina, ang paggamit ay nagiging driver ng resulta. Ang isang makina na nagpapatakbo lamang ng isang shift sa tatlumpung porsyentong paggamit ay mas mahirap bigyang-katwiran kaysa sa isa na nagpapatakbo ng tatlong shift sa walumpung porsyento.
Ang halaga ng changeover ay ang pinakamaliit na nakikitang line item. Ang isang pagbabago sa die na tumatagal ng dalawang oras sa isang makina na nagpapatakbo ng daan-daang stroke bawat minuto ay mahal sa nawalang output. Ang mga makina na idinisenyo para sa mabilis na pagbabago ng kamatayan, na may hydraulic clamping at pre-set na mga tooling cartridge, mabilis na mabawi ang kanilang premium sa tuwing maliit ang mga sukat ng lot.
Ang makina ay kasinghusay lamang ng kumpanyang nagdidisenyo, nagtatayo, at sumusuporta dito. Ang teknikal na angkop na pagsusumikap ay dapat sumaklaw sa apat na lugar bago ka pumirma ng isang order.
Ang Zhejiang Bolun High-Precision Machinery, halimbawa, ay gumugol ng dalawang dekada sa pagbuo ng metal-forming equipment at nagpapatakbo ng buong production chain mula sa disenyo at core component machining hanggang sa huling pagpupulong. Ang kumpanya ay nag-publish nito kumpletong linya ng produkto hayagang, at inilalarawan ng mga pangalan ng produkto nito ang nilalayon na aplikasyon sa halip na itago ito. Ipapakita sa iyo ng isang transparent na tagabuo ng makina ang pabrika nito, mga ulat sa pagsubok, at sistema ng kalidad nito nang hindi tinatanong.
Binabago ng ilang trend kung ano ang dapat asahan ng mga mamimili mula sa isang malamig na heading machine ngayon.
Ang servo-driven na pagbuo ay ang pinakamalaking pagbabago. Ang isang servo press ay hindi gumagamit ng isang flywheel at clutch; sa halip, ang mga servo motor ay direktang nagtutulak sa slide, o sa pamamagitan ng isang linkage, na may software-controlled na paggalaw. Ang bumubuo ng programa ay maaaring magsama ng mabagal na pakikipag-ugnay, mabilis na paglapit, isang tirahan sa ibabang patay na sentro, at kinokontrol na pagkuha. Para sa multi-stage na cold forming, binabawasan nito ang vibration, pinapahaba ang buhay ng die, at pinaikli ang non-forming time. Pinagsasama ngayon ng ilang press builder ang isang servo drive na may toggle mechanism para makuha ang parehong programmability at ang mataas na puwersa malapit sa bottom dead center na kailangan ng cold forging.
Ang digital monitoring ay kumakalat mula sa stamping hanggang sa cold forming. Bumubuo ang mga makina ng kumpletong load-stroke curve para sa bawat bahagi, at natutunan ng software ang normal na curve, pagkatapos ay i-flag ang mga deviation sa real time. Ang kakayahang ito ay nagiging pamantayang mekanismo ng kalidad sa mga awtomatikong linya ng mabilis na bilis dahil nakakakuha ito ng pagkasira ng tooling bago mawala ang mga produkto sa tolerance.
Ang automation ay sumusulong sa antas ng paghawak ng materyal. Ang mga coil loader, closed-loop wire straightener, awtomatikong die changer, at end-of-line packaging ay karaniwang isinama sa kumpletong mga cell. Ang isang robot ay maaari na ngayong maglipat ng mainit o malamig na mga blangko sa pagitan ng isang heavy forging press at isang trim press nang walang kasamang operator.
Para sa mga mamimili, ang praktikal na konklusyon ay ang isang bagong cold heading machine ay dapat na digital-ready. Ang pagsubaybay sa pag-load, mga malalayong diagnostic, at mga set ng naka-imbak na parameter ay direktang nagsasalin sa mas kaunting mga depekto, mas mabilis na pagbabago, at mas mababang gastos sa pagpapatakbo sa buong buhay ng makina.
Ang cold heading machine ay isa sa mga pinaka mahusay na tool sa produksyon sa pagmamanupaktura. Ginagawa nitong naka-coiled wire ang mga natapos na fastener at engineered na mga bahagi sa mataas na bilis, na may kaunting basura, tumaas na lakas, at mahusay na repeatability. Ngunit ang ekonomiya nito ay nakasalalay sa lakas ng tunog, tamang sukat ng tonelada, wastong tooling, at isang may kakayahang gumawa ng makina sa likod ng kagamitan.
Bago ka bumili, tukuyin nang tumpak ang bahagi ng pamilya, kalkulahin ang kinakailangang pagbuo ng mga puwersa, badyet para sa tooling bilang isang patuloy na gastos, at bisitahin ang tagagawa upang makita ang kontrol sa kalidad sa pagsasanay. Ang isang mahusay na napiling cold heading machine ay tumatakbo sa loob ng mga dekada at nagiging pinakamababang presyo sa iyong production floor. Ang isang hindi maganda ang napili ay isang mamahaling paalala ng isang napalampas na detalye. Ang pagkakaiba ay nasa paghahanda.


Isang production manager sa isang mid-size na planta ng metal component ka...
Ang isang fastener plant sa Taizhou ay tumatanggap ng kahilingan mula sa i...
Ang dalawang pagpindot ay maaaring parehong magdala ng 200-toneladang name...
Pag-unawa sa Mechanical Power Presses at Kanilang Mahahalagang Paggana...
Ang isang malamig na forging die ay bihirang ipahayag ang pagkabigo nito n...
Ang Maikling Sagot: Aling Uri ng Frame ang Nababagay sa Iyong Trabaho ...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

