An bukas na uri ng power press machine gumagamit ng hugis C o gap frame na nag-iiwan sa tatlong gilid ng working area na naa-access, na ginagawang madali ang pag-load ng mga dies at mga bahagi ng feed, habang ang isang closed type na power press machine ay gumagamit ng isang tuwid na gilid o housing frame na nakapaloob sa die area para sa maximum na tigas at katumpakan sa ilalim ng mabibigat na karga. . Ang mga bukas na pagpindot sa pangkalahatan ay angkop sa magaan hanggang katamtamang pagbabalanko, pagsuntok, at pagbuo ng trabaho hanggang sa humigit-kumulang 300 tonelada, habang ang mga saradong pagpindot ay pinipili para sa mabibigat na stamping, malalim na pagguhit, at mga bahaging may mataas na katumpakan na kadalasang may rating na higit sa 500 tonelada .
Para sa mga tagapamahala ng halaman at mga mamimili na naghahambing ng mga makina, ang praktikal na konklusyon ay ang uri ng frame ay dapat sumunod sa laki ng bahagi, pagbuo ng puwersa, kinakailangang paralelismo, at kung gaano kadalas namamatay ang pagbabago. Ang pagpili sa maling frame ay nag-aaksaya ng pera alinman sa pamamagitan ng napaaga na pagkasira at hindi tumpak na mga bahagi sa isang maliit na bukas na press, o sa pamamagitan ng hindi kinakailangang halaga ng kapital at espasyo sa sahig sa isang napakalaking saradong press.
Tatlong panig na naa-access para sa pag-load at pagpapakain
Ang nakapaloob na frame para sa tigas at mataas na tonelada
Ang enerhiya ng flywheel ay iniimbak at inilabas sa bawat stroke
Pagpalihis ng frame at parallelism sa ilalim ng pagkarga
A mekanikal na power press Kino-convert ang pag-ikot ng isang de-koryenteng motor sa linear na paggalaw ng isang slide na nagtutulak ng isang mamatay sa sheet metal, gamit ang isang flywheel upang mag-imbak ng enerhiya sa pagitan ng mga stroke at isang clutch at preno upang simulan at ihinto ang bawat cycle . Ang diskarte sa pag-iimbak ng enerhiya na ito ay nagbibigay-daan sa mataas na stroke rate at pare-parehong produksyon ng bahagi, kaya naman ang mga mekanikal na pagpindot ay nananatiling workhorse ng mataas na volume na stamping plant.
Ang motor ay nagtutulak ng sinturon na konektado sa flywheel, na malayang umiikot sa crankshaft hanggang sa sumabit ang clutch. Kapag nakatutok, ang clutch ay naglilipat ng nakaimbak na enerhiya sa crankshaft o sira-sira, na nagpapagalaw sa connecting rod at dumudulas pataas at pababa. Ang preno ay humihinto sa crankshaft sa isang tinukoy na punto sa cycle, karaniwang nasa itaas na patay na gitna, kaya ang pindutin ay handa na para sa susunod na stroke.
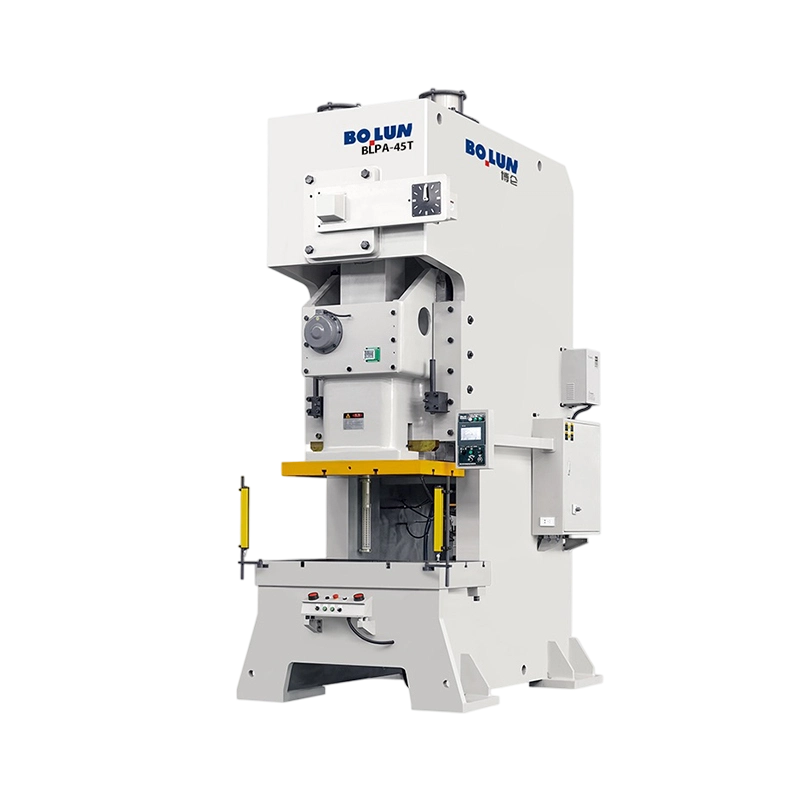
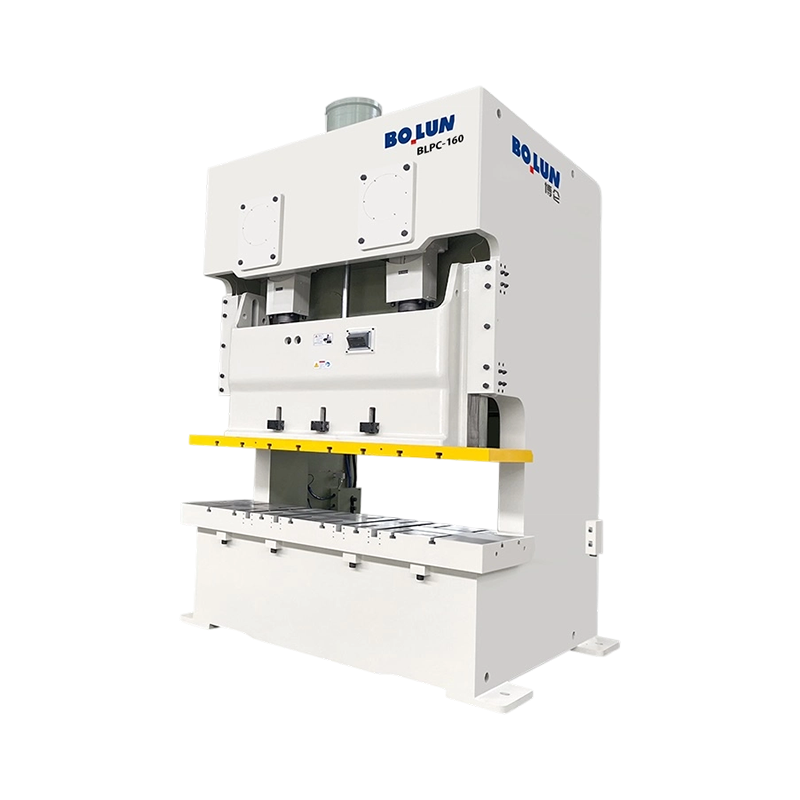
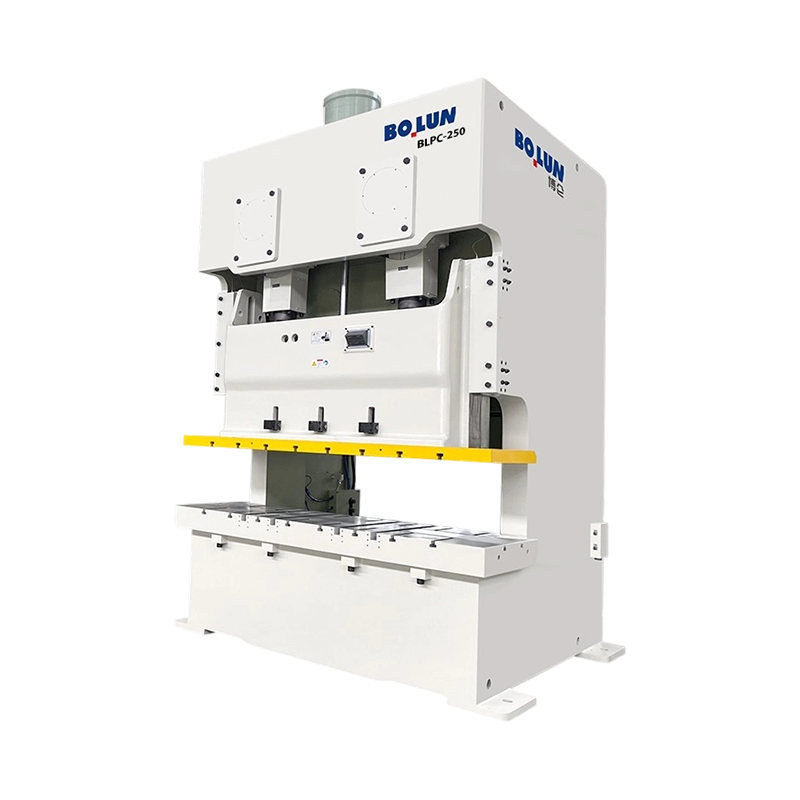
Ang bukas na uri ng power press machine , kadalasang tinatawag na gap frame o C frame press, ay may hugis na frame na katulad ng letrang C, na nakabuka ang lalamunan sa harap at sa magkabilang gilid upang maabot ng mga operator at automation equipment ang die mula sa ilang direksyon .
Ang bukas na lalamunan ay ginagawang diretsong maglagay ng mga blangko, mag-alis ng mga natapos na bahagi, at mag-install o magpalit ng dies. Maaaring gumana ang mga setup crew mula sa harap at gilid, at ang mga conveyor o feed equipment ay maaaring lumapit mula sa higit sa isang anggulo. Ang accessibility na ito ay isang dahilan kung bakit sikat ang mga open press sa mga job shop at mid sized na halaman kung saan madalas na nangyayari ang mga pagbabago sa die.
Ang mga bukas na pagpindot ay humahawak sa pag-blangko, pagbubutas, pagbubuo ng liwanag, pag-coining, pagbaluktot, at pagpupulong sa mga bahagi tulad ng mga bracket, mga contact sa kuryente, mga bahagi ng appliance, at maliliit na piraso ng istruktura. Karaniwang umaabot ang kanilang kapasidad mula sa humigit-kumulang 25 tonelada hanggang humigit-kumulang 300 tonelada, na may mga rate ng stroke na iba-iba sa laki at disenyo ng drive.
Dahil ang frame ay bukas sa mga gilid, ito ay higit na nagpapalihis sa ilalim ng mabibigat na pag-load, na maaaring mabawasan ang parallelism sa pagitan ng slide at kama at maging sanhi ng hindi pantay na pagkasira o pagkakaiba-iba ng bahagi. . Ang mga operator ay hindi dapat magpatakbo ng isang bukas na press malapit sa na-rate na tonelada nito sa loob ng mahabang panahon, at dapat nilang gamitin ang tonnage monitoring kung saan magagamit upang maiwasan ang labis na karga.
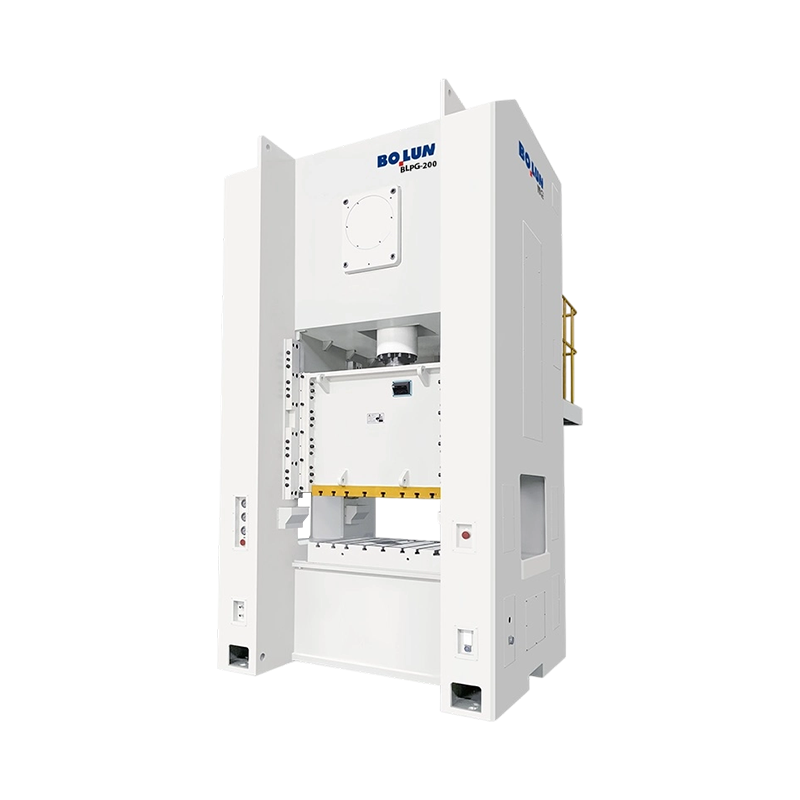
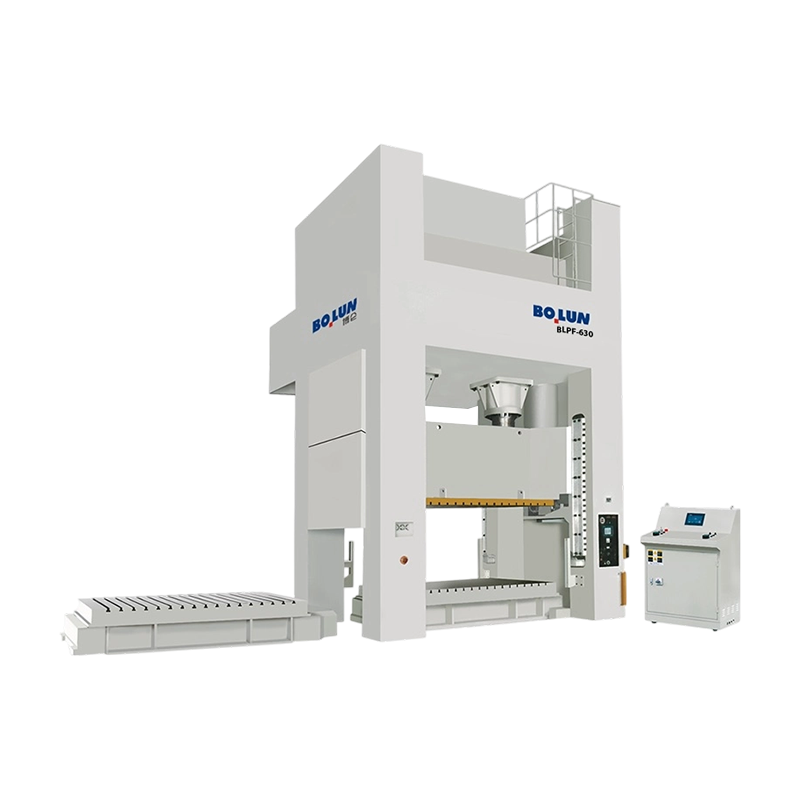
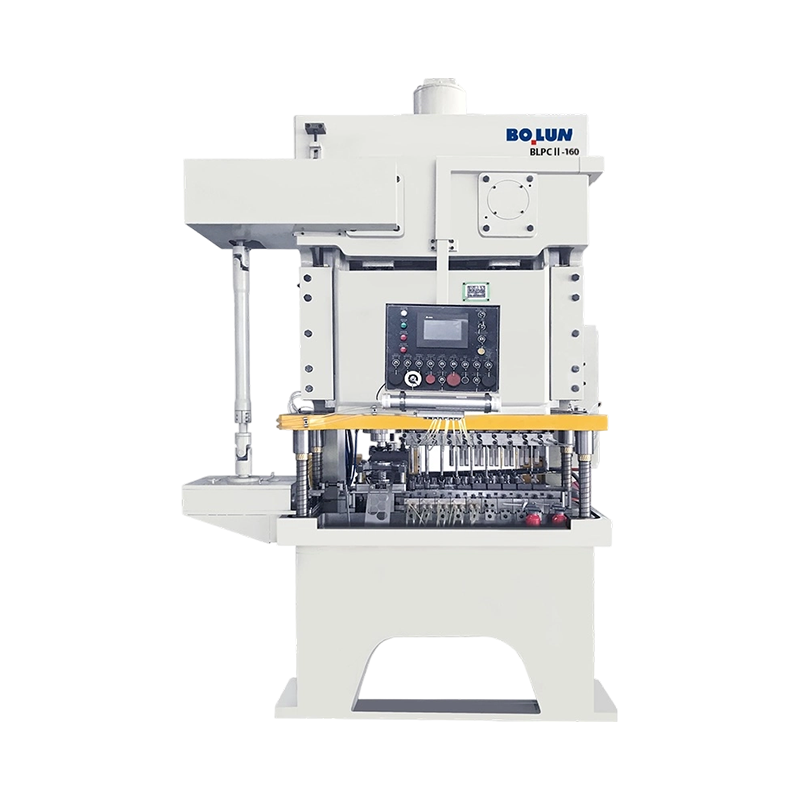
Ang closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
Ang nakapaloob na frame ay nagpapanatili sa slide at bed parallel sa ilalim ng load, na kritikal kapag bumubuo ng mga malalalim na bahagi o humahawak ng mahigpit na pagpapahintulot. Binabawasan ng pare-parehong paralelismo ang pagkasira ng die, pinahaba ang buhay ng tool, at pinapanatiling mababa ang pagkakaiba-iba ng dimensyon sa mahabang panahon ng produksyon. Ang mga saradong pagpindot samakatuwid ay ang karaniwang pagpipilian kapag ang katumpakan at pag-uulit ay mahalaga kaysa sa pag-access.
Ang mga closed press ay malawakang ginagamit sa mga automotive body panel, appliance housing, malalaking structural component, at deep drawn parts. Ang mga kapasidad ay karaniwang nagsisimula sa daan-daang tonelada at umaabot sa libu-libo para sa napakalaking linya ng paglipat at magkasunod. Sinusuportahan din ng kanilang matibay na disenyo ang mas malalaking bolster at mas malalaking die area.
Nililimitahan ng nakapaloob na frame ang pag-access, kaya ang pag-load at mga pagbabago sa die ay maaaring magtagal at kadalasan ay nangangailangan ng mga overhead crane, automated feeder, o robot loading. Ang mas mataas na structural mass at mas malaking footprint ay nagpapataas din ng capital cost, foundation requirements, at floor space needs.
Ang direktang paghahambing ay ginagawang mas malinaw ang pagpili ng frame, dahil ang bawat disenyo ay nag-aalok ng ibang balanse sa pagitan ng pag-access, higpit, kapasidad, at gastos .
| Tampok | Buksan ang Uri Power Press | Sarado na Uri Power Press |
|---|---|---|
| Hugis ng frame | C hugis o gap frame | Tuwid na gilid o frame ng pabahay |
| Karaniwang saklaw ng kapasidad | Mga 25 hanggang 300 tonelada | Karaniwang 200 tonelada hanggang ilang libong tonelada |
| Access sa die area | Bukas ang harap at magkabilang gilid | Limitado, kadalasan sa harap at likod lamang |
| Katigasan ng frame | Mas mababa, mas maraming pagpapalihis sa ilalim ng pagkarga | Mataas, mahusay na paralelismo |
| Die change time | Sa pangkalahatan, mas mabilis | Sa pangkalahatan ay mas mabagal, madalas na tinutulungan ng crane |
| Mga karaniwang application | Blanking, piercing, light forming, assembly | Malalim na pagguhit, mabigat na panlililak, malalaking panel |
| Kamag-anak na gastos sa kapital | Mas mababa para sa maihahambing na paggamit ng magaan na tungkulin | Mas mataas, na may mas malaking pundasyon at bakas ng paa |
Ang toneladang nag-iisa ay hindi naglalarawan ng isang pindutin, dahil ang haba ng stroke, taas ng shut, laki ng kama, at kapasidad ng enerhiya ay nililimitahan lahat kung aling mga bahagi ang maaaring gawin nang ligtas at tumpak .
Ang na-rate na tonelada ay ang pinakamataas na puwersa na maibibigay ng pagpindot, ngunit tinukoy ito ng mga tagagawa sa isang partikular na distansya bago ang ibabang patay na sentro, karaniwang ilang millimeters. Ang pagbuo ng mga operasyon na nangangailangan ng puwersa sa ibang punto sa stroke ay maaaring lumampas sa kung ano ang ligtas na maihahatid ng press, kaya dapat suriin ang rating point laban sa proseso.
Ang haba ng stroke ay tumutukoy kung gaano kalayo ang paglalakbay ng slide, na namamahala sa kung gaano kalalim ang isang bahagi ay maaaring iguhit at kung ang kagamitan sa pagpapakain ay maaaring alisin ang die. Ang taas ng shut ay ang distansya mula sa kama hanggang sa slide sa ibabang dead center kung saan nakaayos ang stroke, at dapat itong tumanggap ng pinagsamang taas ng mga die set at mga bahaging pinapatakbo.
Ang kama at bolster ay dapat sapat na malaki upang suportahan ang die set na may malinaw na mga gilid para sa mga mounting bolts at feeding equipment. Ang malalaking dies sa mga maliliit na kama ay nagdudulot ng pagpapalihis at hindi pantay na pagkarga, na nakakasira sa mga kasangkapan at press.
| Pagtutukoy | Ang Kinokontrol Nito | Karaniwang Pagsasaalang-alang |
|---|---|---|
| Na-rate na tonelada | Pinakamataas na puwersa ng pagbuo | Kumpirmahin ang rating point sa stroke |
| Haba ng stroke | Lalim ng draw at feed clearance | Itugma sa pinakamahabang bahagi at taas ng mamatay |
| Isara ang taas | Space para sa mga die set | Isama ang die set at taas ng mga bahagi |
| Mga stroke kada minuto | Output ng produksyon | Balansehin ang bilis laban sa mga limitasyon ng feed at kaligtasan |
| Enerhiya ng flywheel | Available ang enerhiya sa bawat stroke | Kritikal para sa mabigat na blangko at pagguhit |
| Paralelismo | Kahit load sa buong die face | Suriin laban sa tolerance ng bahagi |
Ang pagpili ay dapat magsimula sa mga bahagi, hindi mula sa press catalog, dahil ang puwersang bumubuo, laki ng bahagi, tolerance, at dami ng produksyon ay tumutukoy kung aling frame ang gaganap nang maaasahan. .
Gamitin ang data ng proseso para sa pagblangko ng perimeter, kapal ng materyal, lakas ng paggugupit, at mga kinakailangan sa pagbuo upang matantya ang kinakailangang puwersa. Magdagdag ng margin sa kaligtasan, karaniwang hindi bababa sa humigit-kumulang 20 porsyento, upang isaalang-alang ang pagkakaiba-iba ng materyal at pagkasuot ng die. Kung ang pagtatantya ay lumalapit sa na-rate na kapasidad ng isang bukas na press, ang closed press ay kadalasang mas ligtas na pagpipilian.
Ang mga bahagi na may mahigpit na pagpapaubaya, lalo na ang mga nangangailangan ng pare-parehong patag o lalim, ay nakikinabang mula sa tigas ng isang saradong frame. Para sa mas maluwag na pagpapaubaya sa pagblangko at pagsuntok, ang isang bukas na pindutin ay maaaring maghatid ng sapat na katumpakan sa mas mababang halaga, kung ang paralelismo ay napatunayan at pinananatili.
Ang mga high mix na halaman na may madalas na mga pagbabago ay nakikinabang mula sa bukas na pag-access ng isang gap frame press. Maaaring bigyang-katwiran ng mga linyang nakatuon sa ilang malalaking bahagi ang isang saradong press na may awtomatikong paglilipat o robotic loading, kung saan hindi gaanong mahalaga ang mga limitasyon sa pag-access.
Ang mga saradong pagpindot ay karaniwang nangangailangan ng mas mabibigat na pundasyon, mas malalaking clearance zone, at kung minsan ay overhead handling equipment. Ang mga halaman na may limitadong espasyo sa sahig o mahinang sahig ay maaaring mas madaling i-install at ilipat ang mga bukas na pagpindot.
Ang mga pare-parehong pamamaraan sa pag-setup ay nagpapanatili ng mga bahagi sa loob ng tolerance, bawasan ang scrap, at maiwasan ang pinsala sa mga namatay at ang press mismo .
Linisin ang bolster at die na sapatos bago i-install, at i-clamp ang die nang pantay-pantay upang maiwasan ang hindi pantay na pagkarga. Itakda ang shut height sa die specification at i-verify ito gamit ang feeler o height gauge. Ang mga pagsubok na stroke sa mabagal na bilis ay dapat kumpirmahin na ang mamatay ay ganap na nagsasara at ang mga bahagi ay nabuo nang tama bago ang bilis ng produksyon ay inilapat.
Suriin ang parallelism sa pagitan ng slide at kama sa pana-panahon gamit ang mga dial indicator o shim gauge. Ang mga bukas na pagpindot sa partikular ay dapat na regular na suriin, dahil ang pagpapalihis at pagsusuot ay maaaring magbago ng pagkakahanay sa paglipas ng panahon. Magtala ng mga pagbabasa upang makita ang mga uso bago mawala ang mga bahagi sa tolerance.
Ginagabayan ng Gibs ang slide, at ang kanilang clearance ay nakakaapekto sa parehong katumpakan at pagsusuot. Ang labis na clearance ay nagbibigay-daan sa slide na umuga, habang ang masyadong maliit ay nagiging sanhi ng pagbubuklod at init. Sundin ang iskedyul ng pagpapadulas para sa mga bearings, gib, at crankshaft, at gamitin ang mga grado ng pampadulas na tinukoy ng tagagawa.
Nasusuot ang mga clutch friction lining at brake pad sa bawat cycle, at tinutukoy ng kondisyon ng mga ito kung gaano ka maaasahan ang paghinto ng slide sa tamang punto. Sukatin ang distansya ng paghinto at suriin ang mga lining ayon sa plano ng pagpapanatili. Ang mga pagod na preno ay nagdaragdag ng panganib ng pag-overrun at pinsala.
Ang mga mekanikal na pagpindot ay maaaring magdulot ng matinding pinsala sa loob ng isang bahagi ng isang segundo, kaya ang pag-iingat ay dapat na idisenyo, i-install, at i-verify bilang isang kumpletong sistema sa halip na ituring bilang isang opsyonal na accessory .
Pinoprotektahan ng mga fixed guard, interlocked guard, light curtain, at presence sensing device ang punto ng operasyon. Ang pagpili ay depende sa trabaho, paraan ng pagpapakain, at mga pangangailangan sa pag-access. Dapat pigilan ng mga guwardiya ang pagpasok ng kamay habang gumagalaw ang slide at dapat ihinto ang pagpindot kung magambala.
Ang dalawang kamay na kontrol ay nangangailangan ng parehong mga kamay na nasa actuator bago gumalaw ang slide, na pinapanatili ang mga ito mula sa die. Ang mga emergency stop device ay dapat na madaling maabot at regular na sinusuri. Ang oras ng paghinto at distansya ng paghinto ay dapat sukatin at idokumento para sa bawat pagpindot.
Dapat sundin ng mga halaman ang mga pamantayan sa pagbabantay ng makina na nalalapat sa kanilang bansa, gaya ng mga panuntunan ng OSHA sa United States o mga nauugnay na direktiba at pamantayan ng makinarya sa Europa. Kailangan ng mga operator ng pagsasanay sa ligtas na pag-setup, paghawak ng die, tagout ng lockout, at pagtugon sa emergency. Ang mga regular na inspeksyon ay nagpapatunay na ang mga guwardiya at mga kontrol ay gumagana pa rin ayon sa nilalayon.
Binabawasan ng isang nakaplanong programa sa pagpapanatili ang hindi planadong downtime at pinapanatili ang katumpakan ng pagpindot sa loob ng detalye sa loob ng maraming taon ng operasyon .
Ang mga pang-araw-araw na pagsusuri ay dapat sumaklaw sa mga kagamitang pangkaligtasan, antas ng langis, hindi pangkaraniwang ingay, at kondisyon ng pagkamatay. Maaaring kasama sa lingguhang mga pagsusuri ang pagsukat ng gib clearance, pag-igting ng sinturon, at inspeksyon ng mga fastener at mounting bolts sa kama at frame.
Ang mga pangunahing overhaul ay karaniwang tumutugon sa clutch at pagpapalit ng preno, pag-inspeksyon ng bearing, pag-align ng crankshaft, at mga pagsusuri sa frame. Ang mga agwat ay nakadepende sa duty cycle at mga kondisyon ng pagpapatakbo, ngunit maraming planta ang nagpaplano ng mga overhaul bawat ilang taon para sa mabigat na pagpindot.
Ang paunang presyo ay isang elemento lamang ng gastos. Ang paggamit ng enerhiya, paggawa ng pagpapanatili, pagkakaroon ng mga ekstrang bahagi, buhay ng kamatayan, at mga halaga ng scrap ay lahat ay nakakatulong sa kabuuang gastos. Ang isang mahusay na napili at mahusay na pinananatili na press ay kadalasang naghahatid ng mas mababang gastos sa bawat bahagi kaysa sa isang mas murang makina na hindi gumagana.
Karamihan sa mga problema sa press ay nagpapakita ng mga palatandaan ng maagang babala gaya ng dimensional drift, hindi pangkaraniwang ingay, o hindi pantay na pagkasuot, at karaniwang tinutukoy ng sistematikong pagsusuri ang sanhi bago mangyari ang malubhang pinsala. .
Kapag unti-unting naaanod ang mga dimensyon ng bahagi, suriin ang pagkasuot ng die, mga setting ng taas ng shut, at parallelism. Sa mga bukas na pagpindot, ang pagpapalihis sa ilalim ng pagkarga ay maaaring maglipat ng mga resulta habang tumataas ang tonelada, kaya subaybayan ang takbo sa mga takbo ng produksyon.
Kung huminto ang slide sa posisyon o lumampas, suriin ang preno, suriin ang suplay ng hangin o hydraulic kung saan naaangkop, at i-verify ang control logic. Ang paghinto ng mga problema ay dapat ayusin bago patakbuhin ang produksyon, dahil ang overrun ay lumilikha ng parehong mga panganib sa kaligtasan at tooling.
Ang pagkatok o pagkarattle ay kadalasang tumutukoy sa mga pagod na gibs, maluwag na bolts, o bearing wear. Ang vibration na tumataas nang may bilis ay maaaring magpahiwatig ng mga problema sa flywheel o drive belt. Iniiwasan ng maagang pagsisiyasat ang mas mahal na crankshaft o pagkasira ng frame mamaya.
Tanong: Ano ang pangunahing pagkakaiba sa pagitan ng isang bukas na uri at isang saradong uri ng power press?
Ang open type press ay may C frame na naa-access mula sa tatlong gilid para sa madaling pag-load at mga pagbabago sa die, habang ang closed type press ay may nakapaloob na frame na nag-aalok ng higit na tigas at mas mataas na tonelada .
Tanong: Anong saklaw ng kapasidad ang karaniwang sinasaklaw ng mga bukas na pagpindot?
Ang mga bukas na pagpindot ay karaniwang mula sa humigit-kumulang 25 tonelada hanggang sa humigit-kumulang 300 tonelada, depende sa laki ng frame, disenyo ng drive, at nilalayon na aplikasyon.
Tanong: Kailan dapat piliin ang closed press sa halip na open press?
Ang mga saradong pagpindot ay nababagay sa malalim na pagguhit, mabigat na stamping, malalaking panel, at mahigpit na pagpapaubaya kung saan ang pagpapalihis ng frame ay makompromiso ang katumpakan ng bahagi .
Tanong: Paano nakakatulong ang isang flywheel sa isang mechanical power press?
Ang flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
Tanong: Bakit mahalaga ang rated tonnage point sa stroke?
Nire-rate ng mga tagagawa ang tonelada sa isang partikular na distansya bago ang bottom dead center, kaya ang pagbuo ng mga operasyon na nangangailangan ng buong puwersa sa ibang mga stroke position ay maaaring lumampas sa ligtas na kapasidad .
Tanong: Gaano kadalas dapat suriin ang parallelism?
Ang parallelism ay dapat suriin sa isang iskedyul na tinukoy ng planta, na may mas madalas na mga pagsusuri sa mga bukas na pagpindot at sa mga pagpindot na tumatakbo malapit sa rated load o paggawa ng mga bahagi ng mahigpit na pagpapaubaya.
Tanong: Anong mga kagamitang pangkaligtasan ang karaniwang ginagamit sa mga mekanikal na pagpindot?
Kasama sa mga karaniwang device ang mga fixed at interlocked na guard, light curtain, presence sensing system, dalawang hand control, at emergency stop button. .
Tanong: Aling mga bahagi ang pinakamabilis magsuot sa isang makinang pinindot?
Ang mga clutch friction lining, brake pad, gib, at drive belt ay kadalasang pinakamabilis na nagsusuot, kaya dapat silang regular na inspeksyunin at panatilihing nasa stock bilang mga reserba.
Tanong: Maaari bang gamitin ang isang bukas na press para sa mabibigat na paggawa?
Ang mga bukas na pagpindot ay maaaring humawak ng katamtamang pagbubuo kung ang puwersa ay mananatiling maayos sa loob ng na-rate na kapasidad at pinananatili ang parallelism, ngunit ang mabigat o malalim na pagbubuo ay karaniwang nangangailangan ng isang saradong frame.
Tanong: Paano ko matantya ang puwersa na kailangan para sa isang pagpapatakbo ng stamping?
Tantyahin ang puwersa mula sa cut perimeter, kapal ng materyal, at lakas ng paggugupit para sa blanking, pagkatapos ay magdagdag ng mga kinakailangan sa pagbuo at isang margin sa kaligtasan na humigit-kumulang 20 porsiyento .


Pag-unawa sa Mechanical Power Presses at Kanilang Mahahalagang Paggana...
Ang isang mamimili na naghahambing ng 45-toneladang open-gap press para sa...
Sinipi ng isang tooling engineer ang isang bagong bracket program at tinuk...
Isang Punto Design Isang koneksyon sa driv...
Ano ang Power Press? A power press — tinatawag ding stamping p...
Ang dalawang pagpindot ay maaaring parehong magdala ng 200-toneladang name...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

