Ang dalawang pagpindot ay maaaring parehong magdala ng 200-toneladang nameplate at makagawa pa rin ng ibang mga bahagi. Ang isang die shop na sumipi ng 2.5 mm mild-steel bracket sa isang open-gap press at pagkatapos ay nagpapatakbo ng parehong tool sa isang closed-frame press ay kadalasang napapansin ang pagbabago sa edge camber, sa taas ng burr sa lapad ng strip, at kung gaano kadalas ang die ay nangangailangan ng hasa. Hindi nagbago ang tonnage number. Ang nagbago ay kung gaano kalaki ang paggalaw ng frame sa ilalim ng pagkarga.
Ang praktikal na konklusyon ay mauna: kapag ang mga bahagi ng pagpapaubaya ay mahigpit, ang tool ay isang progresibong die, o ang kama ay mas malawak kaysa sa humigit-kumulang 1,200 mm, ang isang closed type na power press machine ay karaniwang ang tamang panimulang punto. Ang mga unang bagay na dapat pag-usapan ay ang higpit ng frame, magagamit na die space at ang katangian ng drive, hindi ang headline tonnage. Para sa simpleng pagbubutas at paghubog na may mapagbigay na pagpapaubaya at makitid na mga coils, ang isang mahusay na itinayong open-gap press ay madalas na gumagawa ng trabaho para sa mas kaunting pera at nagbibigay ng mas mahusay na access mula sa tatlong panig.
Ang lahat ng nasa ibaba ay nagpapaliwanag kung saan talaga nakaupo ang naghahati na linyang iyon, kung paano magbasa ng isang closed-frame na detalye ng sheet nang hindi naliligaw, at kung aling mga detalye ang magpapasya kung ang makina ay tumatakbo nang malinis sa loob ng labinlimang taon o tahimik na nagiging mapagkukunan ng scrap, downtime at die repair.
Ang isang press frame ay isang spring. Sa ilalim ng pagkarga, ito ay umaabot nang patayo at, sa isang open-gap na disenyo, ito ay umiikot din dahil ang load path ay hugis C at sinusuportahan lamang sa isang gilid. Ang vertical stretch ay mapapamahalaan; ang angular na pag-ikot ay kung ano ang mga pinsala ay namatay. Kapag tumagilid ang slide ng ilang daan-daang milimetro sa ibabaw ng kama, hihinto sa pagiging uniporme ang punch-to-die clearance. Ang pagputol ng clearance sa sheet metal ay karaniwang 5 hanggang 8 porsiyento ng kapal bawat panig, kaya sa 1.5 mm na stock ang katanggap-tanggap na window ay nasa 0.075 hanggang 0.12 mm. Ang isang frame na umiikot nang sapat upang kainin ang kalahati ng bintanang iyon sa isang dulo ng kama ay epektibong hinahati ang iyong buhay sa kamatayan at itinutulak ang taas ng burr sa gilid na iyon.
Pinapalibutan ng mga closed-frame press ang load path na may dalawang uprights at isang korona, kaya ang puwersa ay naglalakbay sa isang simetriko na istraktura. Umiiral pa rin ang vertical deflection, ngunit ang angular deflection sa slide ay mas maliit, at ang slide-to-bolster parallelism ay nananatili sa loob ng tolerance sa buong lapad ng kama. Sa pagsasagawa, ito ang nagbibigay sa iyo ng pare-parehong taas ng burr, mas mahusay na flatness sa mga iginuhit na bahagi, mas mahabang buhay ng suntok at mamatay, at ang kakayahang magpatakbo ng isang progresibong tool na may apat o anim na istasyon na pinutol nang sabay-sabay nang walang strip na naglalakad patagilid.
Ang trade-off ay ang pag-access. Sa isang closed-frame machine ang materyal ay karaniwang pumapasok sa harap hanggang sa likod, ang mga linya ng coil at feeder ay nakatakda sa direksyong iyon, at ang side access para sa manual loading ay limitado. Kung ang iyong proseso ay nakasalalay sa mga operator na naglo-load mula sa tatlong panig, o kailangan mong magsabit ng mahahabang bahagi sa gilid ng tool, isang open-gap o semi-closed na disenyo ang mas tapat na sagot. Ang aming sariling paghahambing ng dalawang arkitektura, ipinaliwanag ang open-type versus closed-type power press , sumasaklaw sa geometry nang mas detalyado kung tinitimbang mo pa rin ang dalawa.
| Salik sa pagpili | Open-gap press | Closed-frame press |
|---|---|---|
| Pag-uugali ng frame sa ilalim ng pagkarga | Vertical stretch plus kapansin-pansing angular rotation ng gap | Nakararami ang vertical stretch, maliit na angular na error |
| Slide-to-bolster parallelism | Mga pagbabago sa posisyon ng pagkarga at pagkarga | Mahigpit na humahawak sa lapad ng kama |
| Off-center load tolerance | mababa; ang load ay dapat manatili malapit sa gap center | Katamtaman hanggang mataas, lalo na sa double-point slide |
| Katumpakan ng bahagi at pagkakapare-pareho ng burr | Katanggap-tanggap para sa pangkalahatang gawain | Mas mabuti para sa mahigpit na pagpapaubaya at progresibong gawain |
| Mamatay na buhay | Mas maikli kung saan mahalaga ang pagtabingi | Mas mahaba dahil nananatiling uniporme ang clearance |
| Operator at die access | Napakahusay mula sa harap, kaliwa at kanan | Sa harap at likod lamang; pinaghihigpitan ang side access |
| Karaniwang tonnage band | Humigit-kumulang 10 hanggang 250 tonelada | Humigit-kumulang 60 hanggang 1,000 tonelada pataas |
| Floor space para sa parehong tonelada | Mas malaking footprint na may kaugnayan sa kapasidad | Mas compact sa bawat tonelada ng puwersa |
Ang mga saradong frame ay hindi lahat ay binuo sa parehong paraan, at ang pagpili ng konstruksiyon ay nakakaapekto sa transportasyon, pagpapanatili at kung paano kumikilos ang makina pagkatapos ng sampung taon ng mabigat na blangko.
Ang isang monoblock na frame ay hinagis o ginawa bilang isang piraso, o hinangin at pagkatapos ay pinapawi ang stress at ginawang makina bilang isang yunit. Ito ang pinakamatigas na opsyon sa bawat kilo ng bakal, walang pre-stress para makapagpahinga, at nagbibigay ng pinaka predictable na deflection curve. Ang paghihigpit ay logistik: ang frame ay ang pinakamabigat na solong item, karaniwan itong nangangailangan ng flat-rack o break-bulk na kargamento sa halip na isang lalagyan, at ang rigging plan sa iyong planta ay kailangang ayusin bago ang purchase order, hindi pagkatapos. Ang pag-aayos pagkatapos ng pag-crash ay mas mahirap din dahil walang mga tie rod na muling i-shim.
Mga tie-rod frame are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Ang isang semi-closed na makina ay nagpapanatili sa mga haligi sa gilid ngunit iniiwan ang harap at likuran na mas bukas kaysa sa isang buong saradong frame. Ito ay nasa pagitan ng dalawang pamilya at kapaki-pakinabang kung saan gusto mo ng mas mahusay na paninigas kaysa sa isang bukas na puwang na pindutin ngunit kailangan pa rin ng mapagbigay na pag-access sa harap para sa mahaba o awkward na mga bahagi. Ito ay hindi isang kapalit para sa isang tunay na closed frame sa isang progresibong die na tumatakbo malapit sa rated tonnage.
Alinmang construction ang pipiliin mo, humingi ng pinakamabigat na solong piraso, ang mga lifting point at ang center of gravity. Ang tatlong numerong ito ang magpapasya sa kapasidad ng iyong crane, lapad ng iyong pinto at gastos sa pag-install, at madalas na nawawala ang mga ito mula sa isang quotation na nakatuon lamang sa tonelada at laki ng kama.
Ang bilang ng mga slide connection point ay isang desisyon sa load-path, hindi isang feature sa marketing. Ang isang solong-puntong slide ay hinihimok sa pamamagitan ng isang connecting rod sa gitna ng slide. Ito ay simple, cost-effective, at ganap na sapat kapag ang puwersang nagtatrabaho ay nananatili malapit sa gitna ng kama at ang tool ay medyo makitid.
Ang isang double-point na slide ay hinihimok sa pamamagitan ng dalawang connecting rod, isa sa bawat panig. Sa ilalim ng isang off-center load, ang slide ay lumalaban sa pagtabingi nang mas mahusay, dahil ang pangalawang punto ng koneksyon ay nagsisilbing isang sandali na pagpigil. Mahalaga ito sa tatlong karaniwang sitwasyon: progressive dies kung saan ang ilang istasyon ay pumutol nang sabay-sabay sa iba't ibang posisyon, malalawak na kama kung saan ang strip ay tumatakbo sa 1,500 mm o higit pa, at mga trabaho kung saan ang tool ay sadyang na-offset sa isang gilid upang umangkop sa isang coil line o isang transfer system.
Ang praktikal na tuntunin ay diretso. Kung ang die ay mas malawak kaysa sa humigit-kumulang 60 porsiyento ng lapad ng kama, o kung ang tonelada ay naka-concentrate ang layo mula sa gitna ng higit sa humigit-kumulang isang-kapat ng haba ng kama, isang double-point machine ang mas ligtas na pagpipilian. Ang isang single-point press ay maaaring patakbuhin sa ganoong paraan, ngunit ginugugol mo ang kamatayan upang makatipid sa gastos ng kapital.
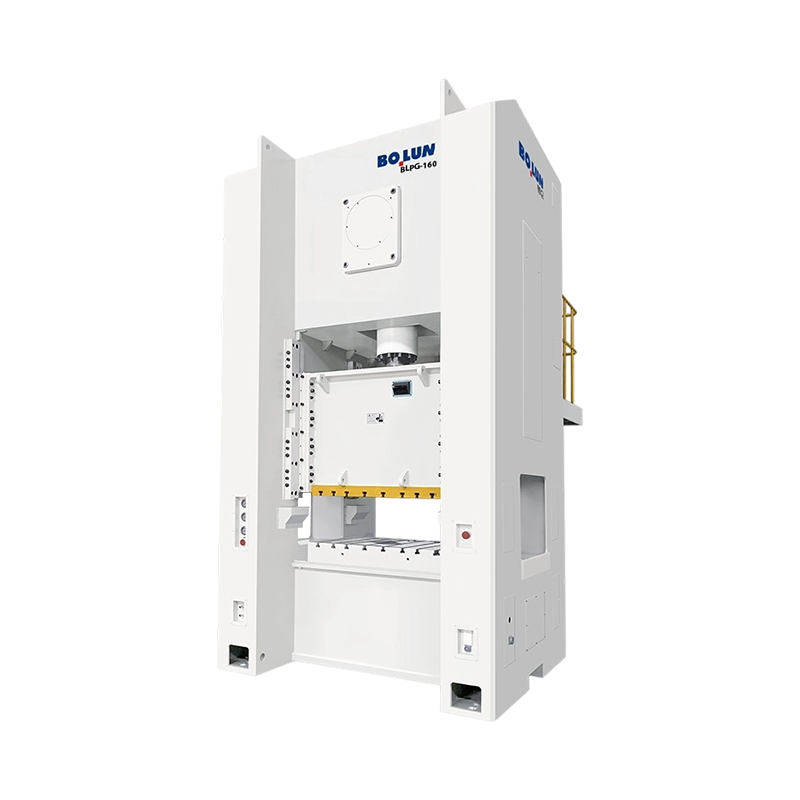
Dito rin kumikita ang mga wide-bed single-point machine. Ang saradong single-point press na may malawak na pinto at malaking kama, gaya ng BLPG series, ay nagbibigay ng magandang front access para sa malalaking panel habang pinapanatili ang closed-frame stiffness, at nababagay ito sa mga trabaho kung saan ang load ay tunay na nakasentro ngunit ang bahagi ay pisikal na malaki. Ang double-point na pamilya, sa kabilang banda, ay ang workhorse para sa progresibo at multi-station tooling. Ang isang kinatawan na halimbawa ay ang 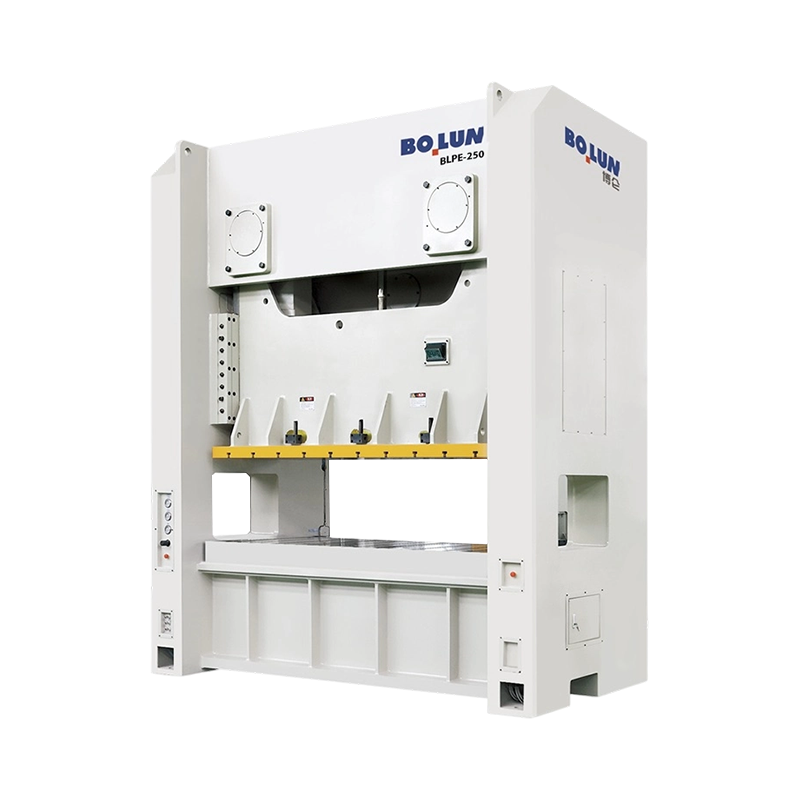 BLPE-250 Wide-Bed Closed-Frame Double-Point Press Ang 2500 kN BLPE-250 ay nagpapares ng 2500 × 1000 mm na kama na may closed-frame rigidity para sa malaking progresibo at multi-station tooling. Tingnan ang Produkto → configuration, na nagpapares ng isang malawak na kama na may dalawang punto ng koneksyon at isang matatag na frame para sa patuloy na paggawa ng produksyon.
Ang frame ang nagpapasya kung gaano tuwid ang makina. Ang drive ang magpapasya kung ano ang ginagawa ng slide habang pababa, at iyon naman ang magpapasya kung aling mga proseso ang maaaring aktwal na gumanap ng makina. Apat na kaayusan ang nangingibabaw sa mga closed-frame na mekanikal na pagpindot, at hindi sila mapapalitan.
Ang klasikong crank drive ay nagko-convert ng rotary flywheel energy sa isang sinusoidal slide motion. Ito ay mahusay, mekanikal na simple at mura upang mapanatili. Ang bilis ng pag-slide ay tumataas sa mid-stroke at bumababa patungo sa ibabang patay na gitna, kaya ang materyal ay gumugugol ng makatwirang oras sa ilalim ng compression malapit sa ibaba. Ang mga crank drive ay nababagay sa blanking, piercing, bending, shallow forming at general stamping kung saan ang force demand ay malapit sa ilalim ng stroke.
Ang isang sira-sira na gear drive ay naglalagay ng isang malaking gear at isang sira-sira na tindig sa pagitan ng flywheel at ang connecting rod, na nagpapataas ng torque multiplication malapit sa bottom dead center at nagbibigay-daan sa mas mahabang stroke nang walang proporsyonal na mas malaking crank throw. Ang resulta ay mataas na magagamit na puwersa na mababa sa stroke, na kung ano mismo ang kailangan ng malalim na pagguhit, pagbubuo ng malamig at makapal na plato. Ang mga makinang ito ay malamang na ang mga malalaki: mahabang stroke, malawak na kama, mataas na tonelada, at isang flywheel na may sukat para sa isang mabigat na solong stroke kaysa sa tuluy-tuloy na magaan na trabaho. Kung saan ang trabaho ay nangangailangan ng deepstroke na kakayahan sa mataas na tonelada, ang 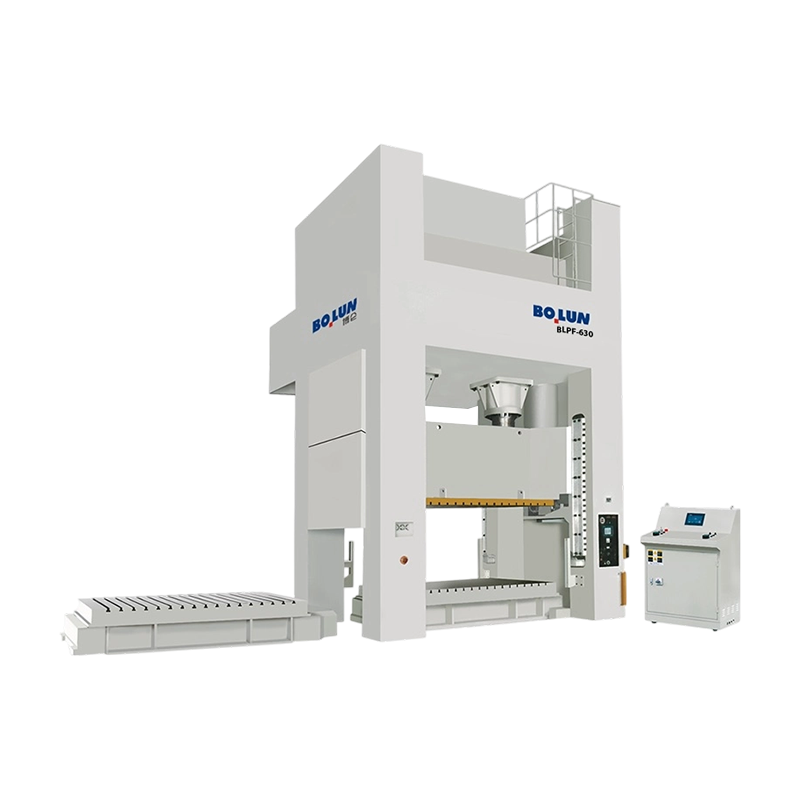 BLPF-630 Deep-Stroke Eccentric Gear Double-Point Press Isang 6300 kN eccentric-gear press na may 400 mm stroke at 800 kN cushion para sa high-tonnage deep drawing at complex forming. Tingnan ang Produkto → Ang pagtutukoy ay ang uri ng makina na ihahambing laban sa iyong pagkalkula ng pagbuo ng enerhiya, hindi lamang sa iyong pagkalkula ng tonelada.
Pinapalitan ng servo press ang flywheel at clutch ng isang motor at turnilyo o crank na mekanismo na maaaring i-program. Ang slide ay maaaring bumagal sa pamamagitan ng hiwa, tumira sa ibaba, baligtarin ang part-way, o mabilis na lumapit at mabagal na nabuo. Ang kakayahang umangkop na iyon ay nagbabayad sa tahimik na pag-blangko, sa pagguhit kung saan mo nais ang isang kontroladong bilis ng suntok sa pamamagitan ng materyal, sa coining kung saan ang isang maikling tirahan ay nagpapabuti ng fill, at sa mga trabaho kung saan ang parehong makina ay dapat magpatakbo ng maraming iba't ibang mga tool. Ang mga limitasyon ay pare-parehong totoo: magagamit na torque sa mababang bilis, enerhiya sa bawat stroke, gastos ng motor at drive, at ang katotohanan na ang magagamit na enerhiya ng isang servo machine ay may hangganan sa paraang ang isang malaking flywheel ay hindi. Kung ang iyong proseso ay nangangailangan ng isang napakabigat na solong stroke, suriin ang bilang ng enerhiya sa kilojoules, hindi lamang ang tonelada.
Isang double-point servo machine na naka-frame, gaya ng 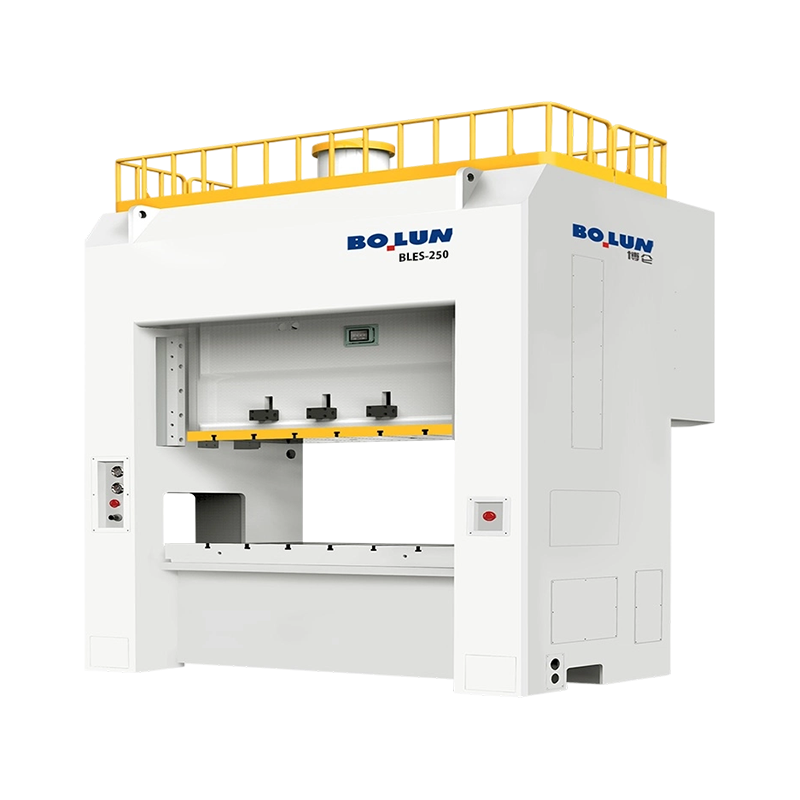 BLES-250 Closed-Frame Double-Point Servo Press Isang 2500 kN servo press na may 25,200 J working energy at closed-frame double-point rigidity para sa programmable deep-drawing at precision stamping work. Tingnan ang Produkto → configuration, ay ang natural na akma para sa isang planta na nagpapatakbo ng halo-halong trabahong may mataas na halaga at gusto ng mga programmable na stroke profile nang hindi binibitiwan ang closed-frame rigidity.
Ang mga toggle drive ay dumarami nang husto malapit sa ibabang dead center sa pamamagitan ng isang linkage na dumidiretso habang bumababa ang slide. Mabagal na lumalapit ang slide na may mataas na mekanikal na bentahe, pagkatapos ay mabilis na binawi. Ito ang karaniwang arkitektura para sa malamig na forging, coining at sizing, kung saan ang materyal ay dapat dumaloy sa halip na gupitin, at kung saan ang force peak ay nasa loob ng isang milimetro o dalawa sa ilalim. Ang mga toggle machine ay karaniwang tinutukoy sa pamamagitan ng deformation energy at frame stiffness sa halip na sa pamamagitan lamang ng tonnage.
| Uri ng drive | Force available malapit sa bottom dead center | Mga karaniwang proseso | Pangunahing limitasyon upang suriin |
|---|---|---|---|
| Crank | Na-rate na puwersa sa na-rate na posisyon ng tonelada | Blanking, butas, baluktot, mababaw na bumubuo | Haba ng stroke at enerhiya bawat stroke |
| Sira-sira na gear | Mataas, na may malakas na multiplikasyon ng metalikang kuwintas | Malalim na pagguhit, makapal na plato, malamig na bumubuo | Oras ng pagbawi ng flywheel sa tuluy-tuloy na mga stroke |
| Servo | Programmable; depende sa motor at screw rating | Tahimik na blanking, kinokontrol na pagguhit, coining, halo-halong tooling | Magagamit na enerhiya sa bawat stroke at gastos sa pagmamaneho |
| I-toggle / buko | Napakataas sa loob ng maikling working zone | Cold forging, sizing, coining | Makitid na magagamit na stroke window |
Karamihan sa mga pagkakamali sa pagbili sa mga closed-frame press ay hindi ginawa sa tonelada. Ang mga ito ay ginawa sa apat o limang numero na naka-print sa ilalim nito. Ang sheet ng detalye ay isang maliit na kontrata, at ang bawat figure ay may konteksto na bihirang ipaliwanag ng quotation.
Magsimula sa na-rate na posisyon ng tonelada. Ang mechanical press ay maaari lamang maghatid ng nominal na puwersa nito sa isang tinukoy na distansya sa itaas ng ibabang patay na sentro, karaniwang nasa pagitan ng 5 at 13 mm depende sa laki at pamantayan. Sa itaas ng puntong iyon, nililimitahan ng geometry ng drive ang puwersa. Kung ang iyong forming operation ay nangangailangan ng buong toneladang 30 mm sa itaas ng bottom dead center, hindi ito ihahatid ng makina na may rating na 6 mm, kahit ano pa ang nakasulat sa nameplate. Itanong ang tonnage curve, hindi ang solong pigura.
Susunod, suriin ang stroke at ang mga stroke bawat minuto nang magkasama. Ang SPM ay karaniwang sinipi sa isang tiyak na haba ng stroke at madalas sa isang tiyak na setting ng bilis. Ang isang makina na na-advertise sa 60 SPM ay maaari lamang maabot iyon sa isang maikling stroke at isang variable-speed drive na nakatakda sa maximum. Kung ang iyong tool ay nangangailangan ng 200 mm stroke para sa pagkuha ng bahagi, ang makatotohanang rate ng produksyon ay maaaring mas mababa.
Pagkatapos ay i-verify ang die space arithmetic. Ang taas ng shut, pagsasaayos ng slide at kapal ng bolster ay dapat basahin bilang isang set. Ang iyong die stack ay dapat maupo malapit sa gitna ng hanay ng pagsasaayos, hindi sa sukdulan, upang patuloy kang gumiling ng allowance sa die at silid upang magdagdag ng spacer o isang cushion plate sa ibang pagkakataon. Ang isang die na umaangkop lamang sa pagsasaayos sa itaas na limitasyon nito ay isang die na hindi magkakasya pagkatapos ng unang pag-regrind nito.
| figure ng pagtutukoy | Kung ano ang kinokontrol nito | Tanong na itatanong |
|---|---|---|
| Na-rate na tonelada at na-rate na posisyon | Magagamit na puwersa sa isang ibinigay na taas sa itaas ng ibabang patay na sentro | Maaari mo bang ibigay ang tonnage curve sa working stroke? |
| Haba ng stroke at SPM | Taas ng pagkuha ng bahagi at makatotohanang output | Sa anong stroke at speed setting sinusukat ang SPM? |
| Die height at slide adjustment | Kung magkasya ang die stack sa margin | Ano ang posisyon ng pagsasaayos na naka-install ang aking die? |
| Lugar ng kama at slide | Die footprint at clamping space | Ang siniping kama ba ang pagbubukas ng frame o ang bolster plate? |
| Pagpalihis ng frame | Katatagan ng die clearance at katumpakan ng bahagi | Anong vertical at angular deflection ang ginagarantiyahan sa rated load? |
| Die cushion capacity at stroke | Blangkong may hawak na puwersa at pagbuga | Ang puwersa ba ng unan ay pare-pareho sa pamamagitan ng paghampas o pagtaas? |
| Pangunahing kapangyarihan ng motor | Patuloy na output at pagbawi ng enerhiya | Gaano karaming mga stroke bawat minuto ang maaaring mapanatili sa buong pagkarga? |
Ang tonelada ay dapat kalkulahin mula sa tool, pagkatapos ay bilugan up na may margin, pagkatapos ay suriin laban sa press curve. Ang paggawa nito sa iba pang pagkakasunud-sunod, simula sa makina na inaalok sa iyo, ay kung paano nauuwi ang mga pagpindot sa 95 porsiyento ng na-rate na pagkarga at maagang nabibigo.
Para sa paggugupit at pagbabangko, ang puwersa ay ang haba ng hiwa na pinarami ng kapal na pinarami ng lakas ng paggugupit ng materyal. Ang isang 180 mm square blank sa 3 mm na mild steel ay may cut length na 720 mm; na may lakas ng paggugupit sa paligid ng 350 MPa, ang puwersa ay humigit-kumulang 756 kN, o humigit-kumulang 77 tonelada. Magdagdag ng stripping force, karaniwang 5 hanggang 10 porsiyento, at isang working margin na 20 hanggang 30 porsiyento, at isang 100 hanggang 110 toneladang makina ay komportable. I-multiply sa bilang ng mga istasyon na magkakasabay na nagpuputol sa isang progresibong die. Apat na sabay-sabay na pagbawas ng ganoong laki ay mangangailangan ng higit sa 300 tonelada, na ganap na nagbabago sa klase ng makina.
Para sa pagguhit, ang puwersa ng pagguhit ay nakasalalay sa blangko na lapad, kapal ng materyal at lakas ng makunat, at ang puwersa ng blank holder ay karaniwang nagdaragdag ng 20 hanggang 40 porsiyento sa itaas. Ang isang karaniwang pagkakamali ay ang laki ng pagpindot sa lakas ng pagguhit nang mag-isa at kalimutan na ang unan ay kailangang hawakan ang blangko para sa buong lalim ng pagguhit habang ang slide ay gumagalaw pa rin. Ang kapasidad ng cushion, ang kurba ng puwersa nito at ang paghampas nito ay kailangang suriin lahat laban sa iskedyul ng pagguhit, hindi lamang laban sa pinakamataas na bilang sa catalogue.
Dalawang karagdagang tseke ang madalas na nilaktawan. Una, enerhiya: ang isang flywheel machine ay maaaring maghatid ng isang malaking puwersa ngunit isang limitadong halaga lamang ng enerhiya sa bawat stroke bago ito bumagal. Ang isang trabaho na may mahabang working stroke ay kumokonsumo ng mas maraming enerhiya kaysa sa isang maikling blanking cut sa parehong tonelada, at kung ang flywheel ay hindi makabawi sa pagitan ng mga stroke, ang production rate ay bumababa. Pangalawa, off-centre loading: mas pinahihintulutan ito ng mga closed frame kaysa sa mga open-gap machine, ngunit hindi nila ito binabalewala. Kung ang resultang puwersa ay nasa labas ng inirerekomendang zone, ang slide ay tumagilid, ang mga gib ay nasusuot nang hindi pantay, at ang die ay nakakakita ng pagkakaiba-iba ng clearance. Hilingin ang pinahihintulutang off-centre load diagram at tingnan kung saan talaga nakaupo ang center of force ng iyong tool.
Ang die space ay kung saan napupunta ang mga magagandang detalye. Ang isang drawing na nagpapakita ng 2,000 by 1,000 mm na kama ay maaaring sumisipi sa pagbubukas ng frame, habang ang aktwal na bolster plate na may mga T-slot ay maaaring mas maliit. Kumpirmahin kung aling dimensyon ang iyong bibilhin, pagkatapos ay kumpirmahin ang laki, pitch at posisyon ng T-slot, dahil ang mga iyon ang magpapasya kung paano mo i-clamp ang die at kung gagana ang iyong mga kasalukuyang clamp at parallel.
Ang lugar ng slide ay mahalaga gaya ng lugar ng kama. Ang itaas na die ay ikinakapit sa slide, at ang isang slide na mas makitid kaysa sa die ay nag-iiwan sa mga panlabas na gilid ng tool na hindi suportado. Para sa malalaking panel ito ay isang tunay na pinagmumulan ng pagbaluktot at pagmamarka. Suriin din ang die weight limit laban sa slide at counterbalance capacity: bababa ang isang hindi balanseng heavy die kapag nailabas ang counterbalance pressure, na parehong isyu sa kaligtasan at isyu sa die-damage.
Sa unan, ang mga tanong na mahalaga ay puwersa, stroke at kontrol. Ang pneumatic cushion ay nagbibigay ng halos pare-parehong puwersa na may katangiang pagtaas sa dulo ng stroke, na mainam para sa maraming mga trabaho sa pagguhit. Ang hydraulic cushion na may programmable na puwersa at posisyon ay nagbibigay ng higit na kontrol para sa mahihirap na draw ngunit nagdaragdag ng gastos at pagpapanatili. Kung balak mong patakbuhin ang parehong pagguhit at pag-blangko, tingnan kung ang cushion ay maaaring i-lock out o bawiin mula sa die, at kung ang mga pin ng cushion ay maaaring iposisyon upang umangkop sa iyong layout ng tool nang hindi nagbubutas ng mga bagong butas sa bolster.
Para sa mga halaman na nagpapatakbo ng high-mix, low-volume na trabaho, ang isang gumagalaw na bolster na may mga riles at mabilis na die clamping ay nagbabago sa ekonomiya nang higit sa anumang iba pang opsyon sa listahan. Ang oras ng pag-setup na bumababa mula sa apat na oras hanggang apatnapung minuto ay nagbabayad nang mas mabilis kaysa sa marginal na pagbawas sa cycle time, dahil ang press ay maaaring kumita ng pera sa susunod na trabaho habang inihahanda pa ang mamatay.
Ang closed-frame press ay isang malaking pamumuhunan na protektado ng isang maliit na bilang ng mga bahagi, at ang sistema ng labis na karga ay ang pinakamahalaga sa mga ito. Ang hydraulic overload na proteksyon ay naglalabas ng slide kapag ang puwersa ay lumampas sa isang itinakdang limitasyon, kadalasan sa loob ng millisecond, at pagkatapos ay nagre-reset. Kung wala ito, inililipat ng double blank o misfed strip ang labis na karga sa connecting rod, crank at frame. Kapag naghahambing ng mga machine, tanungin kung ano ang overload na limitasyon sa paglabas, kung paano ito ni-reset, at kung ang punto ng paglabas ay maaaring ma-verify sa panahon ng pagsubok sa pagtanggap sa halip na kunin sa tiwala.
Tinutukoy ng clutch at brake arrangement ang paghinto ng performance, ingay at pagpapanatili. Ang mga basang multi-plate na clutches at preno ay tumatakbo sa langis, mas tumatagal, tumatakbo nang mas tahimik at nangangailangan ng mas kaunting pagsasaayos kaysa sa mga dry friction na uri, sa halaga ng isang circuit ng langis na dapat mapanatili. Ang mahalaga para sa kaligtasan ay ang oras ng paghinto at anggulo ng paghinto, na sinusukat sa flywheel o slide, dahil ang distansya ng kaligtasan ng mga nagbabantay at mga light curtain ay nakasalalay dito. Ang mga bilang na iyon ay dapat na itala sa pagkomisyon at muling suriin taun-taon.
Ang pagpapadulas ay hindi nakakaakit at mapagpasyahan. Pinipigilan ng awtomatikong sentralisadong pagpapadulas na may sinusubaybayang presyon at isang fault na output ang pinakakaraniwang sanhi ng napaaga na gib at pagkasira ng gear. Hilingin ang diagram ng pagpapadulas, ang bilang ng mga puntos, ang kapasidad ng reservoir at ang pag-uugali ng alarma kapag nakaharang ang isang linya. Magtanong din tungkol sa pamamaraan ng warm-up: ang isang cold press ay may iba't ibang clearance mula sa isang mainit, at ang isang tindahan na nagsisimula sa buong tonelada sa isang malamig na umaga ay makikita ang katumpakan ng drift para sa unang oras ng shift.
Ang kaligtasan ng pindutin ay kinokontrol halos lahat ng dako, at ang kinakailangan ay hindi isang sticker sa makina ngunit isang napatunayang function ng kaligtasan. Sa mga merkado na sumusunod sa ISO 16092, ang mga mekanikal na pagpindot ay sakop ng isang pangkalahatang pamantayan sa kaligtasan para sa mga pagpindot kasama ang isang partikular na bahagi ng makina para sa mga mekanikal na pagpindot, at ang mga sistema ng kontrol na nauugnay sa kaligtasan ay idinisenyo at na-validate sa isang antas ng pagganap sa ilalim ng ISO 13849. Ang mga makinang may markang CE sa Europe, NR-12 sa Brazil at mga pag-install na pinamamahalaan ng OSHA sa Estados Unidos ay dapat na protektahan ang lahat ng mga anggulo ng operasyon at dapat magkaiba ang mga anggulo ng operasyon: ang lahat ng mga anggulo ng operasyon ay dapat na protektado nang bahagya. ligtas.
Sa pagsasagawa, maghanap ng mga nakapirming guwardiya na may mga interlocked na pinto ng inspeksyon, isang two-hand control unit para sa single-stroke na operasyon, mga light curtain o safety mat kung saan kailangan ang access, isang safety block para sa die setting, at isang energy isolation procedure na aktwal na naghihiwalay ng nakaimbak na enerhiya sa flywheel, ang counterbalance na hangin at ang hydraulic circuit. Ang bloke ng kaligtasan ay madalas na tinanggal mula sa mga panipi sa badyet at mahalaga para sa sinumang magpapalit ng namatay.
Sa bahagi ng kontrol, ang mga kapaki-pakinabang na tampok ay ang mga nagpapababa ng error sa operator sa halip na ang mga mukhang kahanga-hanga sa isang brochure. Ang memorya ng die height na may motorized adjustment, tonnage monitoring na may per-stroke display, fault history na may timestamp, at malinaw na indikasyon ng crank angle ay sulit na magkaroon. Ang pagmamanman sa tonelada ay partikular na nagbabayad para sa sarili nito sa unang pagkakataong makatanggap ito ng maling feed bago masira ang tool.
Ang closed-frame press ay matigas, mabigat at sensitibo sa kung paano ito nakaupo sa sahig. Ang pundasyon ay karaniwang isang hiwalay na reinforced concrete block, na nakahiwalay sa nakapaligid na slab, na sukat sa masa ng makina at dynamic na load at cast na may anchor bolt pockets na itinakda mula sa isang template. Ang paglaktaw sa paghihiwalay at pag-bolting diretso sa isang pangkalahatang pang-industriya na slab ay ang pinakamabilis na ruta sa pag-crack, sa paghahatid ng vibration sa mga kalapit na makina, at sa isang pindutin na hindi magkakaroon ng parallelism.
Ang pag-level ay isang katumpakan na trabaho. Ang isang press na naka-level sa isang fraction ng isang milimetro bawat metro na may wastong espiritu o electronic na antas, pagkatapos ay grouted at muling suriin pagkatapos ng grawt cures, ay magkakaroon ng geometry nito. Ang isang pinapantayan ng mata ay magpapakita nito sa unang mamatay. Payagan ang oras ng pagpapagaling bago ang produksyon, at itala ang mga antas ng pagbabasa bilang bahagi ng file ng pag-install.
Karaniwang minamaliit ang mga utility. Kailangan ang compressed air para sa clutch, counterbalance, cushion at air blast; suriin ang presyon, daloy at kung ang supply ay tuyo at sinala, dahil ang tubig sa air circuit ay umaabot sa clutch at sa pneumatics. Ang suplay ng kuryente ay dapat tumugma sa boltahe ng motor at kontrol, at ang kapasidad ng transpormer ay dapat na sukat sa kasalukuyang pagsisimula at anumang hinaharap na servo o VFD load sa isip. Mag-iwan ng silid para sa isang slug conveyor o isang scrap bin sa ilalim ng kama, at kumpirmahin ang lalim ng hukay na kinakailangan para sa unan at pagbuga.
Panghuli, planuhin ang rigging. Kumpirmahin ang kapasidad ng crane sa lugar ng pag-install, ang lapad ng pinto at daanan, ang pag-load ng sahig sa ruta at kung dumating ang frame na naka-assemble o pira-piraso. Ang isang makina na handa sa oras ngunit hindi maipasok sa gusali ay isang mahal na pagkaantala, at ang rigging plan ay walang gastos upang ihanda nang maaga.
Bago pumirma, talakayin ang mga sumusunod na item at sagutin ang bawat isa nang nakasulat. Wala sa kanila ang kakaiba; lahat ng mga ito ay regular na nakakaligtaan.
Ang kabuuang halaga ng pagmamay-ari ay kadalasang sumusunod sa die life at uptime na higit pa kaysa sa presyo ng pagbili. Ang isang makina na may parallelism sa ilalim ng pagkarga ay nagpapahaba ng buhay ng die sa pamamagitan ng isang masusukat na margin, at ang isang die na tumatagal ng 30 porsiyentong mas mahaba ay nagkakahalaga ng higit sa isang maliit na diskwento sa press. Idagdag ang halaga ng scrap, ng mga oras ng pag-setup, ng enerhiya sa bawat libong stroke at ng hindi planadong downtime, at ang pinakamurang quotation ay madalas na humihinto bilang ang pinakamurang opsyon sa ikatlong taon.
Ang mga tagabuo na gumagawa ng parehong bukas at saradong mga makina ay may posibilidad na buuin ang kanilang catalog sa paligid ng parehong apat na variable: frame architecture, bilang ng mga slide connection point, uri ng drive at proseso ng espesyalisasyon. Ang pag-unawa sa istrukturang iyon ay nagpapadali sa pag-shortlist ng tamang modelo sa halip na magbasa ng tatlumpung datasheet.
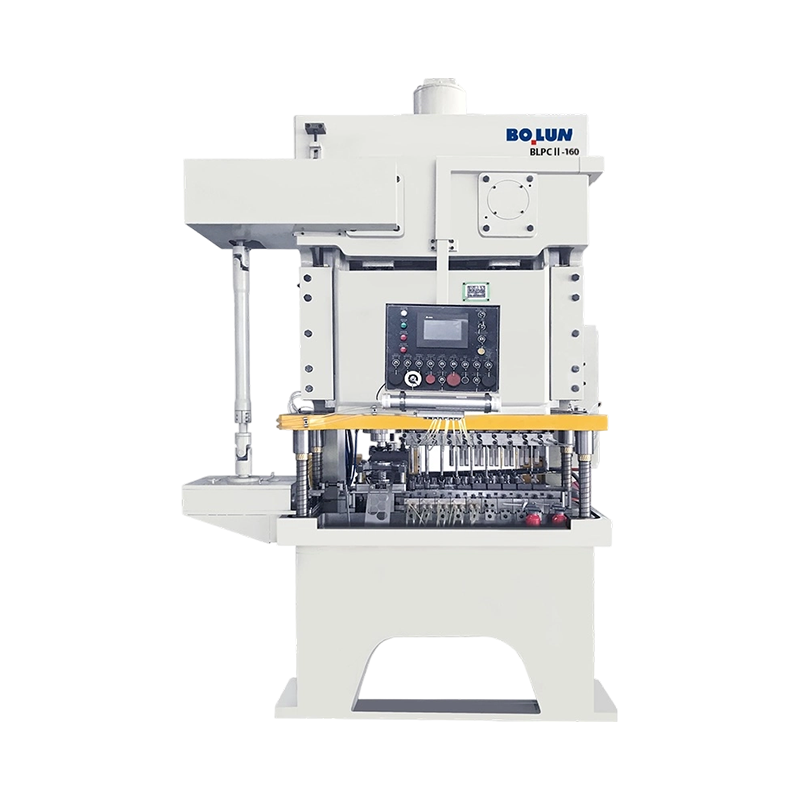
Ang isang tipikal na linya ng closed-frame ay tumatakbo mula sa mga single-point wide-door machine para sa malaki, nakasentro na trabaho, sa pamamagitan ng double-point presses para sa progresibo at multi-station tooling, papunta sa sira-sira na gear machine para sa malalim na pagguhit at heavy forming, at sa wakas sa servo-driven na mga variant kung saan ang programmable slide motion ay nagkakahalaga ng premium. Nakatabi ang mga espesyal na branch: cold forging toggle presses para sa deformation work, at battery shell presses para sa high-volume casing production kung saan ang dimensional consistency sa milyun-milyong bahagi ay mas mahalaga kaysa raw tonnage.
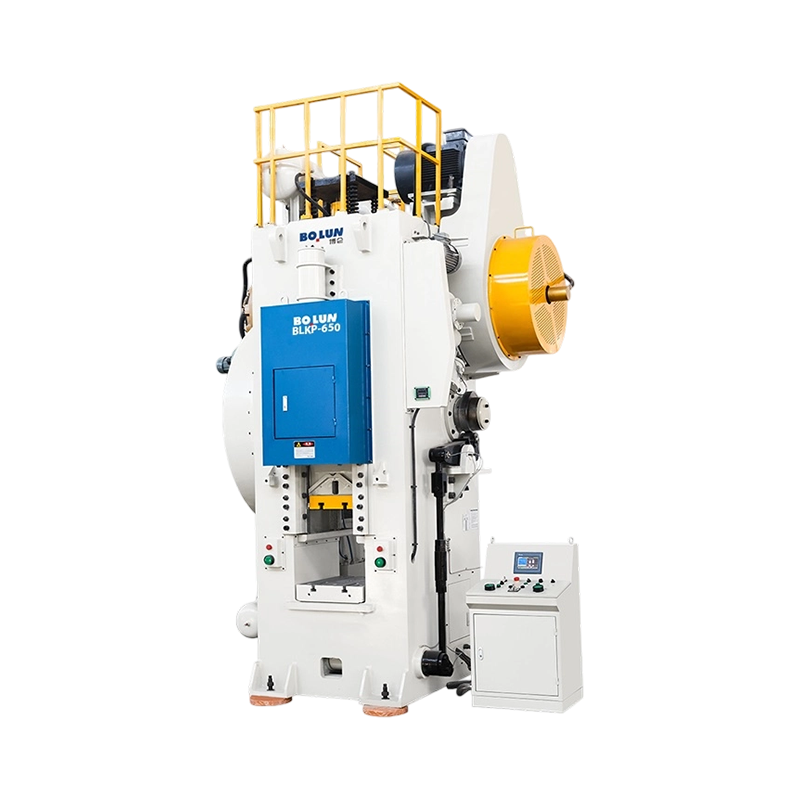
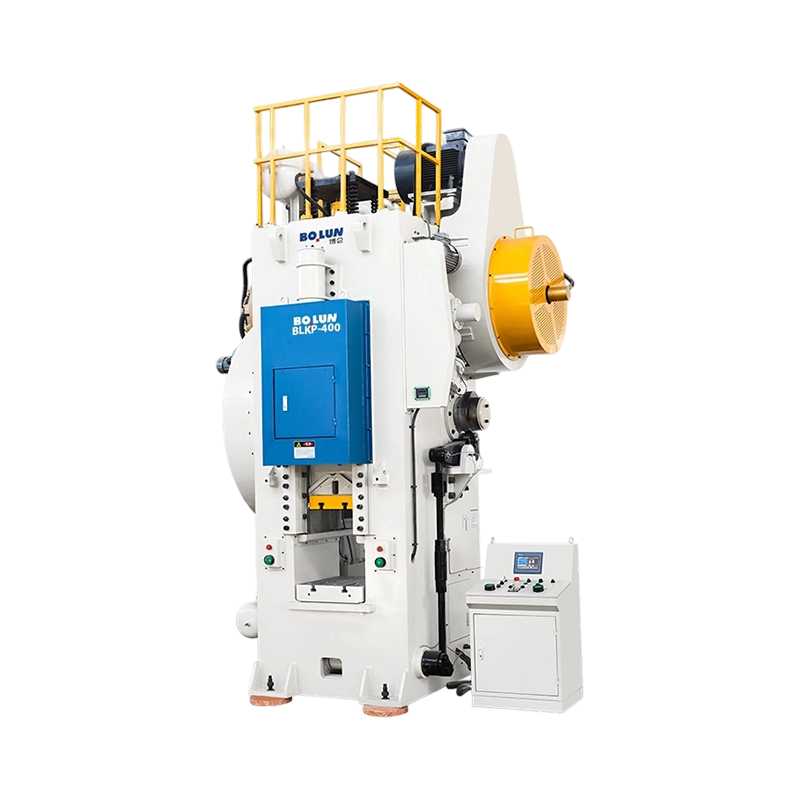
Binubuo ng Zhejiang Bolun High-Precision Machinery ang pamilya nitong closed-frame sa eksaktong mga linyang ito, na may mga wide-door na single-point na modelo, double-point press sa mid range, sira-sira na gear machine sa tuktok ng tonnage scale, at double-point servo branch para sa programmable forming. Ang nakasaad na posisyon ng kumpanya ay bilang isang vertically integrated na manufacturer na sumasaklaw sa disenyo, core component machining at final assembly, na mahalaga sa mga mamimili pangunahin sa isang dahilan: ang frame, ang slide at ang drive ay ginawa sa ilalim ng isang bubong, kaya ang mga deflection at accuracy figure ay maaaring masubaybayan pabalik sa isang proseso ng machining at inspeksyon sa halip na i-assemble mula sa mga third-party na bahagi. Maaaring suriin ng mga mamimili na sinusuri ang hanay pangkalahatang-ideya ng tagagawa at pagkatapos ay ihambing ang mga partikular na modelo laban sa checklist ng detalye sa itaas.
Ang nag-iisang pinakakapaki-pakinabang na ugali kapag bumibili ng saradong uri ng power press machine ay ang paghinto sa pagtrato sa tonelada bilang detalye ng headline. Sinasabi sa iyo ng tonelada ang laki ng makina. Ang frame deflection, die space, drive na katangian at enerhiya sa bawat stroke ay nagsasabi sa iyo kung ano talaga ang gagawin nito, kung gaano katagal ang mga dies at kung ang makina ay magkakaroon pa rin ng tolerance sa loob ng isang dekada. Kunin ang apat na tama, ilagay ang pamantayan sa pagtanggap sa sulat, at ang natitirang pagbili ay pangangasiwa.


Ang isang mid-size na tagagawa ng fastener ay nahaharap kamakailan sa isan...
Isang production manager sa isang mid-size na planta ng metal component ka...
Ang isang mamimili na naghahambing ng 45-toneladang open-gap press para sa...
Pag-unawa sa Mechanical Power Presses at Kanilang Mahahalagang Paggana...
Sinipi ng isang tooling engineer ang isang bagong bracket program at tinuk...
Ang isang malamig na forging die ay bihirang ipahayag ang pagkabigo nito n...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

