Maglagay ng 160-toneladang open-frame press at isang 160-toneladang closed-frame press na magkatabi at ang pagkakaiba ay makikita mula sa tatlumpung talampakan ang layo. Ang isa ay nag-iiwan sa lugar ng die na bukas sa tatlong gilid upang ang isang operator ay maaaring mag-slide ng isang malawak na blangko sa pamamagitan ng kamay; ibinabalot ng isa pa ang parehong die sa loob ng isang kahon ng bakal na nakakatanggal ng stress na halos hindi nababaluktot sa buong karga. Parehong ibinebenta sa ilalim ng parehong paglalarawan, "160-toneladang mekanikal na pagpindot," at parehong masisipi sa nakakagulat na magkatulad na mga presyo. Hindi sila ang parehong makina.
Ang kahulugan ay dapat mauna, dahil ang bawat praktikal na desisyon tungkol sa isang press ay dumadaloy mula dito. Ang mechanical press machine ay isang metal-forming machine tool na nag-iimbak ng kinetic energy sa isang umiikot na flywheel at naglalabas ng enerhiyang iyon, sa pamamagitan ng clutch at crank-type na mekanismo, sa isang slide na naglalakbay ng nakapirming stroke pataas at pababa sa isang set ng mga gabay. Ang puwersa ay hindi pare-pareho. Bumubuo ito sa pamamagitan ng stroke at mga taluktok sa huling ilang milimetro bago ang ibabang patay na sentro, kaya naman ang mekanikal na pagpindot ay napakahusay sa pag-blangko at pag-coin at awkward sa mabagal, buong-lalim na pagbuo.
Ang isang katangiang iyon ay nagpapaliwanag sa karamihan ng mga sumusunod: bakit ang tonelada, stroke, at stroke bawat minuto ay naayos ng mekanika ng makina sa halip na sa pamamagitan ng isang setting ng kontrol; bakit mas mahalaga ang higpit ng frame kaysa sa numero sa nameplate; at kung bakit ang servo-driven na bersyon ng parehong makina ay naging pinakamabilis na lumalagong kategorya sa mga stamping shop na nangangailangan ng flexibility nang hindi sumusuko sa bilis ng pag-ikot.
Sundin ang landas ng enerhiya mula sa suplay ng kuryente hanggang sa mukha ng mamatay at ang buong makina ay nagiging mas madaling mangatuwiran, at mas madaling tukuyin.
Dalawang kahihinatnan ang nahuhulog sa pagkakasunud-sunod na iyon. Una, ang isang mekanikal na press ay bubuo ng na-rate na tonelada nito malapit lamang sa ilalim ng stroke; kung ang isang proseso ay nangangailangan ng mataas na puwersa sa half-stroke, ang isang crank press ay ang maling tool at isang hydraulic o servo press ay dapat isaalang-alang. Pangalawa, dahil ang clutch at preno ang nagpapasya kung gaano katumpak ang paghinto ng slide at kung gaano ito kabilis maiikot, ang uri ng clutch ay isa sa pinakamalakas na signal ng pagbuo ng makina. Ang friction clutch na may electronic brake monitor at isang inch/single/continuous mode selector ang nagbibigay-daan sa isang press na magamit para sa die setting at para sa automated coil feeding sa parehong shift.
Ang uri ng paghahatid ay ang iba pang kalahati ng kuwento. Ang isang plain crankshaft ay mura, compact, at nagbibigay ng halos sinusoidal stroke curve, na nababagay sa blanking at general stamping. Ang isang sira-sirang gear drive ay nagpapahaba sa epektibong stroke at nagpapabagal sa slide malapit sa ibaba, na gumagawa ng mas maraming enerhiya sa trabaho bawat stroke at mas mahusay na pagganap sa deep-drawing at heavy forming. Ang isang toggle linkage ay nagpaparami nang husto ng puwersa malapit sa ibaba at samakatuwid ay ang karaniwang pagpipilian para sa cold forging, coining, at calibration work kung saan ang materyal ay kailangang dumaloy sa halip na gupitin. Pinapalitan ng servo drive ang flywheel-and-clutch arrangement ng isang high-torque na motor na maaaring mag-program ng anumang stroke curve na gusto ng proseso.
Tonnage ay ang numero ng headline, ngunit ito ang mga bahagi na magpapasya kung ang isang press ay may pagpapaubaya pa rin pagkatapos ng limang taon ng dalawang-shift na operasyon.
| Assembly | Ano ang ginagawa nito | Kung ano ang sinasabi nito sa iyo sa isang quote |
|---|---|---|
| Frame | Dala ang bumubuo ng reaksyon at pinapanatili ang slide square sa kama | Welded kumpara sa tie-rod construction; deflection figure sa ilalim ng rated load; kung ito ay stress-relieved pagkatapos ng hinang |
| Flywheel | Iniimbak ang enerhiya na inilabas sa bawat stroke | Ang masa ng flywheel at pinahihintulutang pagbaba ng bilis ay nagpapahiwatig ng magagamit na enerhiya sa trabaho, hindi lamang tonelada |
| Clutch at preno | Isama at ihinto ang drive train sa bawat cycle | Ang air friction clutch na may brake monitoring at inch mode ay nagpapahiwatig ng moderno at mas ligtas na makina |
| Crankshaft o sira-sira na gear | Kino-convert ang pag-ikot sa paggalaw ng slide | Tinutukoy ang profile ng stroke, lakas ng trabaho, at pagiging angkop para sa pagguhit kumpara sa pag-blangko |
| Pang-uugnay na baras at slide | Nagpapadala ng puwersa sa itaas na mamatay | Lugar ng pag-slide, saklaw ng pagsasaayos ng slide, at kung nilagyan ng proteksyon ng hydraulic overload |
| Gibs at mga gabay | Panatilihing parallel ang slide at labanan ang off-center thrust | Naaayos kumpara sa mga nakapirming gib; pagtutukoy ng clearance; walong puntos na paggabay sa mas malawak na mga slide |
| Kama at bolster plate | Sinusuportahan ang lower die at tinutukoy ang magagamit na die space | Laki ng kama, pattern ng T-slot, probisyon ng cushion o die-cushion, at kapal ng kama |
| Mga silindro ng counterbalance | Offset slide at bigat ng tool | Nakakaapekto sa katumpakan ng paghinto, pagkasira ng preno, at antas ng ingay |
| Sistema ng pagpapadulas | Nagpapakain ng langis sa mga bearings, gibs, at gears | Sentralisado kumpara sa manwal; kung ang mga lubrication fault ay magkakaugnay sa control |
| Sistema ng kontrol at kaligtasan | Pinapatakbo ang cycle at pinoprotektahan ang operator | PLC generation, tonnage monitor, light curtains, two-hand control, at pagpili ng stroke mode |
Dalawang entry sa talahanayang iyon ang nararapat na dagdag na atensyon dahil sila ang madalas na binibili ng mga mamimili. Ang pagpapalihis ng frame — kadalasang ipinapahayag bilang isang fraction ng isang milimetro bawat metro ng haba ng kama sa na-rate na pagkarga — ay nagpapasya kung ang mga gilid ng die ay nasa gitna ng isang mahabang kama na malapit sa parehong lalim ng mga gilid ng die sa mga dulo. At ang gib clearance ay nagpapasya kung paano kumikilos ang slide kapag ang isang die ay na-load sa labas ng gitna, na normal sa progresibo at paglipat ng trabaho. Ang isang press na may mapagbigay na tonelada ngunit malambot na frame at maluwag na mga gabay ay gagawa pa rin ng mga tinanggihang bahagi, mas mahal lang.
Ang mga pagpindot ay pinagsama ayon sa apat na bagay: ang hugis ng frame, ang bilang ng mga punto ng koneksyon sa pagitan ng drive at ang slide, ang transmission na gumagawa ng stroke, at ang proseso kung saan ginawa ang makina. Ang apat na palakol na iyon ay bumubuo ng mga kategoryang makikita mo sa anumang catalog.
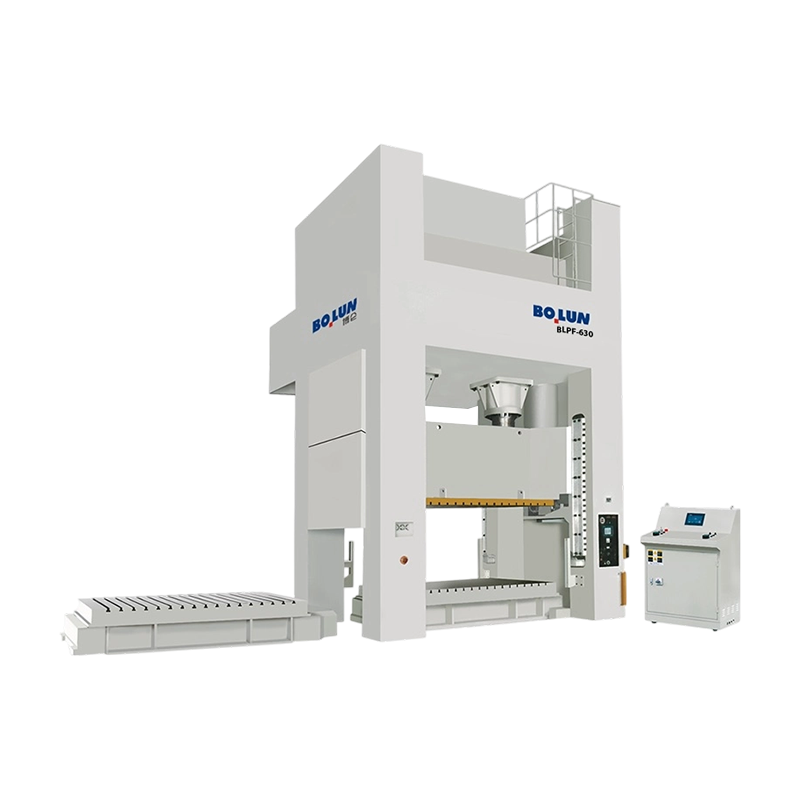
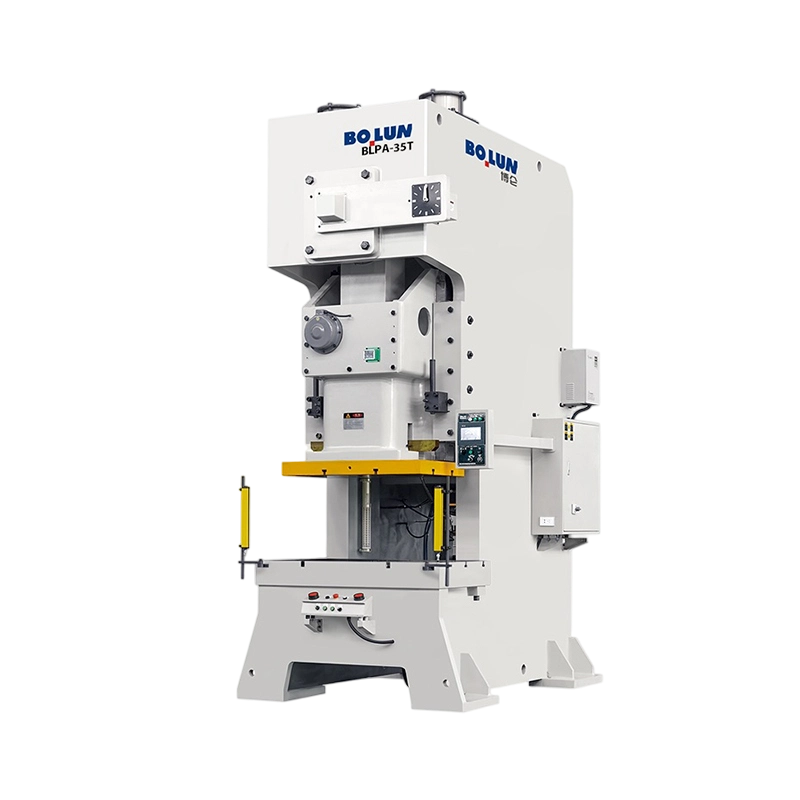
Ang isang open-type press ay may hugis-C na frame na ang lugar ng die ay naa-access mula sa harap at magkabilang gilid, na ginagawang maginhawa ang manual loading, robot access, at short-run work. Ang trade-off ay ang frame ay likas na hindi gaanong matibay dahil ang load path ay hindi nakasara, kaya ito ay lumilihis nang higit at bumabalik nang higit sa ilalim ng pagkarga, na nagkakahalaga ng kamatayan at katumpakan ng bahagi. Ang closed-type na press ay nagsasara ng load path sa paligid ng die, na nagbibigay ng mas mataas na higpit at mas mahusay na off-center load tolerance sa halaga ng pinaghihigpitang pag-access. Karamihan sa mga tindahan na nagpapatakbo ng mataas na volume na katumpakan ay gumagana sa kalaunan ay nag-standardize sa mga closed-frame na makina, habang ang mga open-frame press ay nananatiling default para sa mas maliliit na tonelada at halo-halong produksyon. Ang mas kumpletong paghahambing sa pagitan ng dalawang pamilya ay sulit na basahin bago ang isang desisyon sa pagbili, at isang kapaki-pakinabang na breakdown ng ang open-type versus closed-type trade-off sumasaklaw sa pagpapalihis at pag-access ng mga argumento nang mas detalyado.
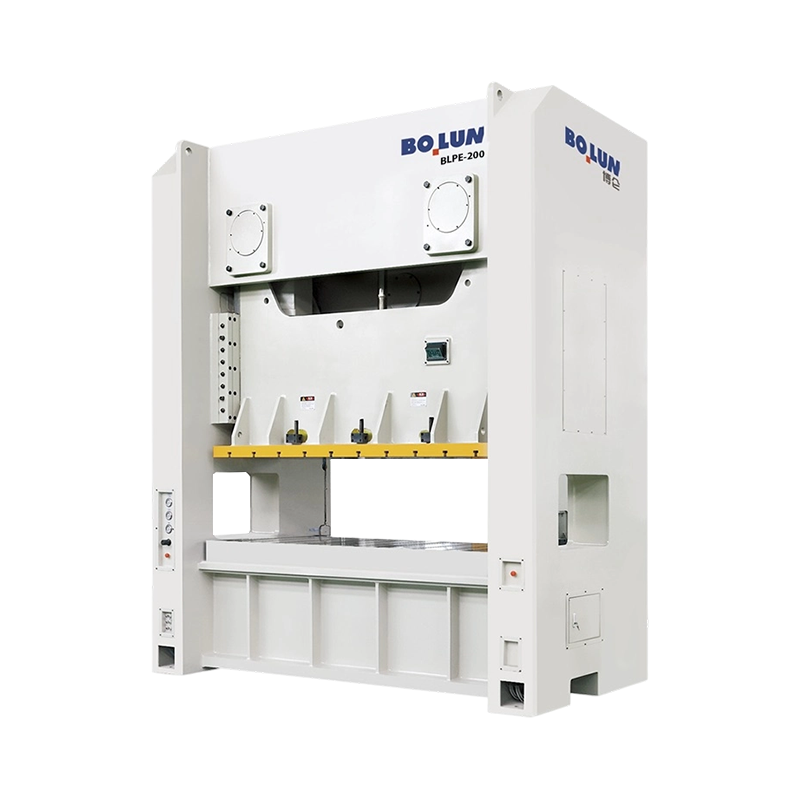
Ang isang single-point press ay nagtutulak sa slide sa pamamagitan ng isang connecting rod sa gitna. Ito ay mas simple, mas mura, at ganap na sapat para sa makitid na mga dies at katamtamang pag-load sa labas ng sentro. Ang isang double-point press ay nagtutulak sa slide sa pamamagitan ng dalawang connecting rods na may pagitan sa lapad ng slide, na nagpapakalat ng load at kapansin-pansing nagpapabuti ng resistensya sa tipping kapag ang die ay na-load off-center. Kung magpapatakbo ka ng malalawak na panel, mga progresibong dies na may hindi balanseng mga istasyon, o anumang bagay na nagtutulak sa pagkarga patungo sa isang gilid ng kama, ang two-point machine ay hindi isang luho; ito ang pagkakaiba sa pagitan ng mga pare-parehong bahagi at scrap. Ang isang kinatawan na halimbawa ay ang closed-type na double-point na pamilya, kung saan ang isang mid-range na modelo tulad ng isang 250-toneladang wide-bed machine ay naglalayong eksakto sa ganitong uri ng trabaho.
 BLPE-250 Robust Wide-Bed Closed-Type Double-Point Press Isang 250-toneladang closed-type na double-point press na may 2,500 x 1,000 mm worktable, 22 kW na data ng motor at serye, na angkop sa malawak na mga progresibong dies at off-center load. Tingnan ang Produkto →
Ang crank drive ay ang klasiko at ang pinakakaraniwan pa rin: simple, matatag, at murang mapanatili. Ang sira-sira na gear drive ay nagbibigay ng mas mahabang epektibong stroke at mas maraming enerhiya sa trabaho, kaya naman lumilitaw ito sa mabibigat na closed-frame na makina sa hanay na 400 hanggang 800 tonelada. Ang toggle drive ay nagpaparami ng puwersa sa ibaba ng stroke, na ginagawa itong pamantayan para sa malamig na forging at coining. Ang servo drive ay ganap na nag-aalis ng flywheel-and-clutch na mekanismo at pinapalitan ito ng isang servomotor na maaaring humawak sa slide, i-reverse ito sa kalagitnaan ng stroke, at sundin ang isang programmable motion profile — mabagal na diskarte, kinokontrol na contact, tumira sa ibaba, mabilis na pagbalik.
Ang programmability na iyon ang dahilan kung bakit kaakit-akit ang mga servo press para sa malalim na pagguhit, kung saan ang materyal ay dapat hayaang dumaloy sa halip na mapunit, at para sa pagbuo ng mga operasyon na nangangailangan ng tirahan upang maalis ang springback. Ang isang makina tulad ng isang 125-toneladang open-type na single-point servo press ay partikular na binuo sa paligid ng pangangailangang iyon, na pinapares ang servo-controlled na slide motion sa window ng proseso ng deep-drawing.
 BLAS-125 Deep Drawing Open-Type Single-Point Servo Power Press 125-toneladang open-type na servo press na may pinalawig na 180 mm slide stroke at 350 mm throat depth para sa malalim na pagguhit, kung saan sinusuportahan ng programmable slide motion ang daloy ng materyal. Tingnan ang Produkto →
Ang praktikal na pag-iingat ay ang servo presses ay nagkakahalaga ng higit bawat tonelada at humihingi ng mas mahusay na kaalaman sa proseso upang pagsamantalahan. Kung ang bahagi ay isang simpleng blangko o isang butas na bracket, ang dagdag na kontrol sa paggalaw ay pera na ginugol sa kakayahan na hindi kailanman ginagamit ng trabaho.
Ang isang press quotation sheet ay naglalaman ng isang dosenang numero, at iilan lamang sa kanila ang magpapasya kung ang makina ay angkop sa trabaho. Ito ang mga dapat suriin muna.
Ang pinakakaraniwang error sa pagtutukoy ay ang pagbili ng tonelada nang hindi sinusuri ang stroke at enerhiya. Ang 200-toneladang press na may maikling stroke at isang light flywheel ay maaaring talunin ng isang 160-toneladang press na may mas mahabang stroke at mas mabigat na flywheel sa deep-drawing work, at ang spec sheet ay hindi sasabihin iyon nang malakas. Ang pangalawang pinakakaraniwang error ay hindi papansinin ang off-center loading. Ang isang die na ganap na nakaupo sa gitna ng kama ay kumikilos na ibang-iba mula sa isa na sumasaklaw sa buong lapad ng kama na may pinakamabigat na istasyon sa isang tabi.
Ang mga mekanikal na pagpindot ay mga makinang bumubuo ng pangkalahatang layunin, ngunit ang mga prosesong pinamamahalaan nila ay may isang katangian: kailangan nila ng mataas na puwersa na inilapat nang biglaan at paulit-ulit sa isang kontroladong posisyon.
Blanking at piercing. Paggugupit ng sheet metal sa mga hugis at pagsuntok ng mga butas. Ang materyal na mga bali sa halip na dumadaloy, kaya ang isang mabilis, matigas na pagpindot na may mahusay na gabay sa pag-slide ay perpekto, at ang mga kinakailangan sa tonelada ay madaling kalkulahin mula sa lakas ng paggugupit at haba ng hiwa.
Baluktot, flanging, at pagbuo. Air bending, bottoming, at flanging operations kung saan itinatakda ng die ang panghuling geometry. Ang pagkakapare-pareho ay nakasalalay sa paulit-ulit na posisyon sa ibabang patay na gitna.
Malalim na pagguhit. Mga tasa, housing, at motor shell kung saan ang materyal ay kailangang dumaloy sa isang die cavity nang hindi napunit. Ito ang proseso na kadalasang nagpipilit sa isang bumibili patungo sa isang mas mahabang stroke, isang die cushion, o isang servo drive na may isang programmable na profile ng bilis.
Coining at sizing. Manipis, mataas na presyon na mga operasyon na nangangailangan ng puwersa na nakakonsentra sa ilalim ng stroke. Mahusay dito ang mga toggle at sira-sira na gear machine.
Cold forging. Solid o malapit-solid na mga bahagi na nabuo sa temperatura ng silid, na nangangailangan ng napakataas na puwersa at malaking pagpapapangit. Ang mga toggle-drive machine na may balanseng stroke na katangian at heavy-duty na frame ay binuo para sa tungkuling ito, at ang isang high-tonnage toggle press sa 650-toneladang klase ay naglalarawan ng kategorya: balanseng stroke motion, mataas na kakayahan sa pagpapapangit, at isang frame na inilaan para sa tuluy-tuloy na pagkarga ng industriya.
 BLKP-650 High-Deformation Cold Forging Toggle-Type Power Press 650-toneladang toggle press na may 8 mm pressure stroke, pinagsamang ejector at 75 x 4 kW motor para sa heavy cold forging at stable na pagbuo ng thick-gauge components. Tingnan ang Produkto →
Ang shell ng baterya at structural component stamping. Isang mas bago at mabilis na lumalawak na aplikasyon. Ang mga enclosure ng baterya at mga structural na bahagi ay nangangailangan ng napaka-stable na paggalaw ng slide, mataas na katumpakan sa maraming laki ng shell, at sapat na tonelada upang bumuo ng mas makapal o mas matigas na mga haluang metal nang walang distortion. Ang mga double-point machine na ginawa para sa layunin na may malalawak na kama ay partikular na lumitaw para sa kategoryang ito ng trabaho.
Bago pumili ng isang partikular na modelo, dapat na tama ang pamilya ng makina. Ang tatlong pamilya ay nilulutas ang iba't ibang problema.
| Variable | Mechanical press | Hydraulic press | Servo press |
|---|---|---|---|
| Force profile | Mga taluktok malapit sa ibabang patay na sentro | Patuloy sa buong stroke | Programmable kahit saan sa stroke |
| Stroke | Naayos ng mekanismo | Madaling iakma | Ganap na programmable |
| Bilis ng ikot | Mabilis, kadalasan ang pinakamabilis sa tatlo | Pinakamabagal | Mabilis, at maaaring i-optimize bawat bahagi |
| Enerhiya na kahusayan | Buffer ng flywheel ang pinakamataas na demand mula sa supply | Patuloy na pagkarga ng bomba | Pangunahing ginagamit ang enerhiya kapag bumubuo |
| Pinakamahusay na angkop sa | Blanking, piercing, bending, general stamping, cold forging | Malalim na pagguhit, makapal na plato, mahabang tirahan na bumubuo | Deep drawing, springback control, flexible, mixed production |
| Pangunahing driver ng gastos | Katigasan ng frame, uri ng drive, tonelada | Kapasidad ng bomba at balbula, laki ng silindro | Motor at drive electronics, control software |
Sa pagsasagawa, ang karamihan sa mga tindahan ng stamping na may mataas na dami ay nagpapatakbo pa rin ng mga mekanikal na pagpindot para sa anumang bagay na may kinalaman sa paggugupit o mababaw na pagbubuo, pinapanatili ang mga haydrolika para sa malalim at mabagal na mga trabaho, at nagdaragdag ng mga servo machine kung saan malawak ang paghahalo ng bahagi at mahalaga ang oras ng pagbabago. Ang pagkakamaling dapat iwasan ay ang pagbili ng servo press para sa isang trabaho na gagawin ng isang well-specified crank press para sa mas kaunting pera, o pagbili ng isang maliit na mechanical press para sa isang deep-draw na trabaho na nangangailangan ng force profile na ang hydraulic o servo machine lang ang makakapaghatid.
Kapag naayos na ang pamilya at ang tonelada, ang pagkakaiba sa pagitan ng isang makina na tumatakbo sa loob ng labinlimang taon at isa na lumalaban sa iyo sa loob ng limang ay bumaba sa isang maikling listahan ng mga tanong sa komersyal at engineering.
Ang lead time ay nararapat sa sarili nitong linya. Ang isang karaniwang open-frame na makina ay maaaring maipadala sa loob ng ilang buwan, habang ang isang malaking closed-frame o servo press na binuo ayon sa detalye ay maaaring tumagal nang mas matagal. Kung ang production ramp ay naayos, ang petsa ng press order ay epektibong naayos din, at anumang pagpapasadya ay dapat magkasundo nang nakasulat bago ang deposito.
Ang mechanical press ay isang makina na may nakaimbak na enerhiya, at pananatilihin nito ang enerhiyang iyon kahit na patay ang kuryente. Ang bawat tampok na pangkaligtasan sa modernong press ay umiiral dahil sa katotohanang iyon: ang preno ay dapat na subaybayan upang ang isang nabigong preno ay huminto sa makina sa halip na hayaang mahulog ang slide, at ang mga pamamaraan ng lockout ay dapat na ihiwalay ang nakaimbak na enerhiya, hindi lamang ang suplay ng kuryente.
Sumusunod din ang maintenance mula sa mechanics. Ang mga clutch at brake lining ay napuputol at dapat suriin sa isang iskedyul; dapat suriin ang gib clearance dahil naaanod ito sa load at temperatura; Ang mga punto ng pagpapadulas ay dapat na mapagkakatiwalaan na pakainin, dahil ang isang gutom na gib ay makakasira sa ibabaw ng slide bago pa nito masira ang tindig; at ang mga flywheel bearings, counterbalance cylinder, at overload na proteksyon na mga aparato ay lahat ay may mga pagitan ng inspeksyon na dapat itala sa tala ng pagpapanatili mula sa unang araw.
Ang pinakakapaki-pakinabang na ugali na maaaring gamitin ng isang tindahan ay ang pagmamanman ng tonelada. Ang isang press na nagre-record ng force signature ng bawat stroke ay mag-flag ng isang pagod na die, isang double blank, isang mis-fed na bahagi, o isang lumalaking problema sa bearing ilang linggo bago ito makagawa ng scrap bin na puno ng mga tinanggihang bahagi. Sa isang makina na nagpapatakbo ng libu-libong stroke sa bawat shift, ang pagsubaybay na iyon ay nagbabayad para sa sarili nito nang mas mabilis kaysa sa halos anumang iba pang opsyon sa order form.
Ang mga mechanical press machine ay simple sa konsepto at hindi mapagpatawad sa detalye. Ang flywheel ay nag-iimbak ng enerhiya, ang clutch ay naglalabas nito, at ang crank, gear, o toggle ay nagko-convert nito sa isang nakapirming stroke na naghahatid ng puwersa malapit sa ibaba. Lahat ng mahalaga sa komersyo — higpit ng frame, mga punto ng koneksyon, off-center load tolerance, stroke at enerhiya sa halip na toneladang nag-iisa, at ang kalidad ng clutch, mga gabay, at control system — ay direktang bunga ng mekanismong iyon.
Ayusin mo muna ang pamilya. Pagkatapos ay itugma ang stroke, enerhiya, at laki ng kama sa bahagi sa halip na sa numero sa brochure, bumili ng matinong tonnage margin, at kumpirmahin kung sino ang gumagawa ng frame at kung sino ang nakatayo sa likod ng makina pagkatapos i-install. Ang isang pindutin na pinili sa ganitong paraan ay hindi kailangang maging ang pinakamahal na opsyon sa quote; kailangan lang nito na ang mekanika ay tumutugma sa gawaing talagang balak mong patakbuhin.


Sinipi ng isang tooling engineer ang isang bagong bracket program at tinuk...
Isang Punto Design Isang koneksyon sa driv...
Ang mga makina ng power press ay inuri sa dalawang pangunahing pa...
Ang isang fastener plant sa Taizhou ay tumatanggap ng kahilingan mula sa i...
Ang isang mid-size na tagagawa ng fastener ay nahaharap kamakailan sa isan...
Ang isang mamimili na naghahambing ng 45-toneladang open-gap press para sa...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

