Ang isang procurement engineer na naghahambing ng isang 200-toneladang hydraulic press quote sa isang 200-toneladang mechanical power press quote ay kadalasang nakakahanap ng dalawang magkaibang makina, dalawang magkaibang istruktura ng gastos, at dalawang magkaibang mga pangako sa produksyon, kahit na ang numero ng tonelada ay magkapareho. Nangyayari iyon dahil ang ibig sabihin ng "power press" ay karaniwang isang mekanikal na press na pinapaandar ng isang flywheel, clutch, crankshaft, sira-sira na gear, o toggle linkage, habang ang hydraulic press ay gumagamit ng pressure na langis sa isang cylinder upang makabuo ng puwersa. Ang praktikal na pagkakaiba ay hindi lamang ang pinagmumulan ng kuryente. Binabago nito kung paano nabubuo ang puwersa sa pamamagitan ng stroke, kung gaano kabilis ang paggalaw ng slide, kung gaano kadaling maisaayos ang puwersa, kung ano ang mangyayari sa panahon ng labis na karga, at kung anong uri ng tooling at maintenance ang dapat planuhin ng shop.
Ang maikling sagot: pumili ng power press kapag ang mataas na volume, paulit-ulit na stamping at form ay nangangailangan ng bilis, repeatability, at mababang gastos sa bawat bahagi. Pumili ng hydraulic press kapag ang proseso ay nangangailangan ng full-stroke force, adjustable pressure, long dwell, deep drawing, o low-volume flexibility. Kung ang trabaho ay nangangailangan ng parehong programmable na paggalaw at mekanikal na bilis, ang isang servo power press ay ang gitnang landas. Ang natitirang bahagi ng paghahambing na ito ay nagpapaliwanag kung saan nagmumula ang mga pagkakaibang iyon at kung paano ito nakakaapekto sa mga tunay na desisyon sa pagbili.
Sa isang mekanikal na power press, ang motor ay nagpapaikot ng isang flywheel na nag-iimbak ng kinetic energy. Ikinokonekta ng clutch ang enerhiyang iyon sa isang crankshaft, sira-sira na shaft, o mekanismo ng toggle, at ang slide ay gumagalaw pataas at pababa sa isang nakapirming mechanical cycle. Ang puwersa na magagamit sa slide ay hindi pare-pareho. Tumataas ito habang ang anggulo ng crank ay lumalapit sa ibabang patay na sentro, kung saan ang mekanikal na kalamangan ay pinakamalaki. Iyon ang dahilan kung bakit ang isang mekanikal na press na may rating na 200 tonelada ay maaaring maghatid ng mas mababa sa 200 tonelada sa kalagitnaan ng stroke ngunit maabot ang buong rating nito malapit sa ibaba ng stroke.
Tamang-tama ang pag-uugaling ito para sa pagblangko, pagbubutas, pag-trim, mababaw na pagbubuo, at maraming mga pagpapatakbo ng panlililak dahil ang gawain ay nangyayari malapit sa ibabang patay na sentro, kung saan ang pindutin ang pinakamalakas. Ang nakapirming cycle ay ginagawa rin itong mabilis at lubos na nauulit. Kapag naitakda na ang ram at tama ang die, halos magkaparehong galaw ang sinusundan ng bawat stroke. Ang trade-off ay limitadong flexibility: ang pagbabago ng force curve ay karaniwang nangangahulugan ng pagpapalit ng makina, drive, o tooling.
Ang hydraulic press ay bumubuo ng puwersa sa pamamagitan ng hydraulic pressure na kumikilos sa isang piston o ram. Ang pump, valve, at cylinder system ay maaaring mapanatili ang presyon sa pamamagitan ng karamihan ng stroke, kaya ang puwersa ay mas malapit sa pare-pareho. Ang setting ng presyon ay kadalasang maaaring iakma sa pamamagitan ng isang relief valve o proporsyonal na kontrol, at ang slide ay maaaring manatili sa ilalim ng pagkarga para sa isang takdang oras. Ginagawa nitong kapaki-pakinabang ang mga hydraulic press para sa malalim na pagguhit, paghubog ng compression, coining, straightening, at mga proseso kung saan ang materyal ay dapat na hawakan sa ilalim ng presyon sa halip na hampasin sa isang punto.
Ang kontrol ng stroke ay isa sa mga pinakamalinaw na pagkakaiba. Ang mekanikal na pagpindot ay may haba ng stroke na naayos ng crank radius o sira-sira na geometry. Ang posisyon sa ibabang patay sa gitna ay maaaring iakma sa ilang mga disenyo, ngunit ang pangunahing profile ng paggalaw ay itinakda ng drive. Ang isang hydraulic press ay maaaring itayo gamit ang isang mas mahaba, adjustable stroke, at ang ram speed at pressure ay maaaring baguhin para sa iba't ibang bahagi ng mga programa. Ang kakayahang umangkop na iyon ay mahalaga kapag ang isang tindahan ay nagpapatakbo ng maraming trabaho sa isang makina o kapag ang isang malalim na bahagi ay nangangailangan ng mabagal na pagbuo at isang pressure hold.
Ang mga servo press ay hindi mga hydraulic machine, ngunit pinapalabo nila ang mga lumang kategorya. Dahil ang servo motor ay maaaring baligtarin, i-pause, o pabagalin ang ram sa mga napiling posisyon, ang isang servo power press ay maaaring lumikha ng isang motion curve para sa pagguhit o pagbuo nang walang pagkawala ng enerhiya ng isang hydraulic system. Para sa isang tindahan na nangangailangan ng kontrol sa proseso na tulad ng haydroliko sa bilis ng pagpindot sa makina, ang closed-frame na double-point servo press ay kadalasang mas produktibong pagpipilian.
Ang bilis ay kung saan kadalasang nananalo ang mga mechanical power press. Ang isang mekanikal na pagpindot ay maaaring tumakbo sa mataas na mga stroke bawat minuto, na may mabilis na paglapit, paggana, at pagbabalik ng mga bahagi ng cycle. Ang mga hydraulic press ay karaniwang mas mabagal dahil ang langis ay dapat na pumped at balbula sa system, at ang ram ay maaaring mangailangan ng kontroladong acceleration at deceleration. Para sa isang high-volume stamping line na gumagawa ng milyun-milyong maliliit na bahagi, direktang nakakaapekto ang pagkakaiba ng bilis na iyon sa gastos sa paggawa, bilang ng makina, at espasyo sa sahig.
Ang mga hydraulic press ay maaari pa ring maging produktibo sa mababang volume o high-mix na trabaho dahil maaaring mas mabilis ang setup at force adjustment. Pinangangasiwaan din nila ang mahabang panahon ng tirahan na mahirap o imposible sa isang karaniwang mekanikal na pagpindot. Ang talahanayan sa ibaba ay nagbubuod sa mga praktikal na trade-off na dapat ihambing ng mga mamimili bago humiling ng panghuling panipi.
| Variable | Hydraulic press | Power press |
|---|---|---|
| Puwersa ang pinagmulan | Hydraulic fluid sa ilalim ng presyon | Mechanical na flywheel, clutch, crank, sira-sira na gear, o toggle |
| Puwersa ng stroke | Malapit sa pare-pareho; adjustable | Nag-iiba sa anggulo ng pihitan; rurok malapit sa ibabang patay na sentro |
| Kontrol ng stroke | Madaling iakma, madalas ma-program | Naayos sa pamamagitan ng pihitan o sira-sira; Binibigyang-daan ng servo ang programmable curve |
| Bilis | Mas mabagal, lalo na ang paglapit at pagbabalik | Mabilis, nauulit, matataas na stroke kada minuto |
| Proteksyon ng labis na karga | Relief valve at limitasyon ng presyon | Hydraulic overload, shear pin, o clutch slip |
| Karaniwang angkop | Deep draw, mababang volume, full-stroke force, mga pagsubok | Blanking, stamping, forming, high-volume production |
Ang pag-uugali ng labis na karga ay mahalaga kapag ang isang die ay mali ang pagkakatugma o ang isang blangko ay naka-double-stack. Ang isang hydraulic press ay maaaring limitahan ang puwersa sa pamamagitan ng isang relief valve, kaya ang system stalls o bypass bago ang frame at tooling makita ang isang mapanirang spike. Ang mekanikal na press ay nangangailangan ng ibang diskarte sa proteksyon, tulad ng hydraulic overload cylinder, shear pin, o clutch slip. Gumagana ang mga system na ito, ngunit maaaring mangailangan sila ng inspeksyon at pag-reset pagkatapos ng isang kaganapan.
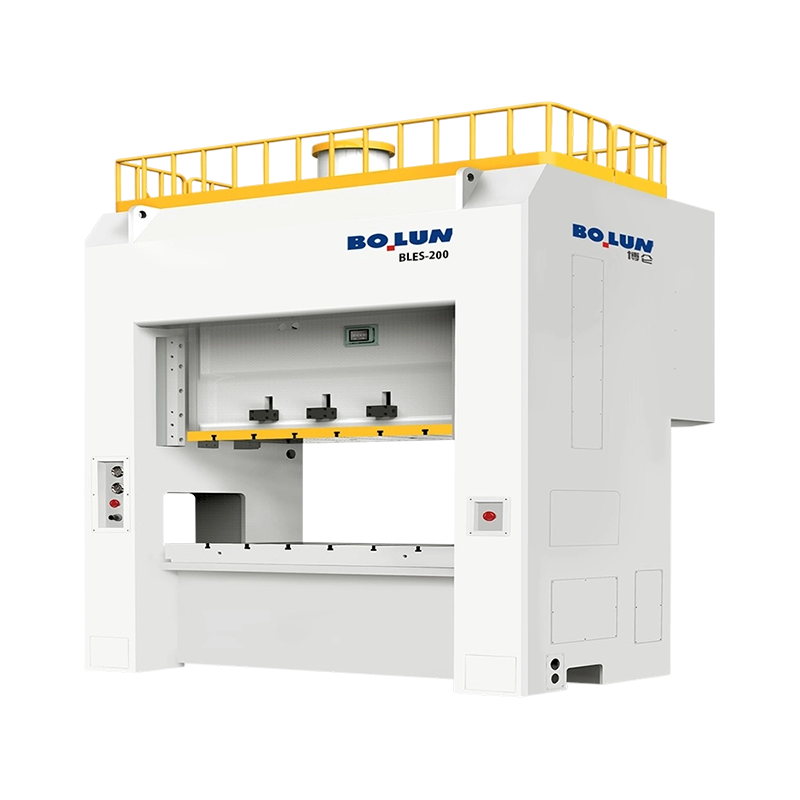
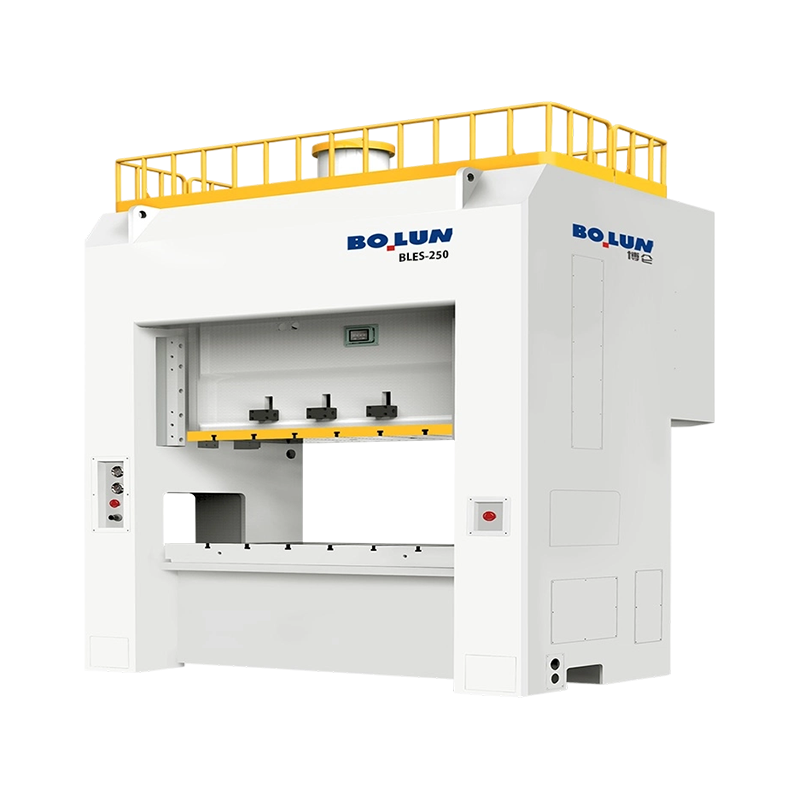 BLES-250 Closed-Frame Double-Point Servo Press para sa Deep Drawing Closed-frame double-point servo press na may kapasidad na 2500 kN, 25,200 J energy, at stable load distribution para sa malaking precision stamping at deep-drawing work. Tingnan ang Produkto →
Magkaiba rin ang tooling at katumpakan. Ang mga mekanikal na pagpindot ay kilala para sa mahusay na bottom dead center repeatability, na sumusuporta sa pare-parehong kapal ng bahagi sa blanking at coining. Ang mga hydraulic press ay maaaring maging napaka-tumpak na may closed-loop na kontrol, ngunit ang temperatura ng langis, tugon ng balbula, at katatagan ng presyon ay dapat na pamahalaan. Para sa malalim na pagguhit, ang hydraulic press ay kadalasang may kalamangan dahil maaari itong humawak ng presyon habang dumadaloy ang materyal. Para sa high-speed stamping, kadalasang may kalamangan ang mechanical press dahil mabilis ang cycle at predictable ang force curve.
Karamihan sa mga pagkakamali sa pagbili ay nangyayari kapag ang isang tindahan ay naghahambing ng toneladang nag-iisa. Ang isang 300-toneladang hydraulic press at isang 300-toneladang mechanical press ay hindi maaaring palitan dahil lamang sa magkatugma ang mga numero. Ang tamang tugma ay depende sa enerhiya ng proseso, ang posisyon ng stroke kung saan tapos na ang trabaho, ang kinakailangang tirahan, at ang rate ng produksyon. Sa pangkalahatan, ganito ang hitsura ng mapa ng application:
Ang paunang presyo ay isang numero lamang sa quotation. Ang mekanikal na power press ay karaniwang may mas simpleng drive train at mas mababang gastos sa bawat stroke sa mataas na volume, ngunit kailangan nito ng matibay na pundasyon, maingat na clutch at pagpapanatili ng preno, at wastong proteksyon sa mamatay. Ang isang hydraulic press ay maaaring mas magastos sa pagpapatakbo dahil ang pump at cooling system ay kumonsumo ng enerhiya kahit na sa pagitan ng mga stroke, at ang kalinisan ng langis, pagsasala, at kondisyon ng seal ay nagiging karaniwang alalahanin. Ang mekanikal na pindutin ay madalas na nanalo sa enerhiya bawat bahagi sa patuloy na produksyon; ang hydraulic press ay madalas na nananalo sa flexibility bawat bahagi sa high-mix na trabaho.
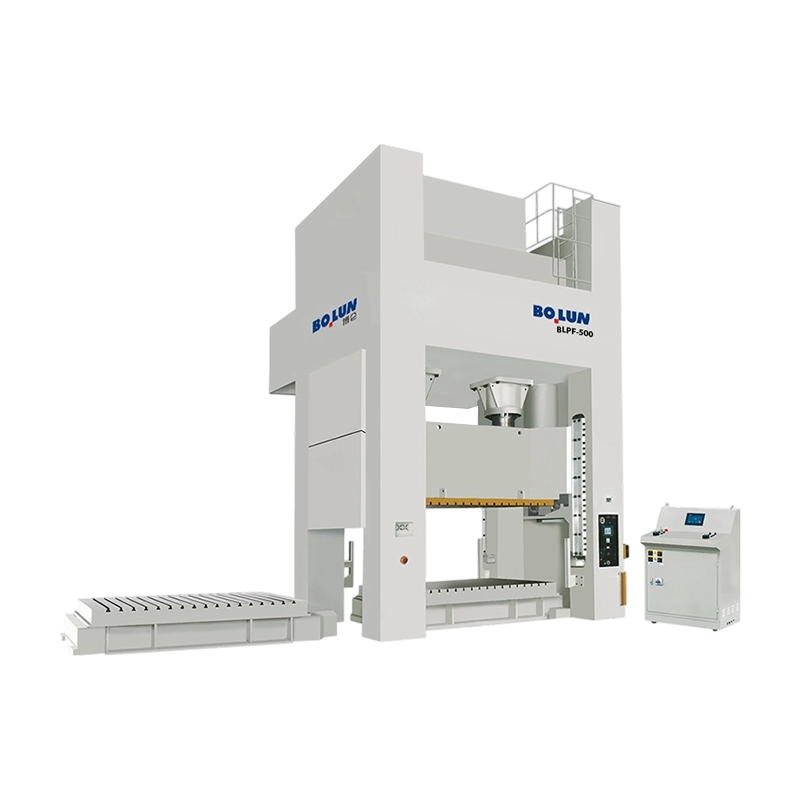 BLPF-500 Wide-Bed Closed-Type Double-Point Eccentric Gear Press Wide-bed closed-type na double-point eccentric gear press na may kapasidad na 5000 kN at 3300 x 1300 mm na talahanayan para sa malalaking progresibong dies at paggawa ng sheet metal. Tingnan ang Produkto →
Ang oras mula sa sahig ay isa pang praktikal na kadahilanan. Ang isang mekanikal na press na may awtomatikong pagpapakain, isang linya ng coil, at mabilis na pagbabago ng mamatay ay maaaring makagawa ng napakataas na output na may kakaunting operator. Ang hydraulic press ay maaaring mangailangan ng mas mahabang cycle, ngunit maaari itong magpatakbo ng mga trabaho na mangangailangan ng maraming mekanikal na pagpindot o espesyal na cushion system. Ang desisyon ay dapat na nakabatay sa bahagi ng pamilya, taunang dami, dalas ng pagbabago, at antas ng kasanayan ng pangkat ng pagpapanatili.
Magsimula sa proseso, hindi sa kategorya ng makina. Isulat ang materyal, kapal, laki ng bahagi, kinakailangang puwersa sa bawat yugto ng stroke, haba ng stroke, mga stroke bawat minuto, oras ng tirahan, at timbang ng kamatayan. Pagkatapos ay tanungin kung ang puwersa ay dapat na pare-pareho sa pamamagitan ng stroke o puro malapit sa ibabang patay na sentro. Kung ang sagot ay pare-pareho ang puwersa, ang isang hydraulic press ay karaniwang ang natural na akma. Kung ang sagot ay peak force malapit sa ibaba na may mataas na bilis, ang mekanikal na power press ay kadalasang mas magandang pamumuhunan. Kung nagbabago ang sagot ayon sa trabaho, maaaring mag-alok ang isang servo press ng pinakamalawak na window ng proseso.
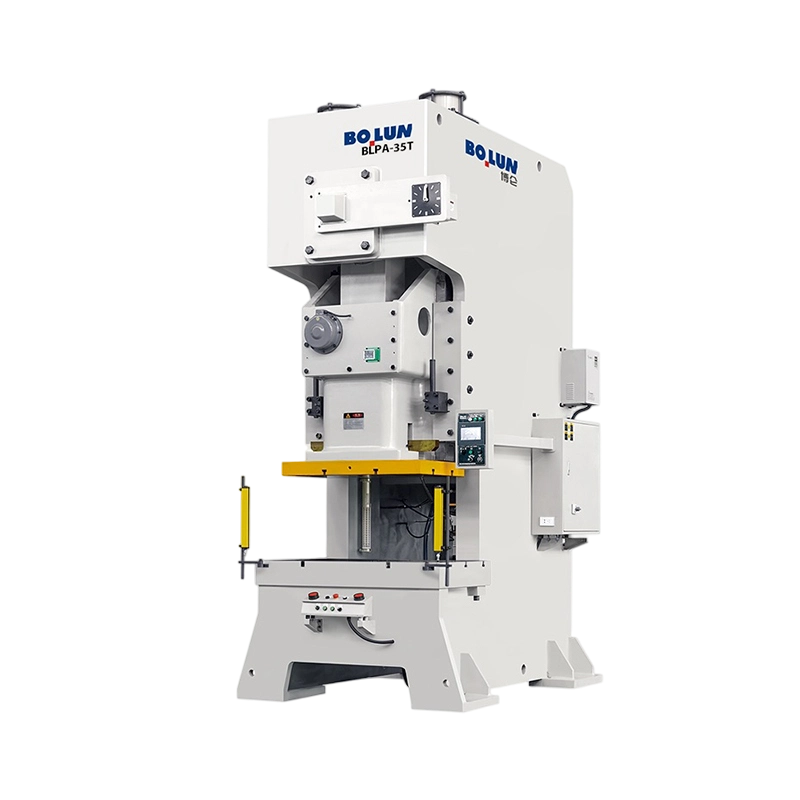
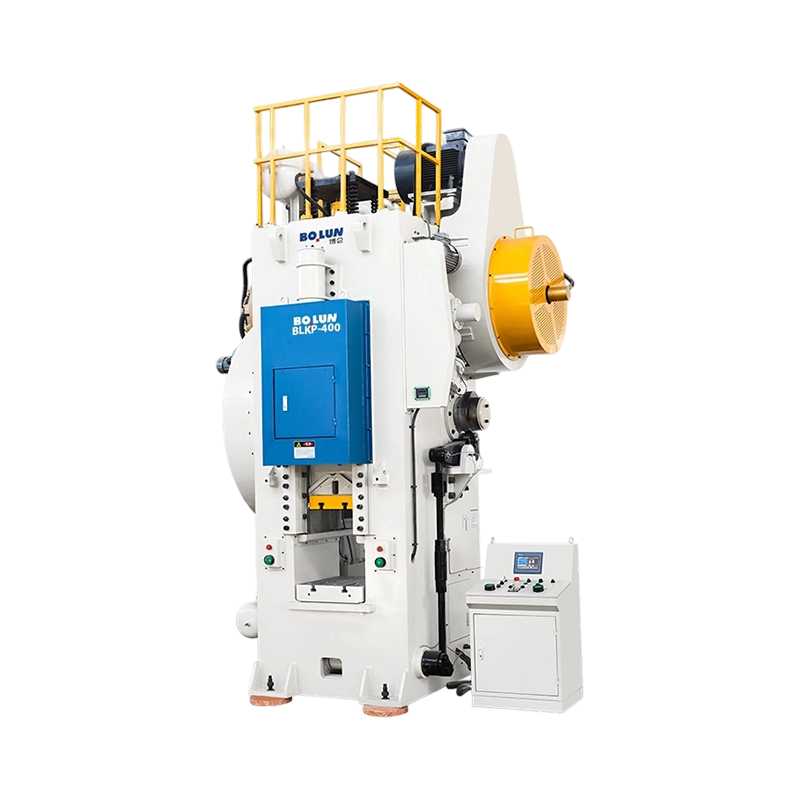
 BLKP-650 Toggle-Type Cold Forging Power Press I-toggle-type ang cold forging press na may kapasidad na 6500 kN, pinagsamang ejector, at high-rigidity na frame para sa mga bahagi ng thick-gauge na nangangailangan ng matatag na deformation at kontroladong pagbuo. Tingnan ang Produkto →
Suriin din ang istraktura na nagdadala ng puwersa. Ang mga open-type na pagpindot ay nagbibigay ng mahusay na pag-access para sa malalaki o awkward na mga bahagi, habang ang mga closed-frame na pagpindot ay lumalaban sa pagpapalihis at pinananatiling mas matatag ang lugar ng mamatay sa ilalim ng mabibigat na karga. Para sa cold forging, kadalasang pinipili ang toggle-type na mechanical presses dahil dumarami ang puwersa ng linkage malapit sa ibaba ng stroke at nagbibigay ng mekanikal na kalamangan na maaaring mahirapang itugma ng mga hydraulic system sa parehong cycle rate. Para sa mas malawak na balangkas sa mga istilo ng frame at mga implikasyon ng mga ito sa produksyon, tingnan ito open-type vs closed-type power press guide .
Ang mga pangunahing pagkakaiba sa pagitan ng isang hydraulic press at isang power press ay bumababa upang puwersahin ang pagbuo, kontrol ng stroke, bilis, pag-uugali ng labis na karga, at pagkakaangkop sa proseso. Gumagamit ang power press ng nakaimbak na mekanikal na enerhiya at isang fixed o programmable na mechanical cycle para makapaghatid ng mataas na bilis at repeatability, na may pinakamataas na puwersa malapit sa bottom dead center. Gumagamit ang hydraulic press ng fluid pressure upang maghatid ng adjustable, malapit-patuloy na puwersa sa pamamagitan ng stroke, na may higit na flexibility ngunit sa pangkalahatan ay mas mababa ang cycle rate. Wala alinman sa pangkalahatan ay mas mahusay. Ang tamang pagpipilian ay ang isa na tumutugma sa force curve, dwell, volume, at mga kinakailangan sa tooling ng mga bahaging aktwal mong pinapatakbo.


Ang Maikling Sagot: Aling Uri ng Frame ang Nababagay sa Iyong Trabaho ...
Pag-unawa sa Mechanical Power Presses at Kanilang Mahahalagang Paggana...
Ang isang mamimili na naghahambing ng 45-toneladang open-gap press para sa...
Ano ang Power Press? A power press — tinatawag ding stamping p...
Ang dalawang pagpindot ay maaaring parehong magdala ng 200-toneladang name...
Ang isang fastener plant sa Taizhou ay tumatanggap ng kahilingan mula sa i...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

