Ang isang malamig na forging die ay bihirang ipahayag ang pagkabigo nito nang maaga. Isang araw ang press ay tumatakbo nang maayos sa 45 stroke bawat minuto, na gumagawa ng dalawang-hakbang na baras na may isang flanged na base. Kinabukasan ay nakarinig ang operator ng isang mapurol na pag-click sa ibaba ng stroke, at ang inspeksyon ay nagpapakita ng isang suntok na nabasag nang malinis sa junction sa pagitan ng ulo at tangkay nito. Ang fracture face ay nagpapakita ng mga beach mark na bumabalik sa isang transition radius na 0.3 mm, na tinukoy dahil hindi pinahihintulutan ng pagguhit ng customer ang mas malaking feature. Ang maliit na radius na iyon, na sinamahan ng isang punch load na 180 kN at isang press misalignment na 0.05 mm sa pagitan ng punch at die, ay naging isang regular na cold forging job sa isang hindi planadong tool rebuild at isang buong shift ng downtime.
Ito ang katotohanan ng disenyo ng cold forging tool. Hindi tulad ng stamping dies, na kadalasang namamahala sa bending at shearing stresses, ang mga cold forging tool ay dapat makaligtas sa mga contact pressure na 1,500 hanggang 2,500 MPa para sa daan-daang libong stroke, habang ang workpiece ay tumitigas sa bawat paghampas. Ang trabaho ng taga-disenyo ng tool ay hindi lamang kopyahin ang bahaging geometry sa isang die cavity. Ito ay upang lumikha ng isang kumpletong sistema ng suntok, die insert, singsing ng stress, ejector, pagpapadulas, at mga setting ng makina na nagpapanatili ng mga stress sa loob ng mga limitasyon sa pagkapagod ng materyal ng tool, nagtataglay ng katumpakan ng dimensional ng huwad na bahagi, at naghahatid ng buhay ng tool na matipid sa ekonomiya.
Ipinapaliwanag ng artikulong ito ang mga praktikal na prinsipyo ng cold forging tool na disenyo para sa mga tool engineer, process planner, at production manager na nagtatrabaho sa cold forging presses. Sinasaklaw nito ang kapaligiran ng pagkarga, ang pag-andar ng bawat bahagi ng tool, pagpili ng materyal, disenyo ng singsing ng stress, mga panuntunan sa geometry, pagpaplano ng pagkakasunud-sunod ng pagbuo, pagpapadulas, pag-iwas sa pagkabigo, at ang impluwensya ng mismong makina ng pagpindot. Ang layunin ay magbigay ng isang hanay ng mga panuntunan sa disenyo na maaaring direktang ilapat upang mabawasan ang pagkasira ng tool, bawasan ang downtime, at pagbutihin ang katumpakan ng mga cold forged na bahagi.
Ang malamig na forging ay nagpapa-deform ng metal sa temperatura ng silid, o bahagyang nasa itaas nito kapag ang init na nabuo ng plastic deformation ay nananatili sa tool at sa workpiece. Dahil hindi naaabot ng metal ang temperatura ng recrystallization nito, patuloy na tumitigas ang workpiece sa panahon ng stroke. Nangangahulugan ito na ang puwersa na kinakailangan upang ma-deform ang bahagi ay tumataas habang umuusad ang stroke, at ang huling bahagi ng pagkakalibrate ng stroke ay nakakaranas ng pinakamataas na presyon ng contact.
Mula sa pananaw ng isang tool designer, tatlong numero ang pinakamahalaga. Ang una ay ang contact pressure sa die shoulder at punch face. Para sa structural carbon steels gaya ng AISI 1018 o 1045, ang forward extrusion ay karaniwang bumubuo ng mga contact pressure na 1,200 hanggang 1,800 MPa, habang ang backward extrusion ng mga cup shape ay maaaring itulak ang punch-face pressure sa itaas ng 2,000 MPa. Ang pangalawa ay ang naipon na plastic strain na ipinataw sa workpiece. Ang isang bahagi na may 70 porsyentong pagbawas sa cross-section ay nag-iipon ng sapat na strain upang doblehin ang daloy ng stress ng annealed na panimulang materyal. Ang pangatlo ay ang bilang ng mga stroke na dapat mabuhay ng tool. Ang isang production campaign para sa isang fastener, bearing ring, o shaft component ay karaniwang tumatakbo mula 50,000 hanggang 500,000 parts, na inilalagay nang matatag ang tool material sa high-cycle fatigue regime.
Ang mga kundisyong ito ay naghihiwalay sa disenyo ng cold forging tool mula sa halos lahat ng iba pang die discipline. Ang isang stamping die ay nagdadala ng mga baluktot na load na bihirang higit sa 500 MPa. Ang isang mainit na forging die ay gumagana sa mataas na temperatura, ngunit ang workpiece flow stress ay mababa, kaya ang die pressure ay nananatili sa ibaba ng humigit-kumulang 500 MPa. Ang isang cold forging tool ay dapat maglaman ng workpiece na sabay-sabay na matigas, malakas, at abrasive, habang nagpapadala ng mga puwersa na nagtutulak sa tool material malapit sa compressive yield strength nito. Inihahambing ng talahanayan sa ibaba ang mga kundisyon na nakakaimpluwensya sa desisyon sa disenyo ng tool.
| Parameter | Hot forging | Cold forging |
|---|---|---|
| Temperatura ng workpiece | 900–1,250 °C | 20–200 °C |
| Stress sa daloy ng workpiece | 50–200 MPa | 500–1,500 MPa |
| Karaniwang presyon ng die contact | 200–500 MPa | 1,000–2,500 MPa |
| Pangunahing pag-aalala sa tool | Thermal fatigue at heat checking | Pagkapagod at pagsusuot ng mekanikal |
| Makunot na pagkakalantad ng mamatay | Mababa | Mataas, nangangailangan ng prestress |
| Achievable part tolerance | IT12–IT16 | IT7–IT9 |
Ang praktikal na implikasyon ay ang bawat desisyon sa disenyo sa isang cold forging tool — ang pagpili ng tool steel, ang bilang ng mga stress ring, ang polish ng cavity, ang corner radii, ang lubricant — ay umiiral upang pamahalaan ang isa o higit pa sa mga matinding kundisyon na ito. Kapag ang isang tool ay nabigo nang hindi inaasahan, ito ay halos palaging dahil ang taga-disenyo ay minamaliit ang isa sa kanila.
Ang cold forging tool ay isang pagpupulong ng mga precision na bahagi na kumikilos nang sama-sama, hindi isang machined die block. Karaniwang kasama sa isang kumpletong set ng tool ang:
Ang bawat bahagi ay nagdadala ng isang natatanging uri ng pagkarga. Ang suntok ay pangunahing gumagana sa compression, ngunit ang anumang maling pagkakahanay o asymmetric na bahagi ng geometry ay nagdaragdag ng baluktot. Ang die insert ay nagdadala ng radial pressure mula sa workpiece na sumusubok na palawakin ito palabas. Ang stress ring ay nagdadala ng nagreresultang tensile hoop stress, na mas ligtas para sa materyal nito dahil ang singsing ay pinili para sa tigas at hindi nakikipag-ugnayan sa workpiece. Ang ejector ay nakakaranas ng compression sa panahon ng pag-alis ng bahagi, at ang mga backing plate ay dapat lumaban sa lokal na indentation sa ibabaw sa mga contact point.
Ang proseso ng disenyo ay dapat sumunod sa isang disiplinadong pagkakasunud-sunod. Magsimula sa natapos na pagguhit ng bahagi at tukuyin ang mga yugto ng pagbuo sa pagkakasunud-sunod bago idisenyo ang mga indibidwal na die cavity. Para sa bawat yugto, idisenyo ang hugis ng cavity ng die insert at ang punch profile. Tantyahin ang maximum forming force at radial pressure. Piliin ang materyal ng tool para sa bawat bahagi. Idisenyo ang stress ring assembly gamit ang thick-wall cylinder rules na ipinaliwanag sa ibang pagkakataon sa artikulong ito. Panghuli, tukuyin ang surface finish, coatings, lubrication, at ang ejection system. Direktang pagpunta mula sa bahaging geometry patungo sa machining nang walang pagsusuring ito ang pinakakaraniwang dahilan kung bakit nabigo ang mga bagong cold forging tool sa tryout press.
Ang pagpili ng materyal na tool ay ang nag-iisang desisyon na pinakadirektang tumutukoy sa buhay ng tool at ang gastos sa bawat huwad na bahagi. Ang isang cold forging tool ay dapat magbigay ng tigas sa operating temperature, compressive strength na higit sa 2,000 MPa, sapat na tigas upang labanan ang pag-crack, at wear resistance laban sa malinis, abrasive na ibabaw ng metal. Walang solong grado ang ganap na nakakatugon sa lahat ng mga kinakailangan, kaya binabalanse ng taga-disenyo ang mga ito ayon sa operasyon.
Ang mga cold work tool steels gaya ng AISI D2, A2, at O1 ay ang pinakamatipid na pagpipilian para sa mga short run at low-load na application. Nag-aalok ang mga ito ng mahusay na katigasan at kakayahang magamit, ngunit ang kanilang katigasan at resistensya sa pagsusuot ay limitado, at sila ay lumalambot nang mabilis kung ang frictional heat ay nagpapataas ng tool sa itaas ng 200 °C. Nananatiling kapaki-pakinabang ang mga ito para sa mga backing plate, holder, at short-run tooling.
Ang mga high-speed na bakal tulad ng M2 at M42 ay nagpapanatili ng katigasan sa mas mataas na temperatura sa pagtatrabaho at ito ang karaniwang pagpipilian para sa mga extrusion na suntok at die insert sa medium-volume na produksyon. Ang kanilang mas mataas na nilalaman ng haluang metal ay nagbibigay sa kanila ng mas mahusay na wear resistance kaysa sa cold work tool steels. Ang mga pulbos-metallurgy na high-speed na bakal, tulad ng mga malapit sa komposisyon ng PM-M4, ay nagpapabuti sa parehong wear resistance at toughness kumpara sa conventional HSS, dahil ang kanilang fine at uniformly distributed carbide ay nakakabawas sa bilang ng crack initiation sites. Sila na ngayon ang default para sa pangmatagalang suntok at high-load die insert sa cold forging.
Ang tungsten carbide, na kadalasang mga cobalt-bonded na grado sa hanay ng K05 hanggang K20, ay nag-aalok ng pinakamataas na lakas ng compressive at wear resistance ng anumang karaniwang tool na materyal. Ang mga pagsingit ng carbide die ay maaaring makaligtas sa milyun-milyong mga stroke sa maliit na bahagi na extrusion at pagpapalaki ng mga operasyon. Gayunpaman, ang carbide ay halos walang ductility: madali itong mabibitak sa ilalim ng baluktot, epekto, o hindi pagkakahanay. Samakatuwid, ang pagpupulong ng tool ay dapat na idinisenyo upang i-load ang carbide lamang sa compression, na may mahigpit na gabay sa suntok at kontroladong bilis ng epekto.
| Materyal na pamilya | Katigasan | Lakas ng compressive | Karaniwang aplikasyon |
|---|---|---|---|
| Cold work tool steel (D2, A2 class) | 58–62 HRC | 2,000–2,400 MPa | Mga short-run na suntok, namatay, backers |
| High-speed na bakal (M2, M42 class) | 62–65 HRC | 2,500–3,200 MPa | Medium-run na mga suntok at die insert |
| Powder-metal HSS (klase ng PM-M4) | 64–67 HRC | 3,000–3,800 MPa | Mga suntok ng matagal, namamatay ang high-load |
| Tungsten carbide (K05–K20) | 88–92 HRA | 3,500–5,500 MPa | Die insert para sa maliliit na extrusions at sizing |
Isang praktikal na panuntunan para sa paunang pagpili: para sa mga bahagi na may maximum na panlabas na diameter sa ibaba ng humigit-kumulang 30 mm at ang produksyon ay tumatakbo nang higit sa 200,000 piraso, isang carbide die insert na may PM-HSS punch ay isang maaasahang kumbinasyon. Para sa mga bahaging higit sa 50 mm diameter, ang mga tool ng PM-HSS o HSS ay mas mapagpatawad, dahil ang carbide dies sa ganoong laki ay nagiging mabigat, mahal, at malutong. Para sa napakataas na radial load, ang mga carbide insert ay ginagamit na may dalawang stress ring, tulad ng inilarawan sa susunod na seksyon.
Nagaganap ang cold forging sa mga pressure na pumuputok sa isang unreinforced hardened steel die sa pinakaunang stroke. Ang nakapalibot na stress ring ay umiiral para sa isang layunin: upang ilagay ang die insert sa ilalim ng isang kinokontrol na compressive prestress upang ang forging pressure ay dapat munang kanselahin ang prestress na iyon bago makaranas ng tensyon ang insert.
Ang prinsipyo ng pagpapatakbo ay nagmula sa teorya ng makapal na pader na silindro. Kapag ang isang hardened steel ring na may diameter sa loob ay bahagyang mas maliit kaysa sa labas ng diameter ng die insert ay pinindot o lumiit sa posisyon, ang interference ay lumilikha ng radial pressure sa interface at isang hoop stress distribution sa magkabilang bahagi. Ang die insert ay tumatanggap ng compressive hoop stress sa panlabas na ibabaw nito, at ang bore ng insert ay tumatanggap ng mas maliit na compressive stress. Sa panahon ng pagbuo, ang radial pressure mula sa workpiece ay kumikilos laban sa bore at bahagyang kinakansela ang precompression na ito. Kung ang interference ay napili nang tama, ang net hoop stress sa die bore ay nananatiling compressive, o bahagyang tensile, sa buong stroke. Pinipigilan ng isang compressive state ang pagsisimula ng crack at pinipigilan ang mga umiiral na microcracks mula sa pagpapalaganap.
Ang mga halaga ng interference sa cold forging tooling ay karaniwang nasa pagitan ng 0.15 at 0.35 na porsyento ng diameter ng isinangkot. Para sa isang die insert na may diameter na 50 mm sa labas, ang interference na 0.2 porsyento ay katumbas ng 0.10 mm ng diametral interference, na isang malaking halaga kapag sinusukat laban sa mga nababanat na limitasyon ng mga materyales. Ang mabigat na backward extrusion dies ay kadalasang gumagamit ng dalawa o tatlong concentric stress ring. Ang bawat singsing ay may interference na akma sa susunod, na namamahagi ng radial pressure sa isang mas malaking kabuuang cross-section upang ang mga panlabas na singsing ay hindi lumampas sa kanilang lakas ng pagkapagod.
Ang stress ring mismo ay kadalasang gawa sa isang matigas, mataas na lakas na tool steel o maraging steel, pinainit sa halos 45 hanggang 55 HRC. Ang butas nito ay dapat na dinudurog at nahasa sa parehong katumpakan tulad ng panlabas na diameter ng insert ng die, dahil ang anumang lokal na mataas na punto ay tumutuon ng stress sa interface. Ang mga matalim na balikat, mga butas ng langis, o mga daanan sa stress ring bore ay madalas na mga lugar para sa mga bitak ng pagkapagod; Ang mapagbigay na radii at makinis na mga transition ay sapilitan.
Isang praktikal na pagkakasunud-sunod ng disenyo: una, tukuyin ang radial pressure na inaasahan sa die bore mula sa bumubuo ng load at contact area. Pangalawa, pumili ng die insert na outside-to-inside na diameter ratio na hindi bababa sa 2:1. Pangatlo, kalkulahin ang interference na kinakailangan upang panatilihin ang bore sa compression sa maximum load. Pang-apat, suriin ang katumbas na stress sa die insert at ang stress ring na may simpleng elastic na pagkalkula o finite element analysis. Ikalima, kung ang stress ring ay na-overstress, magdagdag ng pangalawang singsing o magpalit ng mas mataas na lakas na materyal. Ang pagkakasunud-sunod na ito ay sapat na mabilis upang mailapat sa yugto ng konsepto at sapat na tumpak upang maiwasan ang mga pinakakaraniwang pagkabigo sa pagsabog.
Karamihan sa mga napaaga na pagkabigo ng cold forging tool ay maaaring masubaybayan sa isang maliit na bilang ng mga desisyon sa geometry. Ang pagsunod sa ilang konkretong panuntunan ay nag-aalis ng karamihan sa mga problema sa crack, galling, at chipping.
Tukuyin ang malawak na radii ng paglipat. Ang bawat paglipat sa pagitan ng isang punch head at stem, isang die shoulder at bore, o isang backing plate na gilid ay nagsisilbing isang stress raise. Ang radius na 0.3 mm ay maaaring mag-concentrate ng stress sa pamamagitan ng isang factor na tatlo kumpara sa isang radius na 3 mm. Gumamit ng hindi bababa sa 1 mm radius sa maliliit na tool at 2 hanggang 3 mm sa mga tool na higit sa 50 mm ang laki ng katangian. Kung saan ang pagguhit ng bahagi ay nangangailangan ng isang matalim na sulok, magdagdag ng kaluwagan sa pamamagitan ng paglipat ng kritikal na paglipat palabas ng pangunahing landas ng pagkarga; halimbawa, sa pamamagitan ng paghakbang sa bahagi na may maliit na undercut na gagawing makina pagkatapos ng panday.
Gumamit ng taper sa punch at relief zone sa die. Ang mga punch sa labas ng diameters ay dapat maglaman ng 1 hanggang 3 degrees ng taper sa haba ng gumagana. Binabawasan nito ang mga puwersa ng friction at pinipigilan ang pag-iinit kapag binawi ang suntok. Ang die bore ay dapat maglaman ng isang short bearing land na 2 hanggang 5 mm sa labasan ng forming zone, na sinusundan ng relief na 0.2 hanggang 0.5 mm sa diameter, kaya ang bahagi ay nakikipag-ugnayan sa bore lamang sa bearing zone.
Magbigay ng sapat na kapal ng pader sa die insert. Bilang unang pagtatantya, ang panlabas na diameter ng die insert ay dapat na hindi bababa sa dalawang beses ang pinakamalaking diameter ng bore. Para sa 20 mm na lukab, ang die insert ay dapat na may panlabas na diameter na hindi bababa sa 40 mm bago idagdag ang stress ring. Ang radial pressure sa mataas na pagbabawas ay maaaring pumutok sa isang die na ang pader ay masyadong manipis, dahil ang panlabas na hibla ay napupunta sa pag-igting anuman ang stress ring.
Polish sa direksyon ng daloy ng materyal. Ang die cavity at punch working surface ay dapat na pulido sa Ra 0.2 micrometres o mas mataas, na ang mga marka ng buli ay nakahanay sa direksyon kung saan dumudulas ang metal. Ang mga polishing mark na tumatakbo sa direksyon ng daloy ay lumilikha ng pagkamagaspang na nagpapataas ng friction, nakaka-trap sa lubricant nang hindi pantay, at nagpapasimula ng galling.
Iwasan ang mga undercut at magplano para sa pagkuha. Kung ang bahagi ay may recess o reverse taper na nakakandado nito sa die, ang ejector ay dapat madaig ang locking force sa bawat stroke. Kung maaari, idisenyo ang bahagi na may maliit na draft angle na 0.5 hanggang 1 degree sa mga panlabas na ibabaw at bahagyang taper sa mga panloob na cavity. Kung hindi maiiwasan ang undercut, isaalang-alang ang split die o gumagalaw na segment, ngunit asahan ang mas mataas na gastos sa tool at patuloy na pagpapanatili.
Magtalaga ng mga makatotohanang pagpapaubaya. Ang cold forging ay karaniwang nagtataglay ng IT7 hanggang IT9, na napakahusay para sa proseso ng pagbuo. Ang pagsisikap na hawakan ang mas mahigpit na mga pagpapaubaya ay nagtutulak sa tool na mas malapit sa mga limitasyon ng elastic deflection nito at pinalalaki ang epekto ng misalignment ng pindutin at mga pagbabago sa temperatura. Ang mga pagpapaubaya sa mga bahagi ng tool mismo ay dapat na lima hanggang sampung beses na mas mahigpit kaysa sa pagpapaubaya ng bahagi; ang karaniwang panimulang ratio ay bahagi ng pagpapaubaya na hinati sa lima para sa die cavity at mga sukat ng suntok.
Ang disenyo ng cold forging tool ay hindi makukumpleto mula sa huling bahagi ng pagguhit lamang. Karamihan sa mga cold forged na bahagi ay ginawa sa ilang mga forming operation, bawat isa ay may sariling tool set. Tinutukoy ng pagkakasunud-sunod ng mga operasyon ang pagkarga sa bawat tool at samakatuwid ay tinutukoy ang disenyo ng tool para sa bawat yugto.
Ang isang karaniwang sequence para sa isang flanged shaft ay maaaring tumakbo tulad ng sumusunod: shear wire o bar stock sa haba, lumambot o anneal kung ang papasok na materyal ay masyadong matigas, lagyan ng conversion coating at lubricant, upset ang isang dulo upang bumuo ng preform head, forward extrude ang shank sa huling diameter nito, at i-calibrate ang flange sa pamamagitan ng isang final sizing stroke. Ang bawat yugto ay nag-aalis ng kinokontrol na dami ng deformation mass mula sa paunang diameter ng wire.
Ang pangunahing panuntunan sa disenyo ay balansehin ang pagpapapangit sa bawat yugto. Ang paglilimita sa pagbabawas ng cross-section sa humigit-kumulang 60 hanggang 70 porsyento bawat yugto ay nagpapanatili ng presyon ng die at materyal na strain sa loob ng praktikal na mga limitasyon para sa karamihan ng mga carbon at alloy na bakal. Sa itaas ng saklaw na ito, ang kinakailangang puwersa ng suntok ay tumataas nang husto, ang presyon ng tool ay tumataas, at ang workpiece ay maaaring bumuo ng mga panloob na bitak o mga tahi sa ibabaw. Para sa isang malalim na nabuong tasa, tatlo o apat na yugto ang nakagawian: una pabalik-balik na pagpilit ng tasa, pagkatapos ay muling pagguhit ng dingding ng tasa, pagkatapos ay pamamalantsa ng dingding hanggang sa huling kapal, at sa wakas ay pag-trim sa tuktok na gilid.
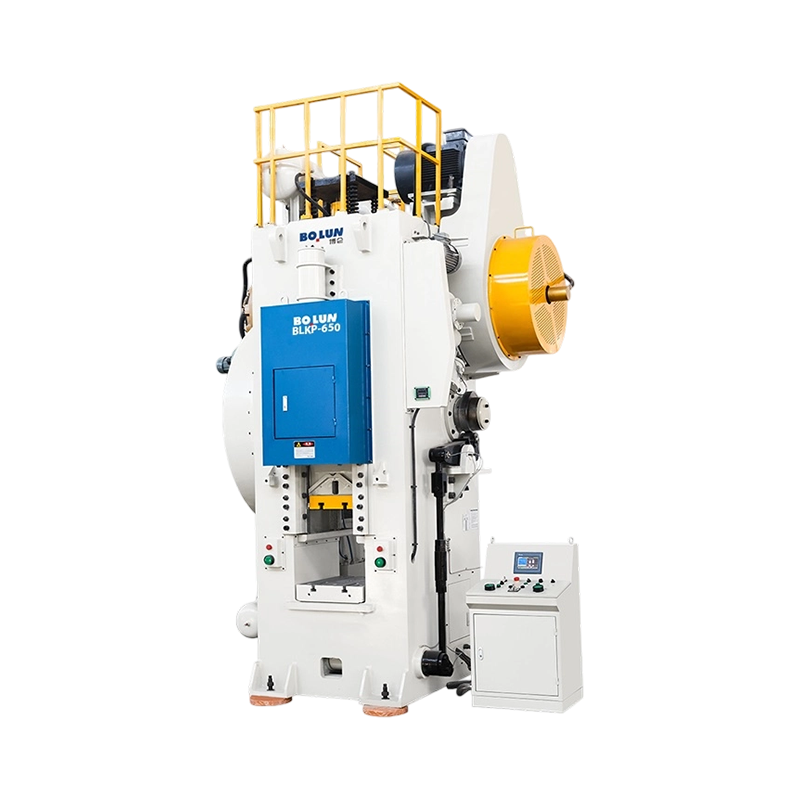
Ang pag-load ng tool ay kinakalkula mula sa daloy ng stress ng workpiece at ang inaasahang lugar ng contact. Bilang unang pagtatantya, ang kinakailangang puwersa ng pagpindot ay ang cross-section area ng workpiece sa forming zone na pinarami ng flow stress sa may-katuturang strain, na mga beses sa friction factor na 1.2 hanggang 1.5. Ang resultang ito ay dapat ikumpara laban sa kapasidad ng pagpindot at laban sa lakas ng compressive ng suntok. Ang isang mahaba, payat na suntok ay maaaring mabaluktot bago maabot ng press ang nominal na tonelada nito: ang slenderness ratio, na haba na hinati sa diameter, ay dapat manatili sa ibaba ng lima para sa hindi ginagabayan na mga suntok, at higit pa doon, kailangan ang mga guide sleeve o support bushings. Para sa isang medium-size na extrusion, halimbawa, isang makina tulad ng a BLKP400 balanced-stroke cold forging toggle press nagbibigay ng kinakailangang tonelada na may malaking margin para sa friction factor.
 Wholesale BLKP-400 Versatile Balanced-Stroke Cold Forging Toggle Type Power Pres Ang Zhejiang Bolun High-Precision Machinery Co., Ltd ay China wholesale BLKP-400 Versatile Balanced-Stroke Cold Forging Toggle Type Power Pre... Tingnan ang Produkto →
Ang bawat yugto ay nakakaapekto sa disenyo ng tool ng susunod. Ang isang preform na may magaspang na ibabaw ay makakamot sa susunod na mamatay. Ang isang preform na bahagyang masyadong malaki ay mag-overload sa pagkakalibrate mamatay. Ang isang preform na may off-centre axis ay lilikha ng hindi pantay na pagkarga at masira ang finishing punch. Samakatuwid, dapat na tukuyin ng mga taga-disenyo ng tool ang mga sukat ng preform na may parehong pangangalaga sa huling die cavity, kabilang ang mga tolerance at surface finish. Sa pagsasagawa, ang pagkakasunud-sunod ng pagkakasunud-sunod ay unang idinisenyo, ang mga tool para sa bawat yugto ay pangalawa, at ang pagsusuri ng pagkarga ay paulit-ulit para sa bawat yugto bago gumawa ng anumang mga tool.
Ang pagpapadulas ay hindi isang detalyeng idinagdag sa dulo ng disenyo ng tool; ito ay bahagi ng sistema ng kasangkapan mismo. Sa cold forging, ang lubricant ay may tatlong function: bawasan ang friction sa tool-workpiece interface, bawasan ang forming load na ipinadala sa tool, at maiwasan ang adhesive wear, madalas na tinatawag na galling, sa pagitan ng workpiece at ng tool surface.
Ang karaniwang sistema ng pagpapadulas para sa mga carbon steel ay isang zinc phosphate conversion coating na sinamahan ng sodium stearate soap. Ang porous phosphate layer ay nagbibigay ng mekanikal na anchor para sa sabon, at magkasama silang lumikha ng isang pelikula na may maliwanag na koepisyent ng friction sa hanay na 0.05 hanggang 0.10. Ang sistemang ito ay ginamit nang ilang dekada dahil ito ay mabisa at matipid para sa mataas na dami ng produksyon. Parami nang parami, ang mga regulasyon sa kapaligiran ay nagtutulak sa mga tagagawa patungo sa mga alternatibong pampadulas, kabilang ang mga polymer-based na coatings at reactive na sabon. Kapag pinapalitan ang sistema ng pampadulas, dapat suriin muli ng taga-disenyo ng tool ang mga pagpapalagay ng friction: ang mas mataas na friction ay nagpapataas ng mga presyon ng suntok at mamatay sa dingding at maaaring mangailangan ng mas malalaking taper, mas maiikling bearing zone, o karagdagang interference sa stress ring.
Ang mga hindi kinakalawang na asero, na mabilis na tumigas at madaling tumigas, ay kadalasang pinadulas ng oxalate conversion coating at molybdenum disulfide. Gumagamit ang mga aluminyo at tansong haluang metal na mas mababa ang lagkit o mga dry polymer film at hindi nangangailangan ng mga conversion coating. Para sa lahat ng mga materyales, ang mga billet ay dapat linisin ng sukat, mga residu ng langis, at mga dayuhang particle bago mabuo, dahil ang mga matitigas na inklusyon na naka-embed sa lubricant film ay nagsisilbing microscopic cutting tool sa ibabaw ng die.
Ang mga coatings ng tool ay gumagana kasama ng workpiece lubricant. Ang mga PVD coatings tulad ng chromium nitride, titanium aluminum nitride, at titanium nitride ay nagpapababa ng friction, nagpapabuti ng galling resistance, at nagpoprotekta sa ibabaw ng tool kung saan ang lubricant film ay lokal na nasisira. Ang mga coatings ay lalong kapaki-pakinabang sa mga suntok, na dumudulas laban sa workpiece sa panahon ng pagbawi. Ang patong ay dapat ilapat sa isang lupa at pinakintab na substrate; ang isang magaspang na substrate ay nagbibigay ng mahinang pagdirikit at maagang pag-flake.
Ang mahalagang dami ng disenyo ay ang shear stress sa ibabaw ng tool. Kung ang frictional stress ay lumalapit sa shear strength ng tool material o coating, ang surface ay mapunit at ang tool ay mabilis na mabibigo. Ang mapagbigay na mga anggulo ng diskarte, maiikling mga lupain ng tindig, at isang tuluy-tuloy na lubricant film sa buong stroke ay ang pinakamabisang paraan upang mapanatili ang surface shear stress sa loob ng mga ligtas na limitasyon. Ang pagbabago sa lubricant ay dapat palaging mag-trigger ng muling pagpapatakbo ng pagkalkula ng pagkarga, hindi lamang ng pagbabago ng linya sa dokumentasyon ng produksyon.
Ang mga cold forging tool ay nabigo sa mga pattern na mahusay na nauunawaan sa loob ng industriya. Ang pagkilala sa pattern ay mabilis na nagsasabi sa taga-disenyo kung aling parameter ang babaguhin. Inililista ng talahanayan sa ibaba ang mga pinakakaraniwang mode ng pagkabigo, ang mga pangunahing sanhi ng mga ito, at ang mga pagkilos sa disenyo na pumipigil sa mga ito.
| Failure mode | Pangunahing dahilan | Disenyo ng countermeasure |
|---|---|---|
| Punch fatigue fracture | Cyclic compression at baluktot, konsentrasyon ng stress sa isang maliit na radius ng paglipat | Taasan ang radius ng paglipat; gumamit ng PM-HSS; pagbutihin ang paggabay ng suntok; bawasan ang bilis ng impact malapit sa ibabang dead center |
| Die insert burst | Ang tensile hoop stress sa die bore | Dagdagan ang pagkagambala ng singsing ng stress; magdagdag ng pangalawang singsing ng stress; palakihin ang die sa labas ng diameter |
| Galling at scoring | Pagkasira ng lubrication film, magaspang na ibabaw ng tool, mga lokal na tuktok ng presyon | Polish hanggang Ra 0.2 o mas mataas; ilapat ang CrN o TiAlN coating; mapabuti o baguhin ang pampadulas |
| Plastic deformation ng punch face o die shoulder | Mas mababa ang tigas ng tool kaysa sa kinakailangang presyon ng contact | Pumili ng mas mahirap na HSS o carbide; palakihin ang lugar ng suporta; bawasan ang lokal na presyon ng contact |
| Chipping sa pasukan ng mamatay | Epekto mula sa dulo ng billet, matigas na sukat, matalim na gilid ng pasukan | Magdagdag ng entrance chamfer o radius; coat ang pasukan; malinis na billet bago mabuo |
| Stress ring nakakapagod crack | Labis na pagkagambala, konsentrasyon ng stress sa ring bore | Recalculate ang shrink fit; palakihin ang singsing sa labas ng diameter; alisin ang mga daanan ng sulok o matalim na mga balikat |
Ang pinaka nakakapinsalang mode ng pagkabigo ay ang pagkapagod na bali ng suntok. Ang mga pag-load ng suntok ay paikot: ang suntok ay pinipiga, ibinababa, at pini-compress muli nang sampu o daan-daang libong beses. Kung ang stress amplitude sa pinakamaliit na cross-section ay mataas, ang isang crack ay magsisimula sa isang transition radius o isang grinding mark at dumadami hanggang sa mabali. Ang mga countermeasure ay isang mas malaking transition radius, isang mas mahigpit na tool na materyal, mas mahusay na pagkakahanay, at isang kontroladong bilis ng diskarte malapit sa ibabang dead center.
Ang die insert burst ay ang pangalawang pinaka-mapanganib na kabiguan. Ang insert ay bitak nang radially sa dingding, at ang cavity ay bumubukas nang elastiko kaya ang bahagi ay nagiging sobrang laki bago palitan ang insert. Ito ay sanhi ng hindi sapat na prestress, na nangangahulugan na ang die bore ay nagkaroon ng tensyon sa ilalim ng pagkarga. Ang pagtaas ng interference o pagdaragdag ng pangalawang stress ring ay kadalasang nalulutas ito.
Lumilitaw ang Galling bilang pagmamarka sa ibabaw ng suntok at inilipat ang mga particle sa workpiece. Ito ay isang problema sa pagpapadulas at pang-ibabaw: ang lubricant film ay nasira sa isang lokal na high-pressure point. Ang pagpapakintab ng mga ibabaw sa mas mababang pagkamagaspang, paglalagay ng low-friction coating, o pagtaas ng supply ng pampadulas ay kadalasang pinipigilan ito.
Ang plastic deformation ng punch face o die shoulder ay isang problema sa lakas sa halip na isang problema sa pagkapagod. Ang tigas ng tool ay masyadong mababa para sa presyon ng contact, kaya ang ibabaw ay bumagsak ng 0.02 hanggang 0.1 mm at ang mga bahagi ng dimensyon ay naaalis sa tolerance. Ang solusyon ay isang mas mahirap na grado ng tool, isang carbide insert, o isang pagbabago sa disenyo na namamahagi ng load sa mas malaking lugar.
Ang disenyo ng cold forging tool ay nagtatapos sa interface ng press-tool. Tinutukoy ng makina ang landas ng pag-load, ang bilis, at ang pagkakahanay na dapat tiisin ng tooling, kaya ang press ay karapat-dapat sa parehong atensyon gaya ng mismong die.
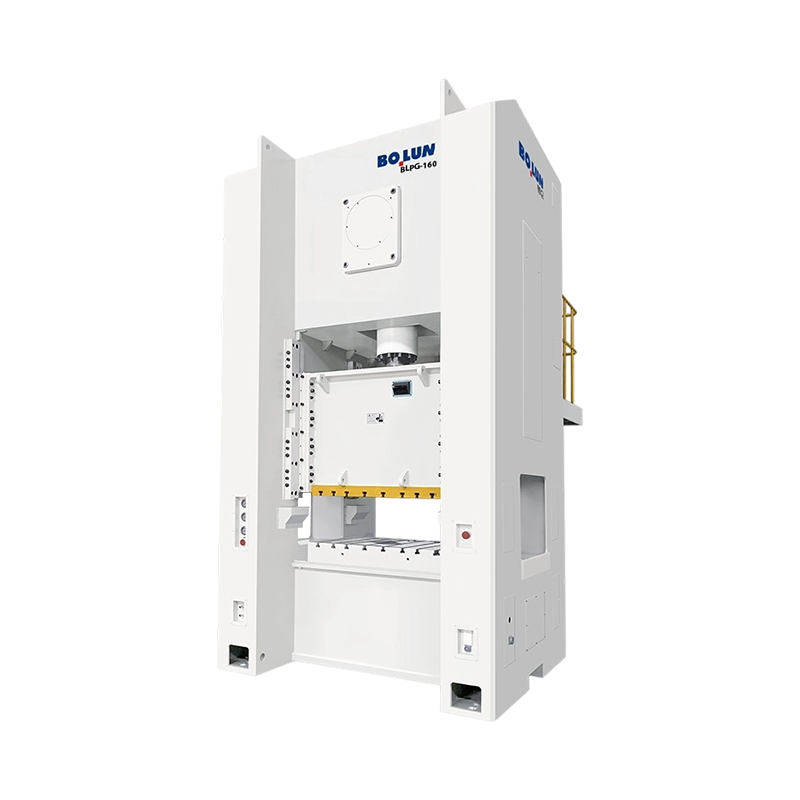
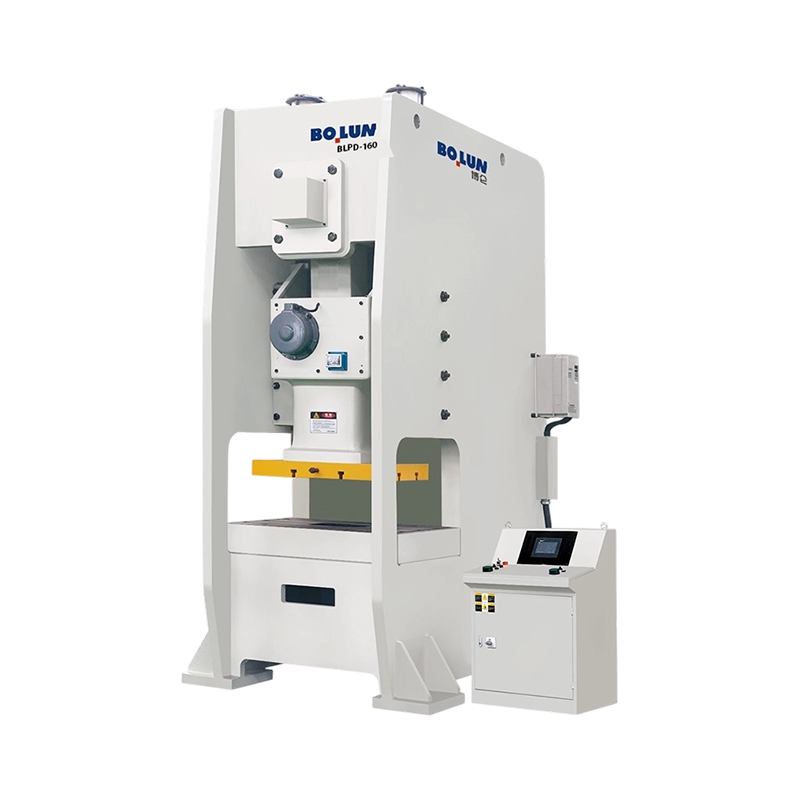
Ang unang katangian ng makina na dapat isaalang-alang ay ang higpit ng frame. An Buksan ang Uri ng Power Press Machine , na kadalasang tinatawag na C-frame press, ay nababanat sa ilalim ng pagkarga, at ang slide ay tumagilid kaugnay sa kama. Para sa isang punch-die system, ang angular misalignment na ito ay nagdaragdag ng mga baluktot na sandali sa suntok at gumagawa ng hindi pare-parehong paglo-load sa die cavity. Ang isang closed-frame na straight-side press, na may simetriko na istraktura ng column, ay hindi gaanong nalilihis at nagpapanatili ng punch-die alignment sa ilalim ng full rated load. Ang cold forging ay isang high-load, precision-sensitive na proseso, kaya ang matibay na closed-frame press ay ang mas ligtas na pagpipilian.
Ang pangalawang katangian ay ang stroke curve. Ang isang kumbensyonal na crank press ay umabot sa pinakamataas na bilis ng pag-slide malapit sa kalagitnaan ng stroke at tinatamaan ang workpiece nang may mataas na bilis. Ang toggle drive, na tinatawag ding knuckle drive, ay nagpapabagal sa slide habang papalapit ito sa ibabang dead center at nagkakaroon ng mataas na puwersa na may mababang impact velocity. Ang pag-uugali na ito ay halos perpekto para sa malamig na forging: ang suntok ay unti-unting pumapasok sa billet, ang workpiece ay may oras na dumaloy, at ang die ay naligtas sa mga impact shock na nagpapasimula ng mga bitak sa pagkapagod. Para sa kadahilanang ito, ang mga toggle-type na pagpindot ay ang kumbensyonal na konsepto ng makina para sa cold forging. Ang serye ng BLKP ng Bolun ay inihanda ayon sa prinsipyong ito; halimbawa, ang BLKP260 agile precision cold forging toggle press ay angkop sa maliliit na bahagi ng katumpakan tulad ng mga pin, fastener, at maliliit na shaft.
 Pakyawan BLKP-260 Agile Precision Cold Forging Toggle Type Power Press Supplier Ang Zhejiang Bolun High-Precision Machinery Co., Ltd ay China wholesale BLKP-260 Agile Precision Cold Forging Toggle Type Power Press supplie... Tingnan ang Produkto →
Ang ikatlong katangian ay gabay ng ram. Pinapanatili ng mga precision guided system ang punch concentric sa die sa sandali ng contact. Ang mga pagod o maluwag na gabay ay nagpapakilala ng lateral displacement sa pagitan ng punch at die, na nagpapataas ng stress sa punch tip at maaaring pumutok ng carbide die insert kahit na lumalabas na sapat ang press tonnage. Ang regular na pagsusuri ng ram clearance at guide adjustment ay murang maintenance kumpara sa carbide die.
Tinutukoy din ng makina ang ilang mga parameter ng tool nang direkta. Ang press tonnage ay dapat lumampas sa kinakalkula na puwersa ng pagbuo ng hindi bababa sa 20 hanggang 30 porsyento. Ang taas ng shut at haba ng stroke ay tumutukoy sa pinakamataas na taas ng stack ng tool. Ang lakas ng knockout na magagamit sa kama at slide ay naglilimita sa disenyo ng mga ejector para sa malalalim na cavity. Kung ang press ay may hydraulic die cushion, tinutukoy ng kapasidad nito kung ang isang counteracting force ay maaaring ilapat sa panahon ng stroke.
Para sa mabigat, mataas na deformation na gawain tulad ng malalaking flanged shaft o mahabang extrusions, ang press ay dapat na may parehong tonelada at lakas upang makumpleto ang stroke nang walang stalling. Ang BLKP850 heavy-duty cold forging toggle press nagbibigay ng kapasidad na pang-industriya na ito, habang pinoprotektahan ng balanseng stroke curve ang tooling mula sa pagkabigla. Maaaring sumangguni dito ang mga mambabasa na nais ng mas malawak na paghahambing panimula sa cold forging press machine , at ang buong hanay ng Bolun metal forming equipment ay makukuha sa website ng kumpanya.
 Pakyawan BLKP-850 Industrial Strength Heavy-Duty Cold Forging Toggle Type Power Ang Zhejiang Bolun High-Precision Machinery Co., Ltd ay China wholesale BLKP-850 Industrial Strength Heavy-Duty Cold Forging Toggle Type Powe... Tingnan ang Produkto →
Kahit na ang isang may karanasang taga-disenyo ay dapat magpatunay ng isang bagong cold forging tool bago gumawa sa machining. Ang pagsusuri ng may hangganan na elemento ay ang pinakapraktikal na paraan ng pagpapatunay para sa stress ng tool. Ang isang modelo ng die insert at stress ring assembly ay nilagyan ng radial pressure mula sa workpiece sa die bore, at ang shrink-fit interference sa pagitan ng mga ring ay inilalapat bilang paunang kondisyon. Ang output ay ang pamamahagi ng stress sa bawat bahagi. Tinitingnan ng taga-disenyo na ang die insert ay nananatili sa ligtas nitong hanay ng stress at na ang stress ring ay nananatili sa ibaba ng limitasyon sa pagkapagod nito sa inaasahang bilang ng mga cycle.
Ang proseso ng simulation ay nagpapatuloy ng isang hakbang sa pamamagitan ng pagmomodelo sa daloy ng materyal ng workpiece sa loob ng lukab. Ito ay nagpapakita ng natitiklop, underfilling, labis na strain concentration, at die load peak bago maputol ang anumang bakal. Ang simulation ay gumagawa din ng isang makatotohanang pamamahagi ng presyon sa ibabaw ng die, na mas tumpak kaysa sa pag-aakalang isang pare-parehong radial load. Para sa mataas na dami ng produksyon, ang gastos ng simulation ay mabilis na nare-recover sa pamamagitan ng mas kaunting tryout na mga iteration at mas mahabang buhay ng tool.
Pagkatapos ng pagmamanupaktura, kailangan pa rin ng prototype na pagsubok. Ang tool ay naka-mount sa press, ang mga bahagi ng pagsubok ay ginawa sa pinababang bilis, at ang aktwal na bumubuo ng load ay sinusukat gamit ang isang load cell o sa pamamagitan ng pagbabasa ng press tonnage display. Ang dimensional na inspeksyon ng mga bahagi ng pagsubok ay nagpapatunay sa cavity geometry at anumang springback allowance. Ang unang ilang daang bahagi ng produksyon ay nararapat sa parehong pansin, dahil ang maliliit na pagkakaiba-iba sa haba ng billet, kapal ng pampadulas, o temperatura ng tool ay maaaring magbago sa bumubuo ng load ng ilang porsyento.
Ang mga talaan ng buhay ng tool ay isang mahalaga ngunit madalas na napapabayaan na database. Ang pagtatala ng bilang ng mga stroke hanggang sa pagkabigo para sa bawat tool, ang failure mode na naobserbahan, at ang kasaysayan ng pagpapanatili ay nagbibigay-daan sa isang tindahan na bumuo ng praktikal na karanasan. Kapag nabigo ang isang bagong disenyo ng tool kaysa sa nauna, ipinapakita ng rekord kung aling operasyon ang nagbago. Sa paglipas ng panahon, ginagawa ng data na ito ang disenyo ng tool mula sa isang craft patungo sa isang pinamamahalaang proseso ng engineering.
Ang sumusunod na checklist ay nagbubuod sa proseso ng disenyo na inilarawan sa artikulong ito. Ito ay inilaan bilang isang gumaganang sanggunian kapag nagpaplano ng isang bagong cold forging tool set.
Ang isang mahusay na dinisenyo na cold forging tool ay ang resulta ng mga disiplinadong desisyon tungkol sa stress, geometry, materyales, lubrication, at pagpili ng makina. Kapag nagtutulungan ang lahat ng desisyong iyon, mawawala ang tool sa background ng produksyon: bumubuo ito ng libu-libong tumpak na bahagi, hindi nangangailangan ng hindi naka-iskedyul na atensyon, at nabigo lamang pagkatapos ng mahuhulaan at matipid na bilang ng mga cycle. Ang tahimik na pagganap na iyon ay ang tunay na sukatan ng isang mahusay na disenyo ng cold forging tool.


Ang isang mid-size na tagagawa ng fastener ay nahaharap kamakailan sa isan...
Isang production manager sa isang mid-size na planta ng metal component ka...
Ang dalawang pagpindot ay maaaring parehong magdala ng 200-toneladang name...
Kapag nagpaplano kang gumawa ng medium o maliliit na bahagi ng metal sa ma...
Ang isang production manager ay papasok sa isang engineering meeting na ma...
Ang isang fastener plant sa Taizhou ay tumatanggap ng kahilingan mula sa i...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

