Kapag nagpaplano kang gumawa ng medium o maliliit na bahagi ng metal sa mataas na volume, ang paraan ng pagbuo na iyong pipiliin ay magpapasya hindi lamang sa iyong gastos sa bawat piraso kundi pati na rin sa dimensional consistency na maaari mong hawakan. Ang teknolohiyang cold forming ay naging isang karaniwang ruta para sa pagmamanupaktura ng mga fastener, bushings, gears, at automotive component dahil mas mahusay itong gumagamit ng hilaw na materyal at nagpapalakas sa bahagi nang walang heat treatment. Ang pangunahing punto ay ang teknolohiya mismo ay kasinghusay lamang ng press na nagdadala nito. Sa mga talata sa ibaba, ipinapaliwanag namin kung ano talaga ang kinasasangkutan ng cold forming, kung saan ito makatuwiran, at kung ano ang hahanapin kapag pumipili ng cold forging press.
Ang cold forming ay isang proseso ng paggawa ng metal na pinapalitan ng plastik ang metal sa temperatura ng silid o malapit sa temperatura ng kapaligiran gamit ang mga dies at suntok. Hindi tulad ng hot forging, walang heating step, kaya pinapanatili ng metal ang orihinal nitong istraktura ng butil habang nakakakuha ng lakas sa pamamagitan ng work hardening. Ang pamamaraan ay ginagamit upang makagawa ng mga bahagi mula sa wire, bar stock, o slug, kadalasan sa mga multi-station press na pinagsasama ang pagputol, pag-extrusion, at pag-upset sa isang cycle.
Ang terminong "cold forming" minsan ay magkakapatong sa "cold forging" at "cold heading," depende sa aplikasyon at sa rehiyon. Sa pagsasagawa, ang cold forming ay sumasaklaw sa isang malawak na pamilya ng mga proseso kung saan ang workpiece ay inililipat sa pamamagitan ng isang serye ng mga tool upang maabot ang isang pangwakas na hugis. Ang karaniwang thread ay ang lahat ng pagpapapangit ay nangyayari sa ibaba ng temperatura ng recrystallization ng materyal, na nagbibigay sa natapos na bahagi ng mas mahusay na dimensional na katumpakan at isang mas makinis na ibabaw kaysa sa mainit na pagtatrabaho.
Para sa isang tagagawa, ang halatang apela ay ang kakayahang gawing kumplikadong bahagi ang simpleng hilaw na materyal na may kaunting basura. Ang proseso ay maaaring awtomatiko sa mga espesyal na pagpindot sa forming, at ito ay partikular na epektibo para sa mga simetriko na bahagi tulad ng mga pin, shaft, nuts, bolts, at sockets.
Ang malamig na pagbuo ay isang pagkakasunud-sunod ng mga kinokontrol na hakbang ng pagpapapangit. Ang materyal ay ginupit sa haba, pagkatapos ay nakaposisyon sa isang die kung saan hinuhubog ito ng isa o higit pang mga istasyon ng tool. Ang pangunahing mga mode ng pagpapapangit ay:
Ang bawat deformation mode ay lumilikha ng ibang load profile. Ang forward extrusion ay nangangailangan ng mataas na axial force, habang ang backward extrusion ay nangangailangan ng isang matatag na frame upang labanan ang mga puwersa ng reaksyon. Maaaring magdulot ng biglaang pag-ilid na pagkarga na maaaring makapinsala sa isang hindi gaanong itinayo na press. Samakatuwid, ang makina na pinili para sa cold forming ay dapat na matibay, matatag, at may kakayahang maghatid ng paulit-ulit na puwersa sa buong stroke.
Hindi lahat ng metal ay maaaring maging malamig na nabuo nang matagumpay. Ang materyal ay dapat na may sapat na ductility upang mag-deform nang walang pag-crack, at ang pindutin ay dapat na sukat upang mahawakan ang daloy ng stress ng piniling haluang metal. Ang mga karaniwang cold forming na materyales ay kinabibilangan ng:
| materyal | Mga Karaniwang Katangian | Mga Pagsasaalang-alang sa Cold Forming |
|---|---|---|
| Mababang-carbon na bakal | Mataas na kalagkitan, madaling magtrabaho, mahusay na pagtatapos sa ibabaw | Angkop para sa mataas na dami ng mga fastener at maliliit na bahagi |
| Alloy na bakal | Mas mataas na lakas pagkatapos ng hardening ng trabaho, magandang katigasan | Nangangailangan ng mas mataas na press tonnage at mas maingat na disenyo ng tooling |
| hindi kinakalawang na asero | Lumalaban sa kaagnasan, mabilis na tumigas ang trabaho | Kailangan ng mas mataas na puwersa, ang pagsusuot ng tool ay maaaring maging makabuluhan |
| Copper at tanso | Napakahusay na formability, magandang electrical conductivity | Mga kinakailangan sa mababang puwersa, na angkop para sa mga de-koryenteng bahagi |
| aluminyo | Magaan, mahusay na paglaban sa kaagnasan | Nangangailangan ng maingat na pagpapadulas at kontrol sa ibabaw |
Kapag inihambing mo ang mga katangian ng materyal, tandaan na ang pindutin ay dapat magbigay ng sapat na matibay na clearance at higpit ng frame upang maiwasan ang pagpapalihis. Ang isang pagpapalihis sa frame ay maaaring gawing tinanggihang bahagi ang isang maliit na pagkakaiba-iba ng cross-section.
Maaaring mabawasan ng cold forming ang mga gastos sa produksyon at mapabuti ang kalidad ng produkto sa mga paraan na hindi magagawa ng machining o hot forging. Ang mga pangunahing benepisyo ay:
Sa pagsasagawa, ang salik sa pagpapasya ay kadalasang kabuuang gastos sa bawat bahagi kaysa sa presyo ng makina. Ang isang bahagyang mas mataas na pamumuhunan sa press ay maaaring mabigyang-katwiran nang mabilis sa pamamagitan ng pagtitipid sa materyal, paggawa, at pagtatapos ng mga operasyon.
Ang malamig na pagbuo ay hindi isang pangkalahatang sagot. Ito ay pinakamahusay na gumagana para sa mga bahagi na halos simetriko at may katamtamang kumplikado. Habang tumataas ang ratio ng pagpapapangit, tumataas din ang kinakailangang puwersa at ang stress na inilagay sa tooling. Ilang mahahalagang panganib na dapat maunawaan:
Ang mga panganib na ito ay mapapamahalaan kapag nagsimula ka sa isang press na idinisenyo para sa cold forming load, sa halip na isang general-purpose power press na itinutulak lampas sa disenyong sobre nito.
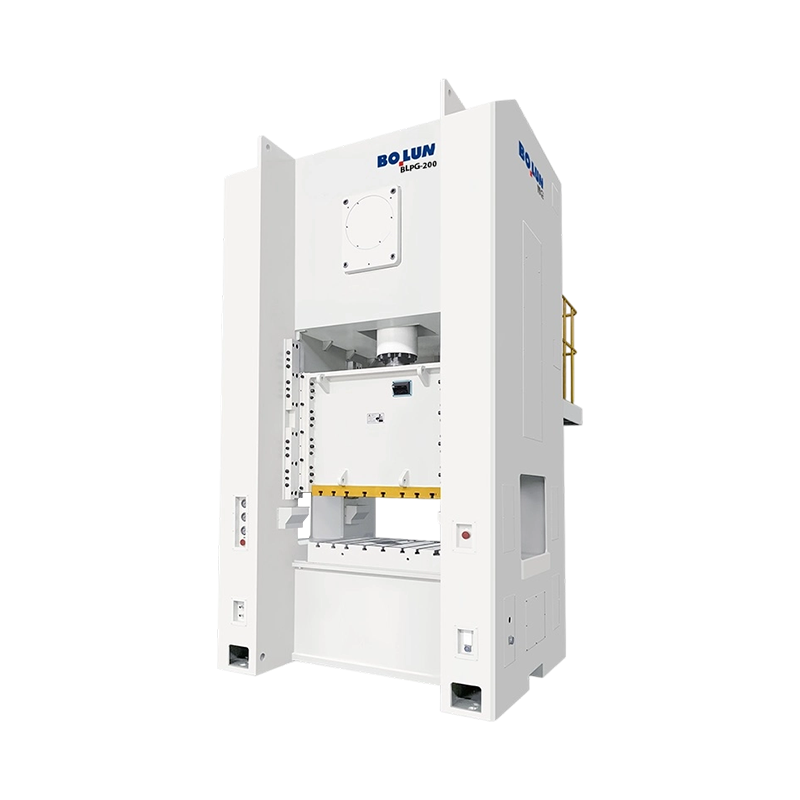
Ang press ay ang puso ng anumang malamig na bumubuo ng cell. Sa mga cold forging na application, ang toggle-type na mechanical press ay madalas na pinapaboran dahil ang toggle linkage ay lumilikha ng mas mabagal, mas nakokontrol na puwersa malapit sa ilalim ng stroke. Ito ay nagpapahintulot sa materyal na punan ang die cavity nang ganap habang pinapanatili ang isang balanseng stroke. Halimbawa, ang BLKP400 versatile cold forging toggle press nag-aalok ng balanseng stroke para sa mga application na nangangailangan ng parehong katumpakan at repeatability nang hindi sinasakripisyo ang output.
 BLKP-400 Versatile Cold Forging Toggle Press na may Balanseng Stroke Ang 4000 kN toggle press na ito ay nag-aalok ng balanseng stroke para sa precision cold forging, na may flexible stroke options at 550 × 660 mm worktable, na angkop para sa upsetting, coining, at sizing sa mga multi-station setup. Tingnan ang Produkto →
Kapag sinusuri ang isang makina, magsimula sa kinakailangang tonelada. Ang mga puwersa ng cold forging ay maaaring ilang beses na mas mataas kaysa sa isang maihahambing na operasyon ng stamping. Ang pagpindot na na-rate lamang sa kinakalkulang pagkarga ay maaaring mabigo sa sandali ng ganap na pagpapapangit dahil ang load peak ay biglaan at maikli. Kailangan mo ng unan ng reserbang kapasidad. Iyan ay kung saan ang isang matatag na frame at isang mahusay na dinisenyo na mekanismo ng toggle ay gumagawa ng isang tunay na pagkakaiba. Para sa mas mataas na gawaing pagpapapangit, ang BLKP650 matatag na high-deformation cold forging press ay binuo para sa mabibigat na mga ratio ng pagpapapangit at tumutulong na mapanatili ang matatag na mga kurba ng puwersa kahit na sa hinihingi na mga takbo ng produksyon.
 BLKP-650 Matatag na High-Deformation Cold Forging Toggle Press Sa 6500 kN na kapasidad at isang 8 mm pressure stroke, ang press na ito ay idinisenyo para sa heavy deformation at thick-gauge na mga bahagi, na nagtatampok ng high-rigidity frame at integrated ejector system para sa maaasahang produksyon. Tingnan ang Produkto →
Ang pag-unawa sa pagkakaiba sa pagitan ng isang cold forging press at isang pangkalahatang press ay maaaring magligtas sa iyo mula sa isang magastos na pagkakamali. Kung gusto mo ng mabilis na pag-refresh sa mga pangunahing kaalaman, maaari mong basahin ang aming artikulo sa kung ano ang isang malamig na forging press machine . Ipinapaliwanag ng gabay na iyon ang mga pagkakaiba sa istruktura at drive sa simpleng wika. Gamit ang background na iyon, maaari kang magtanong ng mas mahusay na mga tanong kapag naghahambing ng mga panipi mula sa iba't ibang mga supplier.
Ang cold forming ay ginagamit sa maraming sektor. Ang mga tagagawa ng sasakyan ay umaasa dito para sa mga fastener, shaft, at ball pin blangko. Ang industriya ng elektrikal at elektroniko ay gumagamit ng malamig na forming para sa mga terminal, connector, at socket. Kasama sa mga application ng hardware at construction ang mga bisagra, anchor, at precision pin. Sa bawat kaso, ang karaniwang thread ay isang mataas na dami ng pangangailangan para sa pare-parehong geometry at integridad ng istruktura.
Ang katiyakan ng kalidad ay nagsisimula sa mismong sistema ng press. Binabago ng die wear ang profile ng puwersa sa paglipas ng panahon, kaya mahalagang subaybayan ang pagkarga at stroke sa bawat istasyon. Maraming modernong cold forming cells ang may kasamang optical measurement system na nagsusuri ng mga sukat sa sample na batayan nang hindi nagpapabagal sa produksyon. Kung mas matatag ang press, mas mahaba ang tooling nananatili sa loob ng tolerance at mas maliit ang posibilidad na makagawa ka ng scrap.
Para sa mga ultra-high-tonnage cold forming jobs, matindi ang pressure sa frame at die. Kaya naman gusto ng mga heavy-duty na modelo ang BLKP850 pang-industriya na lakas heavy-duty cold forging press umiral. Ang klase ng kagamitan na ito ay inilaan para sa mga bahagi na nangangailangan ng mataas na puwersa ng pagpapapangit habang pinapanatili ang kama na sapat na matatag upang mahawakan ang mahigpit na mga pagpapaubaya sa mahabang abot-tanaw ng produksyon.
 BLKP-850 Industrial Strength Heavy-Duty Cold Forging Press Isang 8500 kN heavy-duty press na may ultra-rigid na frame at 180 mm thickened bolster, pinapanatili nito ang katatagan sa ilalim ng matataas na karga, perpekto para sa hinihingi ng automotive at machinery component forging. Tingnan ang Produkto →
Nag-aalok ang Cold forming technology ng malinaw na landas patungo sa mas mababang gastos at mas mataas na lakas para sa tamang bahagi ng pamilya. Ngunit ang proseso ay nakasalalay sa isang makina na sadyang binuo para sa mga pagkarga na makikita nito. Bago ka tumira sa isang spec, i-verify ang tigas ng frame ng makina, ang hanay ng pagsasaayos ng stroke, at ang magagamit na tonelada para sa aktwal na dami ng bahagi. Kung ang iyong proyekto ay nagsasangkot ng mga hindi karaniwang dimensyon o mga natatanging pagkakasunud-sunod ng pagpapapangit, kadalasang makakapagbigay ng custom na solusyon ang isang manufacturer na may in-house na team ng disenyo. Ang pinaka-epektibong susunod na hakbang ay ang ipadala ang iyong mga bahaging guhit sa isang maaasahang supplier ng press at humiling ng pagsusuri sa pagiging posible na may mga kalkulasyon ng puwersa at isang quote sa produksyon.


Ang isang production manager ay papasok sa isang engineering meeting na ma...
Isang production manager sa isang mid-size na planta ng metal component ka...
Ang isang mid-size na tagagawa ng fastener ay nahaharap kamakailan sa isan...
Ang isang malamig na forging die ay bihirang ipahayag ang pagkabigo nito n...
Ang isang fastener plant sa Taizhou ay tumatanggap ng kahilingan mula sa i...
Sinipi ng isang tooling engineer ang isang bagong bracket program at tinuk...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

