Sa larangan ng modernong precision mechanical manufacturing, a power press ay ang pangunahing pinagmumulan ng kapangyarihan para sa mataas na katumpakan na pagpupulong, pagbuo, at pagkakalibrate ng mga bahagi. Kung ito ay para sa pagpupulong ng mga core crankshaft ng makina o ang precision pressing ng malalaking mekanikal na istruktura, ang pagpili ng naaangkop na uri ng press ay direktang tinutukoy ang kalidad ng pagpupulong at buhay ng serbisyo ng workpiece.
Ang power press ay isang aparato na bumubuo ng napakalaking puwersa sa pamamagitan ng paglipat ng enerhiya (mekanikal o haydroliko) upang magawa ang pagpapapangit ng materyal o pag-aayos ng sangkap. Sa pagpoproseso ng crankshaft, ito ay hindi lamang isang simpleng "pusing tool," ngunit isang precision system na nangangailangan ng mahigpit na kontrol sa stroke, bilis, at presyon. Ang pangunahing layunin ng pagpapatakbo nito ay upang matiyak na ang mga bahagi ng pagsasama ay umabot sa idinisenyong interference na akma nang hindi bumubuo ng mga panloob na konsentrasyon ng stress o pinsala sa mga ibabaw ng isinangkot.
Upang mas maunawaan ang mga naaangkop na sitwasyon para sa iba't ibang kagamitan, maaari naming suriin ang mga ito sa pamamagitan ng sumusunod na paghahambing ng pagganap:
| Katangian ng Pagganap | Crank Press (Crank/Double Crank Press) | Hydraulic Press |
| Pinagmumulan ng kuryente | Imbakan ng enerhiya ng flywheel, mekanikal na pagkakaugnay | Hydraulic cylinder, fluid power |
| Mga Katangian ng Stroke | Pinakamataas na presyon sa ibabang patay na sentro, ang bilis ay bumaba nang husto malapit sa ibaba | Patuloy na presyon sa buong stroke |
| Control Precision | Fixed stroke, mahirap ihinto sa kalagitnaan ng proseso | Tumpak na pagsubaybay sa presyon at pagsususpinde ng stroke |
| Pangunahing Aplikasyon | High-volume metal stamping, forging | Precision press-fitting, shaft straightening, complex assembly |
| Kakayahang umangkop sa pagpapatakbo | Mababa (Angkop para sa statardized na paulit-ulit na mga gawain) | Mataas (Angkop para sa iba't ibang custom na press-fitting na gawain) |
Crankshaft Press Machine: Ang kagamitang ito ay pasadyang idinisenyo para sa mga linya ng produksyon ng crankshaft at karaniwang nilagyan ng espesyal na tool sa pagpoposisyon upang matiyak na ang mga gitnang linya ng iba't ibang crankshaft journal ay perpektong nakahanay, na pumipigil sa pagkiling sa panahon ng proseso ng press-fit.
Pindutin sa Pagtuwid ng Bara: Ang mga crankshaft ay madalas na nagpapakita ng mga menor de edad na paglihis ng baluktot pagkatapos gamitin o pagproseso. Ang ganitong mga pagpindot ay nilagyan ng mga sistema ng pagsukat na may mataas na sensitivity (karaniwang ginagamit sa mga V-block at dial indicator) upang magsagawa ng maramihang maliliit na hydraulic correction, na inaayos ang crankshaft run-out sa antas ng micron.
Kapag nahaharap sa gawain ng pagpindot sa isang 2-stroke na crankshaft ng makina, maraming mga gumagamit ang nagtataka: Sapat ba ang isang karaniwang 20-toneladang press? Ang sagot ay hindi ganap at depende sa mga pisikal na parameter at mga kinakailangan sa katumpakan ng partikular na bahagi.
Upang matukoy kung ang 20 tonelada ng presyon ay angkop, dapat suriin ng isa ito batay sa pisikal na lohika ng mga akma ng interference. Ang kinakailangang press-in force ay pangunahing naiimpluwensyahan ng contact area, interference amount, at friction coefficient ng mga materyales.
Batayan sa Pagkalkula ng Pag-load: Sa pagsasanay sa engineering, ang magaspang na formula para sa pagtatantya ng press-in force ay F = mu * pi * d * L * P_radial, kung saan ang mu ay ang friction coefficient, d ay ang shaft diameter, L ang mating length, at ang P_radial ay ang radial pressure na nabuo. Para sa isang 2-stroke crankshaft, kung ang diameter ng journal ay malaki at ang interference ay idinisenyo upang maging mataas, ang kinakailangang puwersa ay maaaring lumapit o lumampas sa 20-toneladang limitasyon.
Mga hadlang sa istruktura: Ang 2-stroke crankshafts ay karaniwang binubuo ng kaliwa at kanang half-shaft at isang central crank pin. Ang kanilang structural na katangian ay mataas na crank arm rigidity, ngunit ang kapal ng pader sa paligid ng connecting hole ay limitado. Kung mali ang napiling tonnage ng kagamitan, ang presyon na lumampas sa lakas ng materyal na ani ay magti-trigger ng mga micro-crack sa crank arm o pagpapalawak ng shaft hole.
| Uri ng Engine | Hanay ng Diameter ng Journal | 20-Ton Press Kaangkupan | Mga Pangunahing Salik na Dapat Isaalang-alang |
| Light-duty (hal., mga tool sa hardin) | 15 - 25 mm | Napaka-angkop | Sapat na reserba ng presyon, nangangailangan ng regulasyon ng presyon |
| Katamtamang tungkulin (hal., motorsiklo/outboard) | 30 - 50 mm | Pamantayan sa industriya ng pagsasaayos | Nangangailangan ng dedikadong tooling, tumuon sa coaxiality |
| Mabigat na tungkulin (hal., malaking displacement/pang-industriya) | > 50 mm | Limitado, inirerekomenda ang tulong sa thermal assembly | Ang malamig na pagpindot ay madaling makapinsala sa mga ibabaw, nangangailangan ng pagkakaiba sa temperatura |
Kahit na natutugunan ng press ang mga kinakailangan sa tonelada, pagsubaybay sa presyon ay higit na mahalaga kaysa simpleng pagpili ng tonelada kapag pinindot ang 2-stroke crankshafts.
Curve Monitoring: Sa isang perpektong proseso ng press-fit, ang curve ng pagtaas ng presyon kasama ng displacement ay dapat na makinis at linear. Kung ang isang makabuluhang biglaang pagtaas ng presyon (peak jitter) ay nangyayari sa kalagitnaan ng proseso, madalas itong nagpapahiwatig ng mga metal shavings, hindi sapat na lubrication, o axial misalignment sa ibabaw ng isinangkot.
Mga hakbang sa pag-iwas: Lubos na inirerekomendang mag-install ng pressure sensor sa isang hydraulic press. Para sa 2-stroke crankshafts, kung ang presyon ay mabilis na umabot sa limitasyon sa simula, ang isa ay dapat na huminto kaagad, dahil ang pagpilit nito sa yugtong ito ay madaling magdulot ng galling sa ibabaw ng journal. Sa sandaling mangyari ang naturang pinsala, ganap na mabibigo ang pangkabit na puwersa ng ibabaw ng isinangkot, na humahantong sa pagkadulas ng baras o abnormal na ingay sa kasunod na paggamit.
Sa proseso ng pagpapanatili at paggawa ng mga crankshaft, ang disassembly ng mga lumang bahagi at ang pagpindot sa mga bago ay madalas na mga aksyon. Upang makamit ang mahusay, mababang pinsala sa paglipat, ang isa ay hindi maaaring umasa lamang sa simpleng push-pull action ng press; nangangailangan ito ng isang standardized na lohika ng proseso.
Umaasa ang pagkamit ng mabilis na paglipat sa pagitan ng press-fitting at disassembly pag-setup ng tool and nababaluktot na tugon ng hydraulic system .
Pagkakaiba sa Disenyo ng Tooling: Ang disassembly mode ay nangangailangan ng sumusuportang base die. Ang tungkulin nito ay hayaan ang crank arm na umupo nang matatag sa base habang nag-iiwan ng gitnang butas para madaanan ng journal. Nangangailangan ang press-fit mode ng positioning guide ram. Ang ram ay dapat na eksaktong nakahanay sa gitna ng journal, at dapat itong magkaroon ng mahusay na mga kakayahan sa pagsasaayos sa panahon ng proseso ng pagpindot upang matiyak na ang anggulo ng pagpasok ay ganap na patayo.
Pagsasaayos ng Limitasyon ng Hydraulic System: Upang maiwasan ang pinsala sa mga bahagi dahil sa labis na puwersa, dapat na itakda ang mga relief valve o mga elektronikong limitasyon. Sa panahon ng disassembly, dahil ang paunang breakaway force ay madalas na mataas, ang kagamitan ay maaaring payagang tumakbo sa rated pressure; sa panahon ng press-fitting, dapat na naka-preset ang isang pang-itaas na limitasyon sa kaligtasan upang maiwasan ang labis na karga.
Maraming mga baguhan ang may posibilidad na mag-isip na ang mas mahigpit, mas mabuti, ngunit mula sa isang inhinyero na pananaw, ang interference fit ay dapat mapanatili sa loob ng isang partikular na interference fit tolerance .
| Paraan ng Pag-aasawa | Friction Coefficient | Press-in Force Behavior | pagiging maaasahan |
| Labis na Panghihimasok | 0.12 - 0.15 | Ang pressure gauge ay marahas na nagbabago | Madaling masira ang mga ibabaw, panloob na pagkapagod ng stress |
| Makatwirang Panghihimasok | 0.08 - 0.10 | Ang presyon ay tumataas nang maayos, matatag na track | Matatag na paghahatid ng metalikang kuwintas, walang pinsala sa metal |
| Tinulungan ng Temperatura | 0.05 - 0.07 | Ang presyon ay makabuluhang mas mababa | Masikip, ang mga katangian ng materyal ay napanatili |
Halaga ng Lubrication: Ang paggamit ng extreme pressure lubricant ay sapilitan; ito ay bumubuo ng oil film sa pagitan ng journal at ng connecting hole, na pumipigil sa tuyong friction habang pinipindot, kaya ginagawang mas maayos ang assembly.
Sa malakihang produksyon, sa pamamagitan ng paggamit ng magkatuwang na layout ng mekanikal at haydroliko na kagamitan, ang kahusayan at ani ng produksyon ay maaaring lubos na mapabuti.
Sa panahon ng rough machining o forging stage, a double crank press ay isang kailangang-kailangan na pangunahing puwersa. Ito ay epektibong lumalaban sa overturning moment na nabuo sa panahon ng proseso ng pagpindot, na tinitiyak na ang crankshaft blank ay pantay na binibigyang diin sa panahon ng forging.
| Hakbang ng Proseso | Inirerekomendang Kagamitan | Layunin |
| Forging/Rough Forming | Double Crank Press | Tiyakin ang density ng materyal |
| Precision Press-fit | Hydraulic Press | Tiyakin ang pagkagambala, maiwasan ang pinsala sa ibabaw |
| Axial Straightening | Shaft Straightening Press | Kontrolin ang geometric na error |
Coaxiality Deviation: Kung ang katumpakan ng gabay ng press-fit tooling ay hindi sapat, ang crankshaft half-shaft ay aalog-alog, na hahantong sa radial run-out sa tapos na produkto.
Sira-sira na Naglo-load: Kung ang pressure center ay hindi mahulog sa geometric center ng crankshaft axis, ito ay hahantong sa micro-twisting ng crank arm.
Ang crankshaft press-fitting ay mataas ang panganib, mataas na katumpakan na trabaho. Ang pagtatatag ng siyentipikong pang-araw-araw na pamamahala at sistema ng kaligtasan ay ang pundasyon ng operasyon ng pabrika.
Pagsubok ng Force Sensor: Inirerekomenda na i-calibrate ang pressure sensing system isang beses bawat quarter. Tiyaking kontrolado ang error sa pagbabasa ng sensor sa loob ng 1 porsiyento kumpara sa mga karaniwang timbang ng pagkakalibrate.
| Panukalang Proteksiyon | Function |
| Dalawang-Kamay na Control Button | Pinipigilan ang mga operator na makarating sa istasyon |
| Light Curtain Sensing | Emergency stop kung may pumasok na dayuhang bagay |
| Proteksyon sa Overload sa Presyon | Auto-unloads kung lumampas sa limitasyon |
Makinig para sa mga Abnormal na Tunog: Sa panahon ng press-in, ang tuluy-tuloy na tunog ng langitngit ay nagpapahiwatig ng kabiguan ng pagpapadulas; ang isang malutong na tunog ng pag-click ay malamang na nangangahulugan ng lokal na pinsala sa ibabaw ng metal mating.
Ang ubod ng pagsubaybay sa kalidad ay nakasalalay sa interpretasyon ng curve ng pressure-displacement. Kung ang mga metal shaving ay natagpuang nakatambak sa labasan, o kung ang mga halatang marka ng pagguhit ay lumitaw sa ibabaw, ang operasyon ay dapat na ihinto.
Sa pangkalahatan, hindi inirerekomenda ang paulit-ulit na press-fitting . Ang bawat press-in ay nagdudulot ng microscopic plastic deformation ng mating surface, na nagpapababa ng fatigue life ng materyal at nagpapataas ng panganib ng shaft slippage.
Ang mga dedikadong spacer ay hindi lamang nagbibigay ng suporta ngunit naka-embed din sa posisyon ng crank pin, na tinitiyak na ang kaliwa at kanang kalahating shaft ay nagpapanatili ng set phase angle sa panahon ng proseso ng press-in, na pumipigil sa phase misalignment.
Ang konklusyon ay oo. Ang mga hydraulic press ay maaaring tumpak na makontrol ang maximum na puwersa ng press-fit sa pamamagitan ng pagsasaayos ng mga relief valve. Kapag ang press-in force ay lumampas sa itinakdang halaga, awtomatikong papawiin ng hydraulic system ang presyon.
Inirerekomenda na panatilihin ang 60 porsiyento ng interference fit sa pamamagitan ng pagreserba ng clearance sa pamamagitan ng thermal expansion at contraction, na ang natitirang 40 porsiyento ng fit ay umaasa sa press. Tinitiyak ng pamamaraang ito ang kalidad ng pagpupulong habang pinapaliit ang pinsala sa panloob na stress.
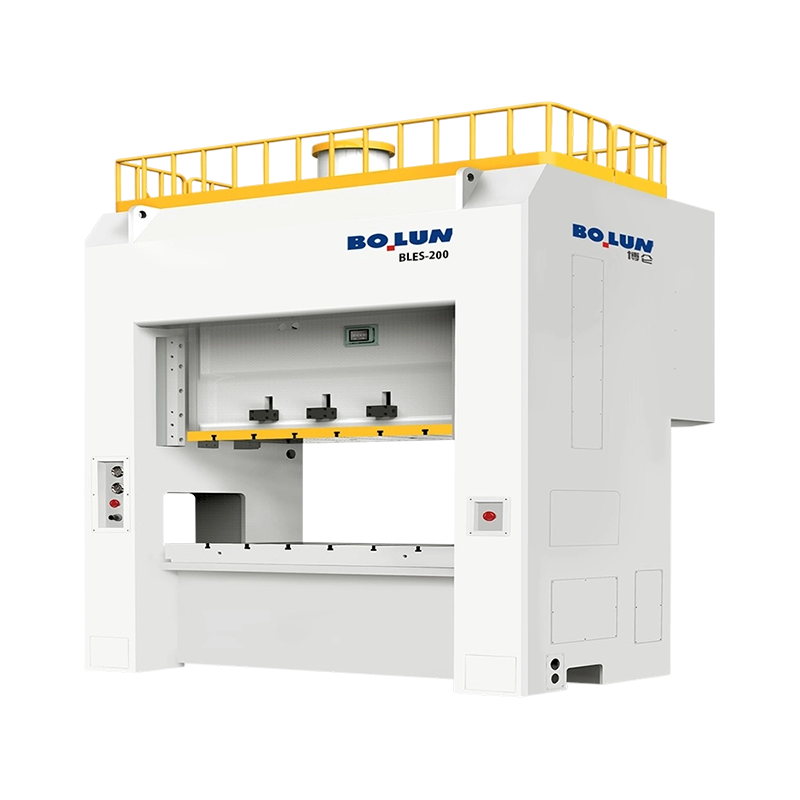


Ang isang fastener plant sa Taizhou ay tumatanggap ng kahilingan mula sa i...
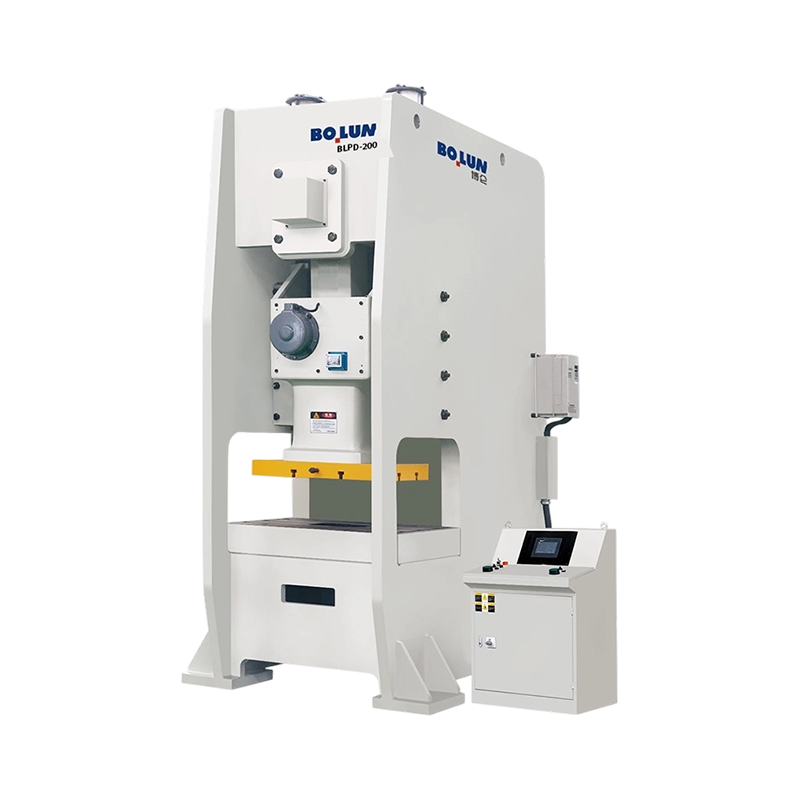
Habang ang industriya ng pagmamanupaktura ay patuloy na gumagalaw patungo sa ...
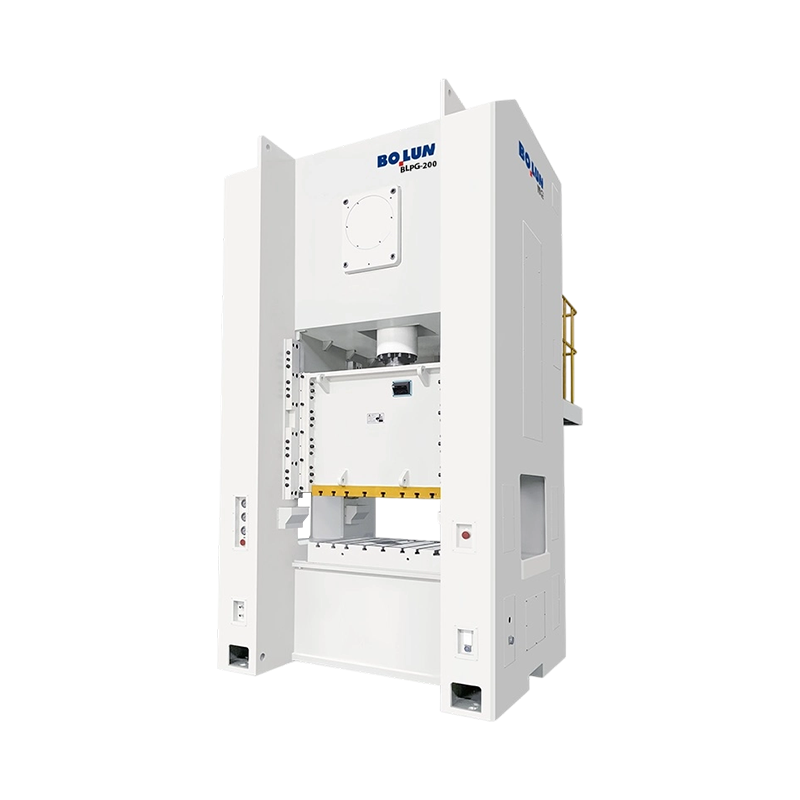
Ang isang mamimili na naghahambing ng 45-toneladang open-gap press para sa...
Ang dalawang pagpindot ay maaaring parehong magdala ng 200-toneladang name...
Maglagay ng 160-toneladang open-frame press at isang 160-toneladang closed...
Sinipi ng isang tooling engineer ang isang bagong bracket program at tinuk...
Mga Mabilisang Link
Makipag-ugnayan sa Amin

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
handa na upang Magsimula?
Get in Touch

Ngayon na!
ZHEJIANG BOLUN

